
Análisis de la estructura de la herramienta de torneado y puntos clave del rectificado de la hoja
Durante el proceso de corte, debido a la intensa fricción y al calor de corte en las superficies frontal y posterior de la herramienta de torneado, el filo de la herramienta de torneado se desafilará y perderá capacidad de corte. Sólo mediante el rectificado se puede restablecer el filo del filo y el ángulo de giro correcto.
Por lo tanto, los torneros no solo deben comprender el principio de corte y elegir el ángulo apropiado de la herramienta de torneado, sino que también deben dominar con soltura las habilidades de afilado de la herramienta de torneado. ¡A continuación, permítame presentarle algunas experiencias sobre el afilado de cuchillas de automóviles!
1, Composición de herramientas de torneado
La herramienta de torneado consta de dos partes: el cabezal de corte y el cuerpo de corte. El cabezal de la herramienta se utiliza para cortar y el cuerpo de la herramienta se utiliza para la instalación. La hoja generalmente se compone de tres lados, dos filos y una punta.
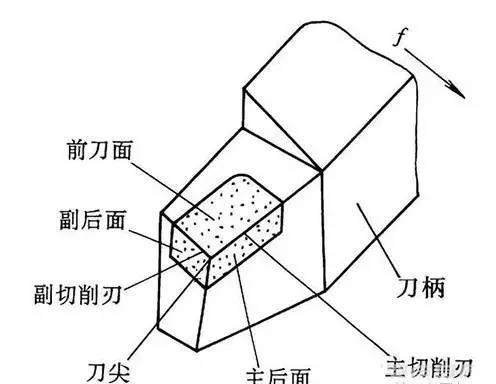
La superficie frontal de la cuchilla es la superficie a través de la cual fluye la viruta.
La superficie de corte posterior principal es la superficie opuesta a la superficie de corte de la pieza de trabajo.
La superficie de corte posterior secundaria es la superficie opuesta a la superficie mecanizada de la pieza de trabajo.
El filo principal es la intersección de las superficies de corte delantera y trasera, responsable del trabajo de corte principal.
El filo auxiliar es la línea de intersección entre la superficie de corte delantera y la superficie de corte trasera auxiliar, responsable de una pequeña cantidad de trabajo de corte y desempeñando un cierto papel de pulido.
El filo es la intersección del filo principal y el filo secundario, generalmente un pequeño arco de transición.
2, la estructura formal de las herramientas de torneado.
Las formas estructurales más utilizadas de herramientas de torneado incluyen las dos siguientes:
(1) Herramienta de torneado integral
La parte cortante del cabezal de corte se obtiene rectificando la hoja, y el material de toda la herramienta de torneado está hecho principalmente de acero de alta velocidad, que generalmente se utiliza para cortes de baja velocidad.
(2) Herramienta de torneado para soldadura
Suelde la hoja de aleación dura al filo, y diferentes tipos de herramientas de torneado pueden usar hojas de diferentes formas. Se pueden utilizar herramientas de torneado de aleaciones duras soldadas para cortes a alta velocidad.
3, los principales ángulos y funciones de las herramientas de torneado.
Los ángulos principales de la herramienta de torneado son el ángulo frontal ({{0}}), la esquina trasera (0), el ángulo de desviación principal (Kr), el ángulo de desviación secundaria (Kr) y el ángulo de inclinación de la hoja (λ s). . Para determinar el ángulo de la herramienta de torneado es necesario establecer tres planos de coordenadas: plano de corte, plano base y perfil principal. Para torneado, si no se considera la influencia de la instalación de la herramienta y el movimiento de corte, el plano de corte puede considerarse como un plano vertical; El plano base es un plano horizontal; Cuando el filo principal es horizontal, el perfil perpendicular al filo principal es el perfil principal.
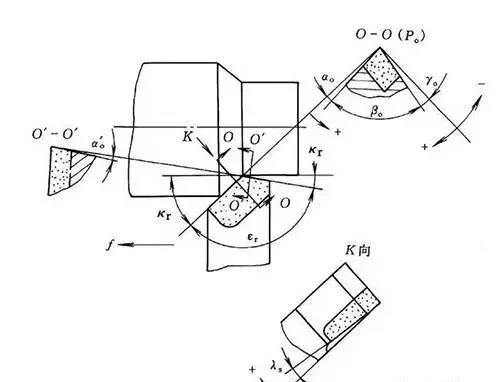
(1) El cuerno anterior 0 medido en el perfil principal es el ángulo entre la superficie de corte frontal y la superficie de base. Su función es afilar la hoja y facilitar el corte. Pero la esquina frontal no debe ser demasiado grande, de lo contrario debilitará la fuerza de la hoja y será propensa a desgastarse e incluso colapsar. Al procesar materiales plásticos, se pueden seleccionar esquinas frontales más grandes, como el uso de herramientas de torneado de aleación dura para cortar piezas de acero 0=10-20, al procesar materiales frágiles, la esquina frontal de las herramientas de torneado 0 debe ser más grande que el mecanizado en desbaste para Facilita los bordes cortantes afilados y reduce la rugosidad de la pieza de trabajo.
(2) La esquina trasera 0 se mide en la sección principal y es el ángulo entre la parte trasera principal y el plano de corte. Su función es reducir la fricción entre la parte trasera principal y la pieza de trabajo durante el torneado, generalmente tomando 0=6 grados ~12 grados, tome el valor pequeño para torneado en bruto y el valor grande para torneado fino.
(3) El ángulo de desviación principal Kr se mide en el plano base, que es el ángulo entre la proyección del filo principal en el plano base y la dirección de avance. Su función es:
1) La longitud del filo principal que participa en el corte se puede cambiar, lo que afecta la vida útil de la herramienta.
2) Afecta la magnitud de la fuerza de corte radial.
Un pequeño ángulo de desviación principal puede aumentar la longitud del filo principal que participa en el corte, lo que resulta en una mejor disipación del calor y es beneficioso para extender la vida útil de la herramienta. Sin embargo, al procesar ejes delgados, la rigidez de la pieza de trabajo es insuficiente y un ángulo de desviación principal pequeño aumentará la fuerza radial ejercida por la herramienta sobre la pieza de trabajo, que es propensa a doblarse y vibrar. Por lo tanto, se debe seleccionar un ángulo de desviación principal mayor.
Los principales ángulos de desviación comúnmente utilizados para herramientas de torneado incluyen 45 grados, 60 grados, 75 grados, 90 grados, entre los cuales 45 grados es el más común.
(4) El ángulo de desviación secundaria Kr se mide en el plano base y es el ángulo entre la proyección del filo secundario en el plano base y la dirección opuesta de avance. Su función principal es reducir la fricción entre el filo secundario y la superficie mecanizada, con el fin de mejorar la rugosidad de la superficie mecanizada.
En condiciones de igual profundidad de corte ap, velocidad de avance f y ángulo de desviación principal Kr, reducir el ángulo de desviación secundario Kr puede reducir el área residual después del torneado, reduciendo así la rugosidad de la superficie. Generalmente se selecciona Kr=5 grado a 15 grados.
(5) El ángulo de inclinación de la hoja en λ S medido en el plano de corte es el ángulo entre el filo principal y la superficie de la base. Su función principal es controlar la dirección del flujo de virutas. El filo principal es paralelo al plano base, λ S=0; La punta de la hoja está en el punto más bajo del filo principal, λ Cuando s es negativo, la resistencia de la punta de la herramienta aumenta y las virutas fluyen hacia la superficie mecanizada para el mecanizado en desbaste; La punta de la hoja está en el punto más alto del filo principal, λ S es un valor positivo, la fuerza de la punta de la herramienta se debilita y las virutas fluyen hacia la superficie a procesar, que se utiliza para el mecanizado de precisión. Ángulo de inclinación de la pala giratoria λ s. Generalmente seleccionado entre -5 grado -+5 grado.
4, rectificado de herramientas de torneado
Una vez que la herramienta de torneado esté desafilada, se debe afilar para restaurar su forma y ángulo razonables. Las herramientas de torneado se suelen afilar en una rectificadora. La muela abrasiva de alúmina blanca se utiliza para rectificar herramientas de torneado de acero de alta velocidad y la muela abrasiva de carburo de silicio verde se utiliza para rectificar herramientas de torneado de aleaciones duras.
Al reafilar una herramienta de torneado, a menudo es necesario rectificar la superficie de corte relevante en función del desgaste de la herramienta. El orden general de rectificado del filo de una herramienta de torneado es: rectificado de la superficie de la hoja trasera → rectificado de la superficie de la cuchilla secundaria → rectificado de la superficie de la cuchilla frontal → rectificado del arco de la punta de la herramienta. Después de pulir el filo de la herramienta de torneado, cada superficie de corte también se debe pulir finamente con una piedra de aceite. Esto puede mejorar efectivamente la vida útil de la herramienta de torneado y reducir la rugosidad de la superficie de la pieza de trabajo.
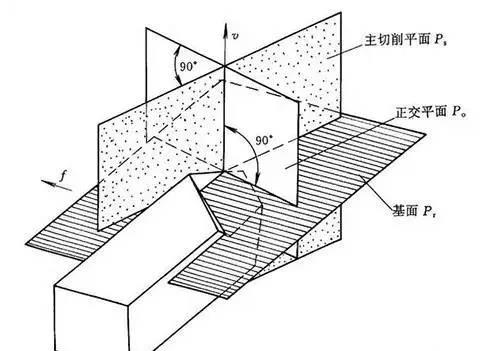
Los pasos para rectificar el filo de la herramienta de torneado son los siguientes:
Rectifique las superficies de corte principal y posterior, mientras también rectifica el ángulo de desviación principal y el ángulo posterior principal, como se muestra en la Figura (a);
Esmerile el borde posterior de la hoja secundaria y, al mismo tiempo, esmerile el ángulo de desplazamiento secundario y el ángulo posterior secundario, como se muestra en (b) arriba;
Pula el frente y simultáneamente pula la esquina frontal, como se muestra en (c) arriba;
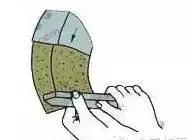
Muele cada superficie y punta de la hoja, como se muestra en (d) arriba.
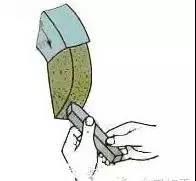
La postura y método de afilado de la herramienta de torneado son:
Las personas se paran al costado de la muela para evitar que los fragmentos salgan volando y lastimen a las personas cuando la muela se rompe;
Libere la distancia entre las dos manos que sostienen el cuchillo, sujete la cintura con ambos codos para reducir el temblor durante el afilado;
Al rectificar las superficies de corte traseras principal y auxiliar, la herramienta giratoria debe colocarse en el centro horizontal de la muela, con la punta de la herramienta ligeramente inclinada hacia arriba entre 3 y 8 grados aproximadamente. Después de que la herramienta giratoria entre en contacto con la muela, debe moverse horizontalmente en las direcciones izquierda y derecha. Cuando la herramienta giratoria sale de la muela, es necesario levantarla hacia arriba para evitar que la muela dañe la hoja afilada;
Al pulir la superficie de la hoja, el ángulo en el que la cola de la hoja se desvía hacia la izquierda en un ángulo de desviación principal; Al rectificar la cara posterior del par, el ángulo en el que la cola del portaherramientas se desvía hacia la derecha en un ángulo de desviación lateral;
Al pulir el borde curvo de la herramienta de corte, generalmente se hace sosteniendo el extremo frontal de la herramienta de corte con la mano izquierda como punto de apoyo y girando el extremo trasero de la herramienta de corte con la mano derecha.
Al rectificar herramientas de torneado, se deben tomar las siguientes precauciones:
(1) Al rectificar la hoja, sujete firmemente la herramienta giratoria con ambas manos y coloque el portaherramientas contra el soporte, de modo que la superficie afectada se adhiera ligeramente a la muela. No aplique demasiada fuerza para evitar aplastar la muela y provocar accidentes.
(2) La herramienta de torneado afilada debe moverse hacia la izquierda y hacia la derecha en la superficie circunferencial de la muela para asegurar un desgaste uniforme de la muela sin dejar ranuras. Evite el pulido brusco de la herramienta de torneado en ambos lados de la muela, lo que puede hacer que la muela se balancee, salte o incluso se rompa bajo fuerza.
(3) Cuando la hoja se calienta, se debe enfriar con agua para evitar que se recozca y se ablande debido al aumento excesivo de temperatura. Al rectificar herramientas de torneado de aleación dura, el filo no debe sumergirse en agua para evitar grietas causadas por el rápido enfriamiento de la hoja.
(4) No se pare en la parte delantera de la muela para afilar la herramienta giratoria, para evitar lesiones al operador cuando la muela se rompa.
5, tipos y usos comunes de herramientas de torneado.
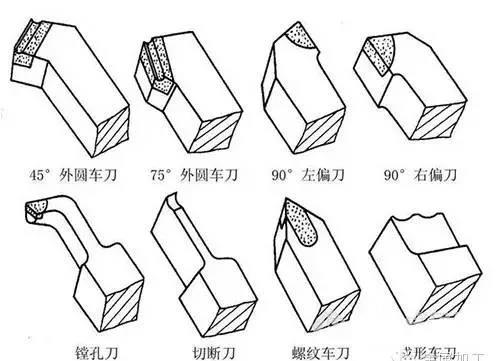
Las herramientas de torneado se pueden dividir en herramientas de torneado cilíndricas, herramientas de torneado frontal, herramientas de corte, herramientas de mandrinado, herramientas de torneado conformado y herramientas de torneado modeladas según sus usos.
(a) Herramienta de giro de 90 grados (descentrada)
(b) herramienta de giro de 45 grados (herramienta de giro de codo)
(c) Cuchillo de corte
(d) Cortador aburrido
(e) Herramienta de torneado formada
(f) Herramienta para roscar
(g) Herramientas de torneado sin reafilado de aleación dura