
Tipos, rendimiento, características y experiencia en aplicaciones de 6 tipos de herramientas de corte CNC
La combinación de equipos de procesamiento avanzados y herramientas de corte CNC de alto rendimiento es necesaria para ejercer plenamente su debida eficiencia y lograr buenos beneficios económicos. Con el rápido desarrollo de los materiales para herramientas, varios tipos nuevos de materiales para herramientas han mejorado enormemente su rendimiento físico, mecánico y de corte, y su alcance de aplicación también se expande constantemente.
1 El material de la herramienta debe tener propiedades básicas.
La selección de materiales de herramientas tiene un impacto significativo en la vida útil de la herramienta, la eficiencia del procesamiento, la calidad del procesamiento y los costos de procesamiento. Las herramientas de corte deben soportar alta presión, alta temperatura, fricción, impacto y vibración durante el corte. Por tanto, los materiales para herramientas deben tener las siguientes propiedades básicas:
(1) Dureza y resistencia al desgaste. La dureza del material de la herramienta debe ser mayor que la del material de la pieza de trabajo y generalmente requiere una dureza de 60 HRC o superior. Cuanto mayor sea la dureza del material de la herramienta, mejor será su resistencia al desgaste.
(2) Fuerza y tenacidad. El material de la herramienta debe tener alta resistencia y tenacidad para soportar fuerzas de corte, impactos y vibraciones, y para evitar la fractura frágil y el colapso del borde de la herramienta.
(3) Resistencia al calor. El material de la herramienta tiene buena resistencia al calor, puede soportar altas temperaturas de corte y tiene buena resistencia a la oxidación.
(4) Rendimiento y economía del proceso. El material de la herramienta debe tener un buen rendimiento de forjado, tratamiento térmico y soldadura; Rendimiento de molienda y búsqueda de una alta relación costo-rendimiento.
2, tipos, propiedades, características y aplicaciones de materiales para herramientas de corte.
1. Tipos, propiedades, características y aplicaciones de herramientas de materiales para herramientas de corte de diamante.
El diamante es un alótropo del carbono y es el material más duro que se encuentra en la naturaleza. Las herramientas de corte de diamante tienen alta dureza, resistencia al desgaste y conductividad térmica, y se utilizan ampliamente en el procesamiento de materiales no ferrosos y no metálicos. Especialmente en el corte a alta velocidad de aluminio y aleaciones de silicio y aluminio, las herramientas de corte de diamante son el principal tipo de herramientas de corte que son difíciles de reemplazar. Las herramientas de corte de diamante que pueden lograr alta eficiencia, alta estabilidad y larga vida útil son herramientas indispensables e importantes en el mecanizado CNC moderno.
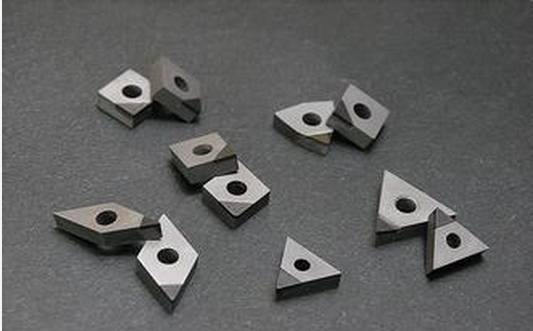
⑴ Tipos de herramientas de corte de diamante
① Herramientas de corte de diamante natural: el diamante natural tiene una historia de más de cien años como herramienta de corte. Después del pulido fino, las herramientas de corte de diamante monocristalino natural pueden tener bordes extremadamente afilados, con un radio de corte de hasta 0.002 μm. Al ser capaz de lograr un corte ultrafino y lograr una precisión extremadamente alta de la pieza de trabajo y una baja rugosidad de la superficie, es una herramienta de mecanizado de ultra precisión reconocida, ideal e irremplazable.
② Herramientas de corte de diamante PCD: el diamante natural es caro y el diamante policristalino (PCD) todavía se utiliza ampliamente en el procesamiento de corte. Desde principios de la década de 1970, después del exitoso desarrollo de hojas de diamante policristalino (PCD) preparadas mediante tecnología de síntesis de alta temperatura y alta presión, las herramientas de corte de diamante natural han sido reemplazadas por diamante policristalino artificial en muchas situaciones. Las materias primas de PCD son abundantes y sus precios son sólo entre decenas y decenas de veces superiores a los del diamante natural.
Las herramientas de PCD no pueden rectificar bordes extremadamente afilados y la calidad de la superficie de la pieza procesada no es tan buena como la del diamante natural. Actualmente, no es conveniente fabricar hojas de PCD con ranuras para virutas en la industria. Por lo tanto, el PCD solo se puede utilizar para cortes de precisión de metales no ferrosos y no metales, lo que dificulta lograr un corte de espejo de ultra precisión.
③ Herramientas de corte de diamante CVD: desde finales de la década de 1970 hasta principios de la de 1980, la tecnología de diamante CVD ha surgido en Japón. El diamante CVD se refiere a la síntesis de películas de diamante sobre sustratos heterogéneos (como aleaciones duras, cerámicas, etc.) mediante deposición química de vapor (CVD). El diamante CVD tiene la misma estructura y características que el diamante natural.
El rendimiento del diamante CVD es muy similar al del diamante natural y combina las ventajas del diamante monocristalino natural y el diamante policristalino (PCD), lo que hasta cierto punto supera sus deficiencias.
⑵ Características de rendimiento de las herramientas de corte de diamante.
① Dureza y resistencia al desgaste extremadamente altas: el diamante natural es la sustancia más dura que se encuentra en la naturaleza. El diamante tiene una resistencia al desgaste extremadamente alta. Al procesar materiales de alta dureza, la vida útil de las herramientas de corte de diamante es 10-100 veces mayor que la de las herramientas de corte de aleaciones duras, e incluso cientos de veces más.
② Tiene un coeficiente de fricción muy bajo: el coeficiente de fricción entre el diamante y algunos metales no ferrosos es menor que el de otras herramientas de corte, con un coeficiente de fricción bajo y una pequeña deformación durante el mecanizado, lo que puede reducir la fuerza de corte.
③ El filo es muy afilado: el filo de las herramientas de diamante se puede afilar de forma muy afilada y las herramientas de diamante monocristalino naturales pueden alcanzar una altura de 0.002-0.008 μm. Capaz de realizar cortes ultrafinos y mecanizados de ultraprecisión.
④ Tiene alta conductividad térmica: el diamante tiene una alta conductividad térmica y tasa de difusión térmica, y el calor de corte se disipa fácilmente. La temperatura de corte de la herramienta es baja.
⑤ Tener un coeficiente de expansión térmica más bajo: el coeficiente de expansión térmica del diamante es varias veces menor que el de la aleación dura, y el cambio en el tamaño de la herramienta causado por el calor de corte es muy pequeño, lo cual es particularmente importante para el mecanizado de precisión y ultraprecisión con requisitos de alta precisión dimensional.
Aplicación de herramientas de corte de diamante.
Las herramientas de corte de diamante se utilizan comúnmente para corte fino y taladrado de materiales no ferrosos y no metálicos a altas velocidades. Adecuado para procesar diversos materiales no metálicos resistentes al desgaste, como piezas en bruto de metalurgia de polvos de fibra de vidrio, materiales cerámicos, etc. Diversos metales no ferrosos resistentes al desgaste, como diversas aleaciones de silicio y aluminio; Diversos procesos de acabado de metales no ferrosos.
La desventaja de las herramientas de corte de diamante es su escasa estabilidad térmica. Cuando la temperatura de corte supera los 700 grados a 800 grados, su dureza se perderá por completo; Además, no es adecuado para cortar metales negros porque el diamante (carbono) interactúa fácilmente con los átomos de hierro a altas temperaturas, convirtiendo los átomos de carbono en estructuras de grafito, lo que hace que la herramienta sea extremadamente susceptible a sufrir daños.
2. Tipos, propiedades, características y aplicaciones de herramientas de materiales de herramientas de nitruro de boro cúbico
El segundo material superduro, el nitruro de boro cúbico (CBN), sintetizado mediante un método similar a la fabricación de diamantes, ocupa el segundo lugar después del diamante en términos de dureza y conductividad térmica. Tiene una excelente estabilidad térmica y no se oxida cuando se calienta a 10000 °C en la atmósfera. El CBN tiene propiedades químicas extremadamente estables para los metales negros y puede usarse ampliamente en el procesamiento de productos de acero.
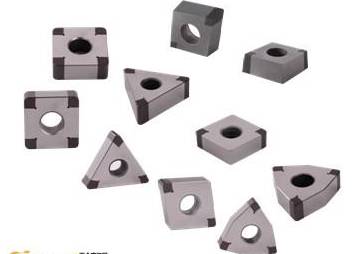
Tipos de herramientas de corte de nitruro de boro cúbico
El nitruro de boro cúbico (CBN) es una sustancia que no existe en la naturaleza y se puede dividir en monocristalino y policristalino, a saber, monocristalino de CBN y nitruro de boro cúbico policristalino (PCBN). El CBN es uno de los isómeros del nitruro de boro (BN), con una estructura similar al diamante.
PCBN (nitruro de boro cúbico policristalino) es un material policristalino que sinteriza materiales finos de CBN a través de fases de unión (TiC, TiN, Al, Ti, etc.) a alta temperatura y presión. Actualmente es el segundo material para herramientas más duro sintetizado artificialmente y, junto con el diamante, se lo conoce como material para herramientas superduro. PCBN se utiliza principalmente para fabricar herramientas de corte u otras herramientas.
Las herramientas de corte PCBN se pueden dividir en hojas PCBN integrales y hojas compuestas PCBN sinterizadas con compuestos de aleaciones duras.
Las hojas compuestas de PCBN se fabrican sinterizando una capa de PCBN de O.{{0}}.0 mm de espesor sobre una aleación dura con buena resistencia y tenacidad. Su rendimiento combina buena tenacidad, alta dureza y resistencia al desgaste, resolviendo los problemas de baja resistencia a la flexión y dificultades de soldadura de las hojas de CBN.
Las principales propiedades y características del nitruro de boro cúbico.
Aunque la dureza del nitruro de boro cúbico es ligeramente menor que la del diamante, es mucho mayor que la de otros materiales de alta dureza. La ventaja sobresaliente del CBN es que su estabilidad térmica es mucho mayor que la del diamante, alcanzando más de 1200 grados (700-800 grados para el diamante), y otra ventaja sobresaliente es su alta inercia química, que no reacciona con los elementos de hierro. a 1200-1300 grado. Las principales características de rendimiento del nitruro de boro cúbico son las siguientes.
① Alta dureza y resistencia al desgaste: la estructura cristalina de CBN es similar al diamante, con dureza y resistencia similares al diamante. PCBN es especialmente adecuado para procesar materiales de alta dureza que antes solo podían rectificarse y puede lograr una mejor calidad superficial de las piezas de trabajo.
② Tiene una alta estabilidad térmica: la resistencia al calor del CBN puede alcanzar 1400-1500 grado, que es casi 1 veces mayor que la resistencia al calor del diamante (700-800 grado). Las herramientas PCBN pueden cortar aleaciones de alta temperatura y acero templado a una velocidad 3-5 veces mayor que las herramientas de aleaciones duras.
③ Excelente estabilidad química: no reacciona químicamente con materiales a base de hierro incluso a temperaturas entre 1200-1300 grados y no se desgasta bruscamente como el diamante. En este momento, todavía puede mantener la dureza de las aleaciones duras; Las herramientas de corte PCBN son adecuadas para cortar piezas de acero templado y hierro fundido duro en frío, y pueden usarse ampliamente para el corte de hierro fundido a alta velocidad.
④ Tener buena conductividad térmica: aunque la conductividad térmica del CBN no puede igualar a la del diamante, la conductividad térmica del PCBN ocupa el segundo lugar después del diamante en varios materiales de herramientas, mucho más alta que la del acero de alta velocidad y las aleaciones duras.
⑤ Tener un coeficiente de fricción más bajo: un coeficiente de fricción más bajo puede provocar una disminución de la fuerza de corte, una disminución de la temperatura de corte y una mejora en la calidad de la superficie durante el mecanizado.
Aplicación de herramientas de corte de nitruro de boro cúbico.
El nitruro de boro cúbico es adecuado para el mecanizado de precisión de diversos materiales difíciles de cortar, como acero templado, hierro fundido duro, aleaciones de alta temperatura, aleaciones duras y materiales de pulverización superficial. La precisión del mecanizado puede alcanzar IT5 (orificio IT6) y el valor de rugosidad de la superficie puede ser tan bajo como Ra1.25-0.20 μ M.
La tenacidad y la resistencia a la flexión de los materiales de las herramientas de corte de nitruro de boro cúbico son deficientes. Por lo tanto, las herramientas de torneado de nitruro de boro cúbico no son adecuadas para el mecanizado en desbaste a bajas velocidades y con cargas de alto impacto; No es adecuado para cortar materiales con alta plasticidad, como aleaciones de aluminio, aleaciones de cobre, aleaciones a base de níquel y acero con alta plasticidad, porque al cortar estos metales se producirán importantes depósitos de virutas que deteriorarán la superficie de mecanizado.
3. Tipos, propiedades, características y aplicaciones de herramientas de materiales cerámicos para herramientas.
Las herramientas de corte de cerámica tienen las características de alta dureza, buena resistencia al desgaste, excelente resistencia al calor y estabilidad química, y no son fáciles de unir con metales. Las herramientas de corte cerámicas juegan un papel muy importante en el mecanizado CNC y se han convertido en una de las principales herramientas de corte para cortes de alta velocidad y materiales difíciles de mecanizar. Las herramientas de corte de cerámica se utilizan ampliamente en cortes de alta velocidad, cortes en seco, cortes duros y cortes de materiales difíciles de mecanizar. Las herramientas de corte de cerámica pueden procesar de manera eficiente materiales de alta dureza que no pueden procesarse con herramientas de corte tradicionales, logrando "girar en lugar de esmerilar"; La velocidad de corte óptima de las herramientas de corte de cerámica puede ser de 2 a 10 veces mayor que la de las herramientas de corte de aleaciones duras, lo que mejora en gran medida la eficiencia de producción del corte; La principal materia prima utilizada para las herramientas de corte cerámicas son los elementos más abundantes en la corteza terrestre. Por lo tanto, la promoción y aplicación de herramientas de corte cerámicas es de gran importancia para mejorar la productividad, reducir los costos de procesamiento y ahorrar metales preciosos estratégicos. También promoverá en gran medida el progreso de la tecnología de corte.
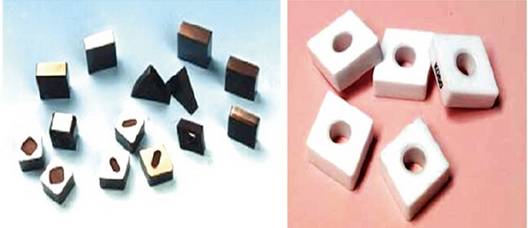
⑴ Tipos de materiales para herramientas cerámicas
Los tipos de materiales cerámicos para herramientas generalmente se pueden dividir en tres categorías: cerámicas a base de alúmina, cerámicas a base de nitruro de silicio y cerámicas compuestas a base de nitruro de silicio y alúmina. Entre ellos, los materiales cerámicos para herramientas a base de alúmina y nitruro de silicio son los más utilizados. El rendimiento de las cerámicas a base de nitruro de silicio es superior al de las cerámicas a base de alúmina.
⑵ Rendimiento y características de las herramientas de corte cerámico.
Las características de rendimiento de las herramientas de corte cerámicas son las siguientes:
① Alta dureza y buena resistencia al desgaste: aunque la dureza de las herramientas de corte de cerámica no es tan alta como la de PCD y PCBN, es significativamente mayor que la de las herramientas de corte de acero de alta velocidad y aleaciones duras, alcanzando 93-95HRA. Las herramientas de corte de cerámica pueden procesar materiales muy duros que son difíciles de mecanizar con herramientas tradicionales, lo que las hace adecuadas para cortes duros y de alta velocidad.
② Resistencia a altas temperaturas y buena resistencia al calor: las herramientas de corte de cerámica aún pueden cortar a altas temperaturas superiores a 1200 grados. Las herramientas de corte de cerámica tienen excelentes propiedades mecánicas a altas temperaturas y la resistencia a la oxidación de las herramientas de corte de cerámica A12O3 es particularmente buena. Incluso cuando el filo está al rojo vivo, se puede utilizar de forma continua. Por lo tanto, las herramientas de corte cerámicas pueden lograr un corte en seco, ahorrando así líquido de corte.
③ Buena estabilidad química: las herramientas de corte de cerámica no son fáciles de unir con metales y son resistentes a la corrosión con buena estabilidad química, lo que puede reducir el desgaste adhesivo de las herramientas de corte.
④ Bajo coeficiente de fricción: las herramientas de corte de cerámica tienen una baja afinidad con los metales, lo que resulta en un bajo coeficiente de fricción que puede reducir la fuerza y la temperatura de corte.
⑶ Los cuchillos de cerámica tienen aplicaciones.
La cerámica es uno de los materiales de herramientas que se utilizan principalmente para el mecanizado de precisión de alta velocidad y el mecanizado de semiprecisión. Las herramientas de corte de cerámica son adecuadas para cortar diversos tipos de hierro fundido (fundición gris, hierro dúctil, hierro fundido maleable, hierro fundido duro en frío, hierro fundido de alta aleación resistente al desgaste) y acero (acero estructural al carbono, acero estructural aleado, acero de alta resistencia). , acero con alto contenido de manganeso, acero templado, etc.) y también se puede utilizar para cortar aleaciones de cobre, grafito, plásticos de ingeniería y materiales compuestos.
Los materiales cerámicos para herramientas tienen problemas de baja resistencia a la flexión y poca tenacidad al impacto, lo que los hace inadecuados para cortar a bajas velocidades y bajo cargas de impacto.
4. Rendimiento y características de los materiales recubiertos para herramientas y aplicación de las herramientas.
Recubrir las herramientas de corte es una de las formas importantes de mejorar su rendimiento. La aparición de herramientas de corte recubiertas ha supuesto avances importantes en su rendimiento de corte. Las herramientas de corte recubiertas son aquellas que están recubiertas con una o más capas de compuestos refractarios con buena resistencia al desgaste en el cuerpo de la herramienta con buena tenacidad. Combinan la matriz de la herramienta con un revestimiento duro, mejorando así considerablemente el rendimiento de la herramienta. Las herramientas de corte recubiertas pueden mejorar la eficiencia del mecanizado, mejorar la precisión del mecanizado, extender la vida útil de la herramienta y reducir los costos de mecanizado.
Aproximadamente el 80% de las herramientas de corte utilizadas en las nuevas máquinas herramienta CNC utilizan herramientas recubiertas. Las herramientas de corte recubiertas serán en el futuro el tipo de herramienta más importante en el campo del mecanizado CNC.
⑴ Tipos de herramientas de corte recubiertas
Según los diferentes métodos de recubrimiento, las herramientas recubiertas se pueden dividir en herramientas recubiertas por deposición química de vapor (CVD) y herramientas recubiertas por deposición física de vapor (PVD). Las herramientas de corte recubiertas de aleaciones duras generalmente utilizan el método de deposición química de vapor, con una temperatura de deposición de alrededor de 1000 grados. Las herramientas de corte de acero recubiertas de alta velocidad generalmente utilizan el método de deposición física de vapor, con una temperatura de deposición de alrededor de 500 grados;
Según los diferentes materiales del sustrato de las herramientas recubiertas, las herramientas recubiertas se pueden dividir en herramientas recubiertas de aleación dura, herramientas recubiertas de acero de alta velocidad y herramientas recubiertas de cerámica y materiales superduros (diamante y nitruro de boro cúbico).
Según las propiedades de los materiales de recubrimiento, las herramientas recubiertas se pueden dividir en dos categorías: herramientas con recubrimiento "duro" y herramientas con recubrimiento "blando". El objetivo principal que persiguen las herramientas de corte con recubrimiento "duro" es una alta dureza y resistencia al desgaste, siendo las principales ventajas una alta dureza y una buena resistencia al desgaste, de las cuales son típicos los recubrimientos TiC y TiN. El objetivo que persiguen las herramientas con recubrimiento "blando" es un bajo coeficiente de fricción, también conocidas como herramientas autolubricantes. Su coeficiente de fricción con el material de la pieza de trabajo es muy bajo, solo alrededor de 0.1, lo que puede reducir la adherencia, reducir la fricción y reducir la fuerza y la temperatura de corte.
Recientemente, se han desarrollado herramientas de nanorrecubrimiento. Esta herramienta recubierta puede utilizar diferentes combinaciones de materiales de recubrimiento (como metal/metal, metal/cerámica, cerámica/cerámica, etc.) para cumplir con diferentes requisitos funcionales y de rendimiento. Un nanorrevestimiento bien diseñado puede dotar a los materiales de herramientas de excelentes propiedades antifricción, antidesgaste y autolubricantes, lo que los hace adecuados para el corte en seco a alta velocidad.
Características de las herramientas de corte recubiertas.
Las características de rendimiento de las herramientas de corte recubiertas son las siguientes:
① Buen rendimiento mecánico y de corte: las herramientas de corte recubiertas combinan las excelentes propiedades del sustrato y los materiales de recubrimiento, manteniendo buena tenacidad y alta resistencia del sustrato, así como alta dureza, resistencia al desgaste y bajo coeficiente de fricción del recubrimiento. Por lo tanto, la velocidad de corte de las herramientas recubiertas se puede aumentar más del doble en comparación con las herramientas no recubiertas, y se permiten velocidades de avance más altas. También se ha mejorado la vida útil de las herramientas de corte recubiertas.
② Gran versatilidad: las herramientas recubiertas tienen una amplia gama de versatilidad y amplían significativamente el rango de procesamiento. Una herramienta recubierta puede reemplazar varias herramientas no recubiertas.
③ Espesor del recubrimiento: a medida que aumenta el espesor del recubrimiento, la vida útil de la herramienta también aumenta, pero cuando el espesor del recubrimiento alcanza la saturación, la vida útil de la herramienta ya no aumenta significativamente. Cuando la capa es demasiado espesa, es fácil que se pele; Cuando el recubrimiento es demasiado delgado, la resistencia al desgaste es pobre.
④ Reafilabilidad: Las hojas recubiertas tienen una mala reafilabilidad, equipos de recubrimiento complejos, altos requisitos de proceso y tiempos de recubrimiento prolongados.
⑤ Materiales de revestimiento: las herramientas de corte con diferentes materiales de revestimiento tienen un rendimiento de corte diferente. Por ejemplo, durante el corte a baja velocidad, el recubrimiento de TiC tiene una ventaja; TiN es más adecuado para cortes a alta velocidad.
Aplicación de herramientas de corte recubiertas.
Las herramientas de corte recubiertas tienen un gran potencial en el campo del mecanizado CNC y serán la variedad de herramientas más importante en el futuro. La tecnología de recubrimiento se ha aplicado a fresas de extremo, escariadores, brocas, herramientas de procesamiento de orificios compuestos, fresas por tallado de engranajes, fresas por tallado de engranajes, cortadores de afeitado de engranajes, brochas de formación y varias plaquitas indexables con abrazadera de máquina, satisfaciendo las necesidades de corte a alta velocidad de diversos materiales como acero y hierro fundido, aleaciones resistentes al calor y metales no ferrosos.
5. Tipos, propiedades, características y aplicaciones de materiales para herramientas de corte de aleaciones duras.
Las herramientas de corte de aleaciones duras, especialmente las herramientas de corte de aleaciones duras indexables, son los productos líderes de las herramientas de mecanizado CNC. Desde la década de 1980, varios tipos de herramientas o hojas de corte de aleación dura integrales e indexables se han expandido a diversos campos de herramientas de corte. Entre ellas, las herramientas de corte indexables de aleaciones duras se han expandido desde simples herramientas de torneado y fresas planeadoras hasta diversos campos de herramientas de precisión, complejas y conformadas.
⑴ Tipos de herramientas de corte de aleaciones duras
Según la composición química principal, las aleaciones duras se pueden dividir en aleaciones duras a base de carburo de tungsteno y aleaciones duras a base de carburo de titanio (TiC (N)).
Las aleaciones duras a base de carburo de tungsteno incluyen tres tipos: tungsteno cobalto (YG), tungsteno cobalto titanio (YT) y carburos raros añadidos (YW), cada uno con sus propias ventajas y desventajas. Los componentes principales son carburo de tungsteno (WC), carburo de titanio (TiC), carburo de tantalio (TaC), carburo de niobio (NbC), etc. La fase de unión de metales comúnmente utilizada es Co.
La aleación dura a base de carbono (nitrógeno) y titanio es una aleación dura compuesta principalmente de TiC (algunos con la adición de otros carburos o nitruros), y las fases de unión de metales comúnmente utilizadas son Mo y Ni.
ISO (Organización Internacional de Normalización) divide el corte de aleaciones duras en tres categorías:
La clase K, incluida Kl0-K40, es equivalente a la clase YG en China (compuesta principalmente por WC. Co).
La clase P, incluida P01-P50, es equivalente a la clase YT en China (compuesta principalmente por WC. TiC. Co).
La clase M, que incluye M10 ~ M40, es equivalente a la clase YW en China (compuesta principalmente de WC TiC TaC (NbC) - Co).
Una serie de aleaciones que van desde la alta dureza hasta la máxima tenacidad están representadas por números entre 01 y 50 para cada grado.
⑵ Características de rendimiento de las herramientas de corte de aleaciones duras
Las características de rendimiento de las herramientas de corte de aleaciones duras son las siguientes:
① Alta dureza: las herramientas de corte de aleaciones duras se fabrican mediante pulvimetalurgia de carburos (llamados fases duras) y aglutinantes metálicos (llamados fases de unión) con alta dureza y punto de fusión. Su dureza alcanza 89-93HRA, que es mucho mayor que la del acero rápido. A 5400 °C, su dureza aún puede alcanzar 82-87HRA, que es la misma que la del acero rápido a temperatura ambiente (83-86HRA). El valor de dureza de las aleaciones duras varía con las propiedades, la cantidad, el tamaño de partícula y el contenido de las fases de enlace metálico de los carburos, y generalmente disminuye con un aumento en el contenido de las fases de enlace metálico. Cuando el contenido de fase adhesiva es el mismo, la dureza de las aleaciones tipo YT es mayor que la de las aleaciones tipo YG, y las aleaciones con TaC (NbC) agregado tienen mayor dureza a alta temperatura.
② Resistencia a la flexión y tenacidad: la resistencia a la flexión de las aleaciones duras de uso común varía de 900 a 1500 MPa. Cuanto mayor sea el contenido de fase de unión del metal, mayor será la resistencia a la flexión. Cuando el contenido de adhesivo es el mismo, la resistencia de la aleación tipo YG (WC Co) es mayor que la de la aleación tipo YT (WC TiC Co), y la resistencia disminuye con el aumento del contenido de TiC. La aleación dura es un material frágil y su tenacidad al impacto a temperatura ambiente es solo 1/30-1/8 de la del acero rápido.
Aplicación de herramientas de corte de aleaciones duras de uso común.
Las aleaciones tipo YG se utilizan principalmente para procesar hierro fundido, metales no ferrosos y materiales no metálicos. Las aleaciones duras de grano fino (como YG3X, YG6X) tienen mayor dureza y resistencia al desgaste que las aleaciones duras de grano medio cuando su contenido de cobalto es el mismo. Son adecuados para procesar hierro fundido duro especial, acero inoxidable austenítico, aleaciones resistentes al calor, aleaciones de titanio, bronce duro y materiales aislantes resistentes al desgaste.
Las ventajas sobresalientes de las aleaciones duras tipo YT son alta dureza, buena resistencia al calor, mayor dureza y resistencia a la compresión a altas temperaturas en comparación con el tipo YG y buena resistencia a la oxidación. Por lo tanto, cuando se requiere que el cuchillo tenga alta resistencia al calor y al desgaste, se debe seleccionar un grado con un mayor contenido de TiC. Las aleaciones tipo YT son adecuadas para procesar materiales plásticos como el acero, pero no son adecuadas para procesar aleaciones de titanio o aleaciones de silicio y aluminio.
Las aleaciones tipo YW poseen las propiedades de las aleaciones tipo YG e YT, con un buen rendimiento integral. Se pueden utilizar para procesar materiales de acero, así como para procesar hierro fundido y metales no ferrosos. Si el contenido de cobalto se aumenta adecuadamente, este tipo de aleación puede tener una alta resistencia y puede usarse para mecanizado en desbaste y corte intermitente de diversos materiales difíciles de mecanizar.
6. Tipos, características y aplicaciones de herramientas de corte de acero de alta velocidad.
El acero de alta velocidad (HSS) es un tipo de acero para herramientas de alta aleación que contiene una cantidad significativa de elementos de aleación como W, Mo, Cr y V. Las herramientas de corte de acero de alta velocidad tienen un excelente rendimiento integral en términos de resistencia, tenacidad y procesabilidad. En herramientas de corte complejas, especialmente en la fabricación de herramientas de procesamiento de orificios, fresas, herramientas de corte de roscas, fresas de trefilado, herramientas de corte de engranajes y otras herramientas de corte con formas de bordes complejos, el acero de alta velocidad todavía ocupa la posición principal. Las herramientas de corte de acero de alta velocidad son fáciles de pulir con bordes cortantes afilados.
Según los diferentes usos, el acero rápido se puede dividir en acero rápido de uso general y acero rápido de alto rendimiento.
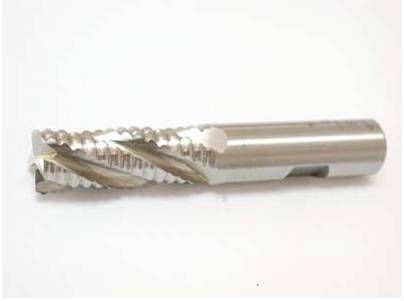
⑴ Herramientas universales de corte de acero de alta velocidad
Acero universal de alta velocidad. Generalmente, se puede dividir en dos categorías: acero de tungsteno y acero de tungsteno molibdeno. Este tipo de acero rápido contiene (C) que oscila entre 0.7% y 0.9%. Según el diferente contenido de tungsteno en el acero, se puede dividir en acero de tungsteno con un contenido de W del 12% o 18%, acero de tungsteno-molibdeno con un contenido de W del 6% u 8% y acero de molibdeno con un contenido de W de 2. % o ningún W. El acero universal de alta velocidad tiene cierta dureza (63-66HRC) y resistencia al desgaste, alta resistencia y tenacidad, buena plasticidad y procesabilidad, y se usa ampliamente en la fabricación de diversas herramientas de corte complejas.
① Acero de tungsteno: el grado típico de acero de tungsteno de uso general de alta velocidad es W18Cr4V (conocido como W18), que tiene buenas propiedades integrales y una dureza a alta temperatura de 48,5 HRC a 6000 C. Se puede utilizar para fabricar diversas herramientas de corte complejas. Tiene ventajas como buena capacidad de molienda y baja sensibilidad a la descarburación, pero debido al alto contenido de carburos, distribución desigual, partículas más grandes y baja resistencia y tenacidad.
② Acero de tungsteno-molibdeno: se refiere a un acero de alta velocidad obtenido reemplazando una porción de tungsteno en acero de tungsteno con molibdeno. El grado típico de acero de tungsteno molibdeno es W6Mo5Cr4V2, abreviado como M2. Las partículas de carburo de M2 son pequeñas y uniformes, con mejor resistencia, tenacidad y plasticidad a alta temperatura que las del W18Cr4V. Otro tipo de acero de tungsteno molibdeno es el W9Mo3Cr4V (abreviado como W9), que tiene una estabilidad térmica ligeramente mayor que el acero M2, mejor resistencia a la flexión y tenacidad que el W6M05Cr4V2 y tiene buena maquinabilidad.
⑵ Herramientas de corte de acero de alta velocidad y alto rendimiento.
El acero rápido de alto rendimiento se refiere a un nuevo tipo de acero que agrega algo de contenido de carbono y vanadio, así como elementos de aleación como Co y Al, a la composición del acero rápido de uso general, con el fin de mejorar su resistencia al calor. Resistencia y resistencia al desgaste. Existen principalmente las siguientes categorías:
① Acero de alta velocidad con alto contenido de carbono. El acero de alta velocidad con alto contenido de carbono (como 95W18Cr4V) tiene una alta dureza a temperatura ambiente y alta temperatura, lo que lo hace adecuado para fabricar y procesar acero ordinario y hierro fundido, brocas, escariadores, machos de roscar y fresas con requisitos de alta resistencia al desgaste. o herramientas de corte para procesar materiales más duros. No es apto para soportar grandes impactos.
② Acero de alta velocidad con alto contenido de vanadio. Los grados típicos, como W12Cr4V4Mo (conocido como EV4), aumentan el contenido de V al 3% -5%, tienen buena resistencia al desgaste y son adecuados para cortar materiales que causan un desgaste significativo de la herramienta, como fibras y caucho duro. , plásticos, etc. También se pueden utilizar para procesar materiales como acero inoxidable, acero de alta resistencia y aleaciones de alta temperatura.
③ Acero rápido de cobalto. Pertenece al acero de alta velocidad superduro que contiene cobalto, con un grado típico como W2Mo9Cr4VCo8 (denominado M42), que tiene una alta dureza y puede alcanzar 69-70HRC. Es adecuado para procesar acero resistente al calor de alta resistencia, aleaciones de alta temperatura, aleaciones de titanio y otros materiales difíciles de mecanizar. M42 tiene buena capacidad de rectificado y es adecuado para fabricar herramientas de corte complejas y de precisión, pero no es adecuado para trabajar en condiciones de corte por impacto.
④ Acero de aluminio de alta velocidad. Pertenece al aluminio que contiene acero rápido superduro, con grados típicos como W6Mo5Cr4V2Al (denominado 501). La dureza a alta temperatura a 6000C también alcanza 54HRC y el rendimiento de corte es equivalente a M42. Es adecuado para la fabricación de fresas, brocas, escariadores, herramientas de corte de engranajes, brochas, etc., y se utiliza para procesar acero aleado, acero inoxidable, acero de alta resistencia y aleaciones de alta temperatura.
⑤ Acero de alta velocidad superduro con nitrógeno. Un grado típico, como W12M03Cr4V3N, abreviado como V3N, es un acero de alta velocidad superduro que contiene nitrógeno con dureza, resistencia y tenacidad comparables a M42. Puede utilizarse como sustituto del acero de alta velocidad que contiene cobalto para el corte a baja velocidad de materiales difíciles de mecanizar y el mecanizado de alta precisión a baja velocidad.
⑶ Fusión de acero de alta velocidad y acero de alta velocidad de pulvimetalurgia
Según los diferentes procesos de fabricación, el acero rápido se puede dividir en acero rápido fundido y acero rápido pulvimetalúrgico.
① Fusión de acero de alta velocidad: tanto el acero de alta velocidad ordinario como el acero de alta velocidad de alto rendimiento se fabrican mediante el método de fusión. Se convierten en herramientas de corte mediante procesos como fundición, fundición de lingotes y enchapado y laminado. El problema grave que tiende a ocurrir durante la fusión del acero de alta velocidad es la segregación de carburos. Los carburos duros y quebradizos se distribuyen de manera desigual en el acero de alta velocidad y el tamaño del grano es grueso (hasta decenas de micrómetros), lo que tiene efectos adversos sobre la resistencia al desgaste, la tenacidad y el rendimiento de corte de las herramientas de corte de acero de alta velocidad.
② Acero pulvimetalúrgico de alta velocidad (PM HSS): El acero pulvimetalúrgico de alta velocidad (PM HSS) es un líquido de acero fundido en un horno de inducción de alta frecuencia, que se atomiza con argón a alta presión o gas nitrógeno puro y luego se enfría rápidamente. para obtener una estructura cristalina pequeña y uniforme (polvo de acero rápido). Luego, el polvo resultante se prensa para obtener una herramienta de corte en bruto a alta temperatura y presión, o primero se convierte en un tocho de acero y luego se forja y lamina para darle forma de herramienta de corte. En comparación con el acero de alta velocidad fabricado mediante el método de fusión, PM HSS tiene las ventajas de granos de carburo pequeños y uniformes, resistencia, tenacidad y resistencia al desgaste significativamente mejoradas en comparación con el acero de alta velocidad fundido. Las herramientas PM HSS seguirán desarrollándose y ocuparán una posición importante en el campo de las herramientas CNC complejas. Los grados típicos, como F15, FR71, GFl, GF2, GF3, PT1, PVN, etc., se pueden utilizar para fabricar herramientas de corte de gran tamaño, resistentes y resistentes a impactos, así como herramientas de corte de precisión.
III Los principios de selección de materiales para herramientas CNC.
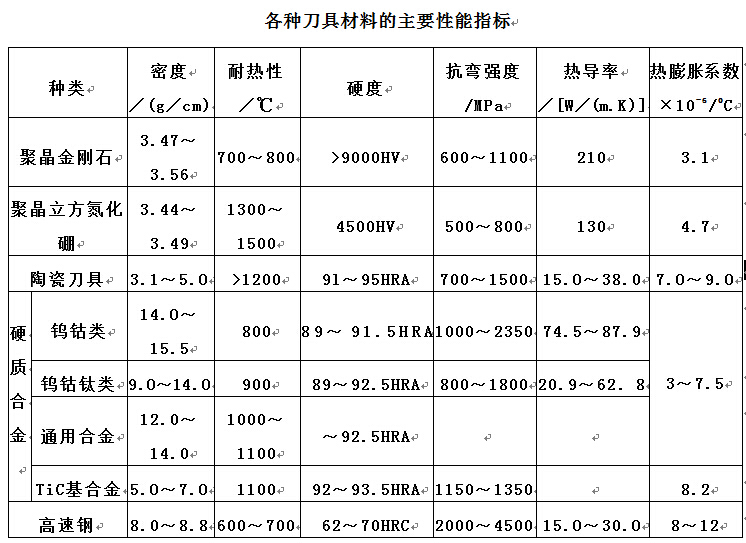
Los materiales de herramientas CNC ampliamente utilizados actualmente incluyen herramientas de diamante, herramientas de nitruro de boro cúbico, herramientas de cerámica, herramientas recubiertas, herramientas de aleación dura y herramientas de acero de alta velocidad. Existen muchos grados generales de materiales para herramientas de corte y su rendimiento varía mucho. Los principales indicadores de rendimiento de varios materiales de herramientas se muestran en la siguiente tabla.
La selección de materiales de herramientas de corte para el mecanizado CNC debe basarse en la pieza que se procesa y las propiedades de mecanizado. La selección de materiales de herramienta debe coincidir razonablemente con el objeto a mecanizar. La combinación de materiales de herramientas de corte con el objeto de mecanizado se refiere principalmente a la combinación de sus propiedades mecánicas, físicas y químicas, para lograr la mayor vida útil de la herramienta y la máxima productividad de corte.
1. Coincidencia de propiedades mecánicas entre los materiales de las herramientas de corte y los objetos de mecanizado.
El problema de coincidencia del rendimiento mecánico entre herramientas de corte y objetos mecanizados se refiere principalmente a la coincidencia de parámetros de rendimiento mecánico como resistencia, tenacidad y dureza entre las herramientas y los materiales de la pieza de trabajo. Los materiales de herramientas de corte con diferentes propiedades mecánicas son adecuados para procesar diferentes materiales de piezas.
① The hardness order of tool materials is: diamond tools>cubic boron nitride tools>ceramic tools>hard alloys>acero de alta velocidad.
② The order of bending strength of tool materials is: high-speed steel>hard alloy>ceramic tools>Herramientas de diamante y nitruro de boro cúbico.
③ The order of toughness of tool materials is: high-speed steel>hard alloy>nitruro de boro cúbico, diamante y herramientas cerámicas.
Los materiales de la pieza de trabajo de alta dureza deben procesarse con herramientas de corte de mayor dureza, y la dureza del material de la herramienta de corte debe ser mayor que la del material de la pieza de trabajo, lo que generalmente requiere una dureza de 60 HRC o superior. Cuanto mayor sea la dureza del material de la herramienta, mejor será su resistencia al desgaste. Por ejemplo, a medida que aumenta el contenido de cobalto en las aleaciones duras, su resistencia y tenacidad aumentan, mientras que la dureza disminuye, lo que las hace adecuadas para el mecanizado en desbaste; Cuando el contenido de cobalto disminuye, aumenta su dureza y resistencia al desgaste, lo que lo hace adecuado para el mecanizado de precisión.
Las herramientas con excelentes propiedades mecánicas a alta temperatura son particularmente adecuadas para cortes a alta velocidad. El excelente rendimiento a altas temperaturas de las herramientas de corte de cerámica les permite cortar a alta velocidad, y la velocidad de corte permitida se puede aumentar 2-10 veces en comparación con las aleaciones duras.
2. Emparejar las propiedades físicas de los materiales de las herramientas de corte y los objetos de mecanizado
Las herramientas con diferentes propiedades físicas, como herramientas de acero rápido con alta conductividad térmica y bajo punto de fusión, herramientas cerámicas con alto punto de fusión y baja expansión térmica, y herramientas de diamante con alta conductividad térmica y baja expansión térmica, son adecuadas para procesar diferentes materiales de la pieza de trabajo. Al procesar piezas de trabajo con mala conductividad térmica, se deben utilizar materiales de herramientas con buena conductividad térmica para transferir rápidamente el calor de corte y reducir la temperatura de corte. El diamante, debido a su alta conductividad térmica y tasa de difusión térmica, es propenso a disipar el calor de corte y no produce una deformación térmica significativa, lo cual es particularmente importante para herramientas de mecanizado de precisión que requieren una alta precisión dimensional.
① La temperatura de resistencia al calor de diversos materiales de herramientas de corte: 700-8000C para herramientas de corte de diamante, 13000-15000C para herramientas de corte PCBN, 1100-12000C para herramientas de corte de cerámica, 900-11000C para aleaciones duras basadas en TiC (N), 800-9000C para aleaciones duras de grano ultrafino basadas en WC y 600-7000C para HSS.
② The thermal conductivity order of various tool materials is: PCD>PCBN>WC based hard alloy>TiC (N) based hard alloy>HSS>Si3N4 based ceramic>Cerámica a base de A1203.
③ The order of thermal expansion coefficients for various tool materials is: HSS>WC based hard alloy>TiC (N)>A1203 based ceramic>PCBN>Si3N4 based ceramic>PCD.
④ The order of thermal shock resistance of various tool materials is: HSS>WC based hard alloy>Si3N4 based ceramic>PCBN>PCD>TiC (N) based hard alloy>Cerámica a base de A1203.
3. Coincidencia de propiedades químicas entre los materiales de las herramientas de corte y los objetos de mecanizado.
El problema de coincidencia del rendimiento químico entre los materiales de las herramientas de corte y los objetos mecanizados se refiere principalmente a la coincidencia de parámetros de rendimiento químico, como la afinidad química, la reacción química, la difusión y la disolución entre los materiales de la herramienta y los materiales de la pieza de trabajo. Las herramientas de corte de diferentes materiales son adecuadas para procesar piezas de distintos materiales.
① The temperature resistance of various cutting tool materials to adhesion (compared to steel) is as follows: PCBN>ceramic>hard alloy>HSS.
② The oxidation resistance temperature of various tool materials is as follows: ceramic>PCBN>hard alloy>diamond>HSS.
③ The diffusion strength of different cutting tool materials (for steel) is: diamond>Si3N4 based ceramics>PCBN>A1203 based ceramics. The diffusion intensity (for titanium) is: A1203 based ceramics>PCBN>SiC>Si3N4>diamante.
4. Selección razonable de materiales para herramientas CNC.
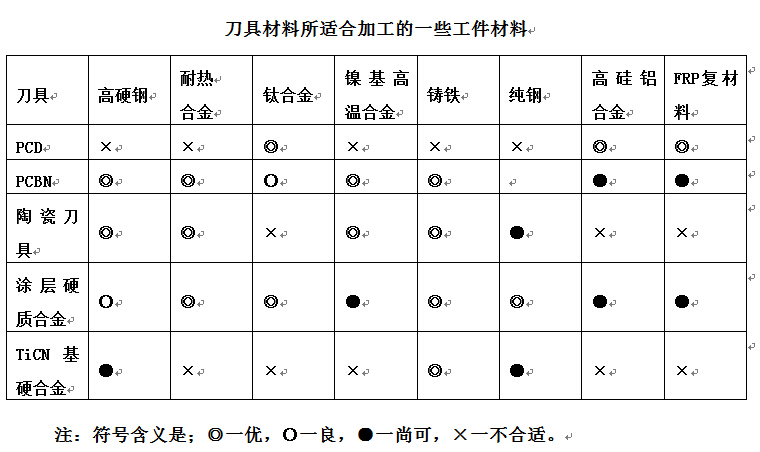
En términos generales, PCBN, herramientas de corte de cerámica, aleaciones duras recubiertas y herramientas de corte de aleaciones duras basadas en TiCN son adecuadas para el mecanizado CNC de metales negros como el acero; Las herramientas PCD son adecuadas para procesar materiales metálicos no ferrosos como Al, Mg, Cu, así como sus aleaciones y materiales no metálicos. La tabla 3-3-2 enumera algunos materiales de piezas de trabajo adecuados para mecanizar con los materiales de herramientas antes mencionados.
La siguiente tabla enumera algunos materiales de piezas de trabajo que son adecuados para procesar con diversos materiales de herramientas.