
【 Conocimiento profesional 】 Resumen de métodos comunes para el procesamiento de superficies de orificios interiores
Existen muchos métodos para procesar las superficies internas del orificio, incluidos taladrado, escariado, taladrado, rectificado, extracción, rectificado, bruñido y laminado.
1, perforación
Perforar agujeros en partes sólidas de una pieza de trabajo con una broca se llama perforación. El taladrado pertenece al mecanizado en desbaste, con niveles de tolerancia dimensional alcanzables de IT13~IT11 y valores de rugosidad superficial de Ra50~12,5 μ M. El proceso de taladrado tiene las siguientes características:
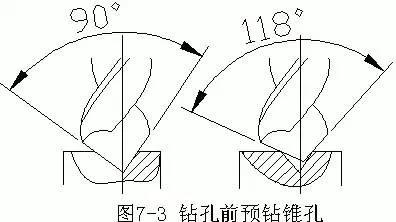
1. La broca es propensa a desviarse. Al perforar en una máquina perforadora, es fácil hacer que el eje del orificio se desplace y no quede recto, pero la apertura no cambia significativamente; Al perforar en un torno, es fácil provocar cambios en la apertura, pero el eje del agujero permanece recto. Por lo tanto, antes de perforar, primero se debe mecanizar la cara del extremo y se debe perforar previamente un orificio cónico con una broca o un taladro central para centrar la broca. Al perforar agujeros pequeños y profundos, para evitar la desviación y el desnivel del eje del agujero, se debe utilizar el método de rotación de la pieza de trabajo tanto como sea posible para perforar.
2. La apertura se amplía fácilmente. Las fuerzas radiales desiguales entre los dos bordes cortantes de la broca durante la perforación harán que la abertura se expanda; La desviación del corte durante la perforación en un torno horizontal también es una razón importante para el aumento del diámetro del agujero; Además, el descentramiento radial de la broca también es una causa de ampliación de la abertura.
3. La calidad de la superficie del agujero es mala. Las virutas de perforación son relativamente anchas y se ven obligadas a rodar en forma de espiral dentro del agujero. Cuando salen, rozan contra la pared del orificio y rayan la superficie mecanizada.
4. Durante la perforación, se produce una gran fuerza axial. Esto se debe principalmente al borde lateral de la broca. Por lo tanto, cuando el diámetro de perforación d es mayor que 30 mm, la perforación generalmente se lleva a cabo en dos etapas. Perfore (0.5-0.7) d por primera vez y perfore hasta la apertura requerida por segunda vez. Debido al hecho de que la cuchilla transversal no participa en el corte por segunda vez, se puede utilizar una velocidad de avance mayor para mejorar la calidad de la superficie y la productividad del agujero.
2, agujeros de expansión
Expandir un orificio es el proceso de procesar aún más el orificio ya perforado utilizando una broca expansible para expandir la apertura, mejorar la precisión y reducir los valores de rugosidad de la superficie. El nivel de tolerancia dimensional que se puede lograr al expandir el orificio es IT11~IT10, y el valor de rugosidad de la superficie es Ra12,5~6,3 μm. Un método de mecanizado de semiprecisión para agujeros, que a menudo se utiliza como premecanizado antes del escariado, y también se puede utilizar como mecanizado final de agujeros con baja precisión.
El método de perforación se muestra en la Figura 7-4 y el margen de perforación (Dd) se puede encontrar en la tabla. La forma del taladro escariador varía según el diámetro. El diámetro es Φ 10~ Φ 32 es un escariador de vástago cónico, como se muestra en la Figura 7-5a. El diámetro Φ 25~ Φ 80 es un escariador tipo manguito, como se muestra en la Figura 7-5b.

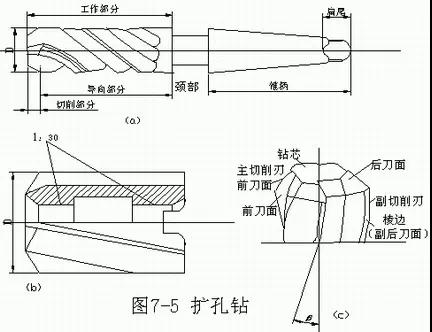
La estructura del escariador tiene las siguientes características en comparación con la broca Fried Dough Twists:
1. Buena rigidez. Debido a la pequeña cantidad de corte posterior y a la menor cantidad de virutas, la ranura de retención de virutas de la broca escariadora es poco profunda y estrecha, y el diámetro del núcleo de la broca es mayor, lo que aumenta la rigidez de la parte de trabajo de la broca escariadora.
2. Buena orientación. La broca escariadora tiene 3-4 dientes y el número de bordes alrededor de la herramienta aumenta, lo que da como resultado un efecto de guía relativamente mejorado.
3. Las condiciones del chip son buenas. Taladro expansible sin filo transversal para cortar, el corte es ligero y rápido, y puede utilizar mayores velocidades de avance, lo que resulta en una mayor productividad; Además, debido a la pequeña cantidad de virutas, la eliminación de virutas es suave y no es fácil rayar la superficie procesada.
Por lo tanto, en comparación con la perforación, la expansión de orificios tiene una mayor precisión de mecanizado, valores de rugosidad superficial más bajos y, hasta cierto punto, puede corregir el error del eje de la perforación. Además, la máquina herramienta adecuada para ampliar agujeros es la misma que para perforar agujeros.
3, agujeros de escariado
El escariado es un método de mecanizado de precisión de agujeros basado en un mecanizado de semiprecisión (escariado o mandrinado de semiprecisión). El nivel de tolerancia dimensional del orificio de la bisagra puede alcanzar IT9~IT6, y el valor de rugosidad de la superficie puede alcanzar Ra3.2~0.2 μ M.
Hay dos formas de articular el agujero: bisagra orgánica y bisagra manual.


Los escariadores generalmente se dividen en dos formas: escariadores mecánicos y escariadores manuales. Como se muestra en la Figura 7-8.
Los escariadores de máquina se pueden dividir en dos tipos: aquellos con vástago (vástago recto con un diámetro de 1-20 mm y vástago cónico con un diámetro de 10-32 mm, como se muestra en las Figuras 7-8a , b y c) y aquellos con manguito (diámetro de 25-80 mm, como se muestra en las Figuras 7-8f). Los escariadores manuales se pueden dividir en dos tipos: integrales (como se muestra en la Figura 7-8d) y ajustables (como se muestra en la Figura 7-8e). El escariado se puede utilizar no solo para procesar orificios cilíndricos, sino también para procesar orificios cónicos con escariadores cónicos (como se muestra en las Figuras 7-8g, h).
1. Método de bisagra
El margen de escariado es muy pequeño. Si el margen es demasiado grande, la temperatura de corte será alta, lo que hará que el diámetro del escariador se expanda, lo que provocará un aumento de virutas y rayará la superficie del orificio; Si el margen es demasiado pequeño, dejará marcas de cuchillo en el orificio original y afectará la rugosidad de la superficie. El margen general para bisagras rugosas es {{0}}.15~0.25 mm, y el margen para bisagras finas es 0.05~0,15 mm. Las bisagras deben utilizar una velocidad de corte baja para evitar la acumulación de virutas y la vibración. Generalmente, bisagra gruesa f=4-10m/min y bisagra fina f=1.5-5m/min. La velocidad de avance de la bisagra de la máquina puede ser 3-4 veces mayor que la de la perforación, oscilando generalmente entre 0,5 y 1,5 mm/r. Para disipar el calor, eliminar virutas, reducir la fricción, suprimir las vibraciones y reducir los valores de rugosidad de la superficie, se deben seleccionar fluidos de corte adecuados durante el escariado. La emulsión se usa comúnmente para escariar piezas de acero, mientras que el queroseno se puede usar para escariar piezas de hierro fundido.
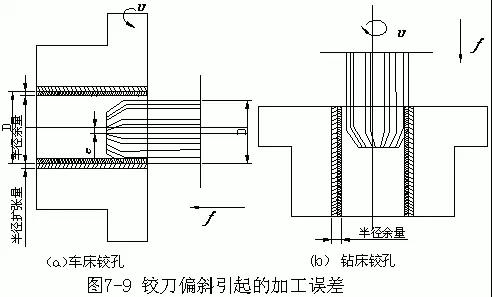
Como se muestra en la Figura 7-9a, al escariar agujeros en un torno, si el eje del escariador instalado en el manguito del contrapunto se desvía del eje de rotación de la pieza de trabajo, hará que la abertura se expanda. Como se muestra en la Figura 7-9b, al escariar orificios en una máquina perforadora, si el eje del escariador se desvía del eje del orificio original, también puede causar errores de forma en el orificio.
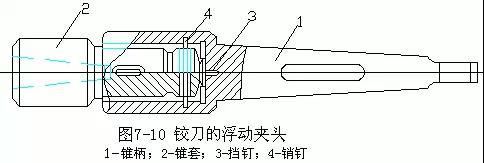
Los escariadores de máquinas y las máquinas herramienta se utilizan comúnmente para conexiones flotantes para evitar el agrandamiento del orificio o errores de forma durante el escariado. El mandril flotante utilizado para la conexión flotante entre el escariador y el husillo de la máquina herramienta se muestra en la Figura 7-10. El mango cónico 1 del mandril flotante está instalado en el orificio cónico de la máquina herramienta, el mango cónico del escariador está instalado en el manguito cónico 2, el pasador de tope 3 se usa para resistir la fuerza axial y el pasador 4 puede transmitir torque. Debido al gran espacio entre la cola del manguito cónico 2 y el orificio grande, así como entre el pasador 4 y el orificio pequeño, el escariador se encuentra en un estado flotante.
2. Las características del proceso de corte de bisagras.
(1) La precisión y la rugosidad de la superficie del escariador dependen principalmente no de la precisión de la máquina herramienta, sino de la precisión del escariador, el método de instalación del escariador, el margen de mecanizado, la cantidad de corte y las condiciones del fluido de corte. Por ejemplo, en las mismas condiciones, la precisión y la rugosidad de la superficie obtenidas al perforar agujeros en una máquina perforadora y al perforar agujeros en un torno son básicamente las mismas.
(2) El escariador es una herramienta de mecanizado de precisión con diámetro fijo. Es más fácil escariar agujeros para garantizar la precisión dimensional y de forma que taladrar agujeros de precisión, y tiene una mayor productividad, especialmente para agujeros pequeños y delgados. Sin embargo, debido al pequeño margen de bisagra, el escariador suele ser una conexión flotante, por lo que no puede corregir la desviación del eje del orificio original. La precisión posicional del agujero con otras superficies debe garantizarse mediante procesos anteriores o posteriores.
(3) La adaptabilidad del escariado es pobre. Un escariador de cierto diámetro solo puede procesar orificios de un diámetro y nivel de tolerancia de tamaño. Si es necesario aumentar el nivel de tolerancia del diámetro del orificio, es necesario rectificar el escariador. La apertura de la bisagra es generalmente menor que Φ 80 mm, comúnmente utilizada en Φ por debajo de 40 mm. Para agujeros escalonados y agujeros ciegos, el proceso de escariado es deficiente.
4, taladrar y tornear agujeros
El mandrinado es el procesamiento posterior de agujeros que han sido perforados, fundidos o forjados con una fresa taladradora. Se puede realizar en tornos, mandrinadoras o fresadoras. El mandrinado es uno de los métodos de procesamiento de orificios más utilizados, que se puede dividir en mandrinado en desbaste, mandrinado de semiprecisión y mandrinado de precisión. El nivel de tolerancia dimensional del mandrinado en desbaste es IT13~IT12, y el valor de rugosidad de la superficie es Ra12,5~6,3 μ M; El nivel de tolerancia dimensional de la perforación de semiprecisión es IT10~IT9, y el valor de rugosidad de la superficie es Ra6,3~3,2 μ M; El nivel de tolerancia dimensional para el mandrinado de precisión es IT8~IT7 y el valor de rugosidad de la superficie es Ra1,6~0,8 μ M.
1. Agujero del torno
El orificio del torno se muestra en la Figura 7-11. Para orificios sin orificios o con escalones en ángulo recto (Figura 7-11b), la herramienta de torneado puede realizar primero un movimiento de avance longitudinal. Al cortar hasta el final del orificio, la herramienta de torneado puede cambiar al movimiento de avance transversal antes de mecanizar la cara del extremo interior. Esto puede asegurar una buena conexión entre la cara del extremo interior y la pared del agujero. Al girar la ranura del orificio interior (Figura 7-11d), inserte la herramienta de torneado en el orificio, primero realice un avance lateral, corte a la profundidad requerida y luego realice un movimiento de avance longitudinal.
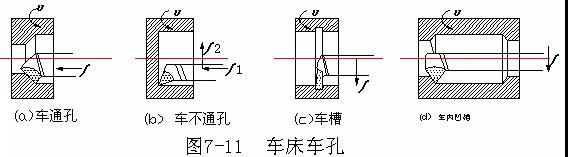
El orificio de torneado en el torno es la rotación de la pieza de trabajo y el movimiento de la herramienta de torneado. El tamaño del orificio se puede controlar mediante la profundidad de corte y el número de pasadas de la herramienta de torneado, lo que hace que la operación sea más conveniente.
Los agujeros de torno se utilizan a menudo para mecanizar agujeros en manguitos de disco y piezas pequeñas de soporte.
2. Perforadora de agujeros
Hay tres formas principales de perforar agujeros en una máquina perforadora:
(1) El husillo de la máquina perforadora impulsa la barra de herramientas y la fresa perforadora para que giren, mientras que la mesa de trabajo impulsa la pieza de trabajo para realizar un movimiento de avance longitudinal, como se muestra en la Figura 7-12. La apertura de este método de perforación es generalmente inferior a unos 120 mm. La figura 7-12a muestra un portaherramientas de extensión suspendido, que no debe extenderse demasiado para evitar una deformación excesiva por flexión. Generalmente se utiliza para perforar agujeros de menor profundidad. El portaherramientas que se muestra en la Figura 7-12b es más largo y se utiliza para perforar sistemas de orificios coaxiales en las dos paredes de la carcasa que están muy separadas. Para aumentar la rigidez del portaherramientas, el otro extremo del portaherramientas se apoya en el asiento del manguito guía de la columna trasera de la máquina perforadora.

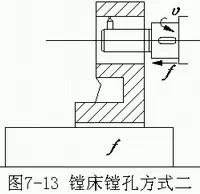
(2) El husillo de la máquina perforadora impulsa la barra de herramientas y la fresa perforadora para girar y realizar un movimiento de avance longitudinal, como se muestra en la Figura 7-13. Este método aumenta la longitud de la suspensión del husillo y debilita su rigidez, y generalmente sólo se utiliza para perforar agujeros con longitudes más cortas.

(3) El disco giratorio plano de la máquina perforadora hace girar la fresa perforadora y la mesa de trabajo impulsa la pieza de trabajo para realizar un movimiento de avance longitudinal.
Los dos métodos de perforación anteriores requieren el ajuste de la longitud de la extensión del cabezal de la herramienta para garantizar el tamaño y la tolerancia de la apertura, como se muestra en la Figura 7-14. Se requieren ajustes, perforaciones de prueba y mediciones, y solo después de calificar la apertura se puede realizar la perforación formal, lo que requiere altos requisitos técnicos.
El disco giratorio plano de la máquina perforadora que se muestra en la Figura 7-15 puede moverse hacia arriba y hacia abajo con la caja de grasa principal y también puede realizar un movimiento de rotación por sí solo. El portaherramientas radial en el medio puede realizar un movimiento de avance radial o estar en cualquier posición deseada.


Como se muestra en la Figura 7-16a, el uso de un portaherramientas radial para colocar la herramienta perforadora en una posición excéntrica puede perforar agujeros grandes. Φ Este método de perforación se usa comúnmente para orificios de más de 200 mm, pero los orificios no deben ser demasiado largos. La figura 7-16b muestra el taladrado de la ranura interior. El disco plano hace girar la herramienta de perforación y el portaherramientas radial impulsa la herramienta de perforación para realizar un movimiento de avance radial continuo. Si la punta de la herramienta se extiende más allá del extremo del portaherramientas, también se puede taladrar la cara frontal del agujero.
Las mandrinadoras se utilizan principalmente para perforar orificios de soporte, ranuras interiores y caras extremas de soportes o cajas de tamaño grande y mediano; Las mandrinadoras también se pueden utilizar para taladrar, expandir, escariar, fresar ranuras y fresar superficies planas.
3. Mandrinado de fresadora
La perforación de agujeros en una fresadora horizontal se realiza de la misma manera que se muestra en la Figura 7-12a. La barra perforadora se instala en el orificio cónico del husillo de la fresadora horizontal para realizar un movimiento de rotación y la pieza de trabajo se instala en el banco de trabajo para un movimiento de avance lateral.
4. Perforación flotante
As mentioned above, single edge boring cutters are commonly used for boring holes on lathes, boring machines, and milling machines. In batch or mass production, for larger apertures (>Φ Los orificios con una profundidad de 80 mm y alta precisión se pueden mecanizar con precisión utilizando una fresa mandrinadora flotante.
El bloque de mandrinado flotante ajustable se muestra en la Figura 7-17. Al realizar el ajuste, afloje los dos tornillos 2 y gire el tornillo 3 para ajustar la posición radial del bloque de herramientas 1 para que coincida con el diámetro y la tolerancia del orificio perforado. La fresa perforadora flotante gira la pieza de trabajo en el torno como se muestra en la Figura 7-18. Al trabajar, el portaherramientas se fija en el portaherramientas cuadrado y el bloque de herramientas de perforación flotante se instala en el orificio rectangular del portaherramientas. Se centra automáticamente equilibrando la fuerza de corte radial de los dos bordes, eliminando así el error de apertura causado por el error de instalación del bloque de herramientas en el portaherramientas.
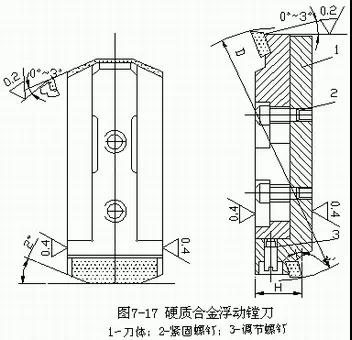
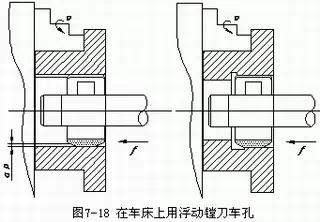
El mandrinado flotante es esencialmente equivalente al escariado, con tolerancias de mecanizado, precisión dimensional alcanzable y valores de rugosidad superficial similares al escariado. Las ventajas del mandrinado flotante son la garantía fácil y estable de la calidad del mecanizado, la operación simple y la alta productividad. Sin embargo, el error de posición del orificio original no se puede corregir, por lo que se debe garantizar la precisión posicional del orificio en el proceso anterior.
5. Características del proceso de aburrido
El mandrinado de un solo filo con fresa mandrinadora tiene las siguientes características:
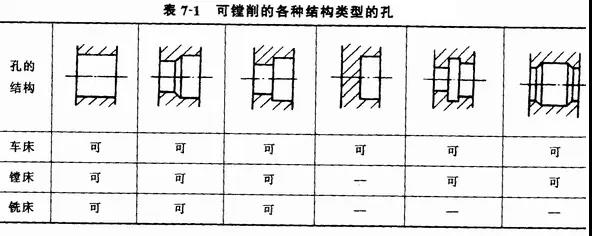
(1) El aburrido tiene una gran adaptabilidad. La perforación se puede realizar mediante perforación, fundición y forja de agujeros. El rango de niveles de tolerancia dimensional y valores de rugosidad superficial alcanzables es relativamente amplio; A excepción de los orificios con diámetros pequeños y profundos, casi se pueden perforar orificios de varios diámetros y tipos estructurales, como se muestra en la Tabla 7-1.
(2) La perforación puede corregir eficazmente el error de posición del orificio original, pero debido a la limitación del diámetro de la barra perforadora por la abertura, su rigidez es generalmente deficiente y es propensa a doblarse y vibrar. Por lo tanto, el control de la calidad del mandrinado (especialmente para agujeros delgados) no es tan conveniente como el escariado.
(3) La productividad de la perforación es baja. Debido a que el mandrinado requiere múltiples pasadas de herramienta con menor profundidad de corte y velocidad de avance para reducir la deformación por flexión del portaherramientas, y la posición radial de la herramienta de mandrinado en el portaherramientas debe ajustarse al perforar orificios en máquinas perforadoras y fresadoras, la operación es complejo y lleva mucho tiempo.
(4) El mandrinado se usa ampliamente para el mecanizado de orificios de varias piezas en producción de una sola pieza y de lotes pequeños. En la producción en masa se necesitan moldes para perforar los orificios de apoyo de los soportes y cajas.
5, haciendo agujeros
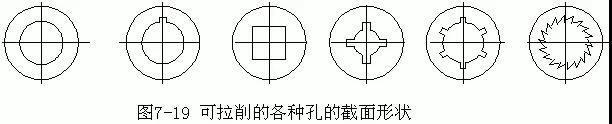
Hacer agujeros es un método eficaz de mecanizado de precisión. Además de tornear orificios circulares, también es posible tornear orificios pasantes y chaveteros internos de varias formas de sección transversal, como se muestra en la Figura 7-19. El nivel de tolerancia dimensional que se puede lograr al brochar agujeros circulares es IT9~IT7, y el valor de rugosidad de la superficie es Ra1.6~0.4 μ M.
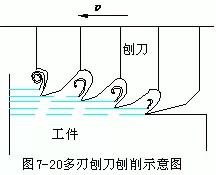
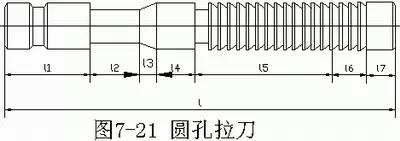
1. El brochado puede verse como el corte de varias cepilladoras dispuestas en orden de altura, como se muestra en la Figura 7-20. La estructura de la brocha de orificio redondo se muestra en la Figura 7-21 y las funciones de sus distintas partes son las siguientes:
El mango es la parte donde la cuchilla del torno sujeta la cuchilla del torno.
El diámetro del cuello es el más pequeño y cuando la fuerza de corte es demasiado grande, suele fracturarse aquí, lo que facilita la soldadura y la reparación.
El cono de transición guía la brocha hacia el agujero que se está mecanizando.
La parte delantera asegura una transición suave de la pieza de trabajo a la parte de corte y también puede verificar si la abertura antes de tirar es demasiado pequeña para evitar daños causados por una carga excesiva en el primer diente de corte.
La parte de corte incluye dientes de corte basto y dientes de corte fino, que realizan el trabajo de corte principal.
La pieza de calibración es el diente de calibración, que se utiliza para corregir la apertura y pulir la pared del orificio. Cuando el diámetro del borde del diente cortante disminuye después del rectificado, los primeros dientes de calibración se rectifican secuencialmente hasta convertirlos en dientes cortantes.
La parte de guía trasera evita que la pieza de trabajo se hunda, raye la superficie mecanizada y dañe los dientes del cortador al cortar fuera de la pieza de trabajo.
El torno horizontal se muestra en la Figura 7-22. La plataforma está equipada con un cilindro de aceite de accionamiento hidráulico y el extremo derecho del vástago del pistón está equipado con un soporte de seguimiento y un clip para cuchillo para sostener y sujetar el extractor. Antes de comenzar a trabajar, se apoya la brocha sobre el rodillo y el soporte de cola de la brocha, y se inserta la pieza de trabajo por el extremo izquierdo de la brocha. Cuando el portaherramientas mueve la herramienta en línea recta hacia la izquierda, la pieza de trabajo se presiona contra el "soporte" y la herramienta puede completar el proceso de corte. El movimiento lineal de la herramienta de corte es el movimiento principal y el movimiento de avance se completa con el aumento de cada diente de la herramienta de corte.


(1) En la Figura 7-23 se muestra el brochado de orificios circulares. La apertura del orificio es generalmente de 8-125 mm y la relación entre longitud y diámetro del orificio generalmente no excede 5. Generalmente no se requiere un mecanizado previo preciso antes de extraerlo, y se puede extraer después de taladrar o perforar en desbaste. Si la cara del extremo de la pieza de trabajo no es perpendicular al eje del orificio, coloque la cara del extremo contra la arandela esférica del torno. Bajo la acción de la fuerza de corte, la pieza de trabajo y la arandela esférica giran ligeramente juntas, de modo que el eje del orificio se ajusta automáticamente para que sea consistente con la dirección del eje del cortador, lo que puede evitar que el cortador se rompa.
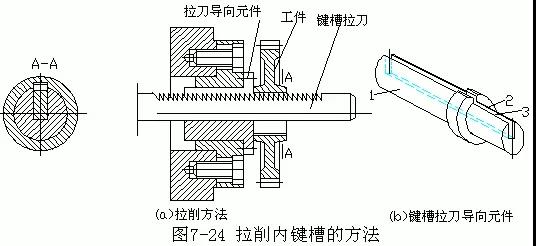
(2) En la Figura 7-24a se muestra el brochado del chavetero interior. El extractor de chavetero es plano con dientes superiores. La posición correcta de la pieza de trabajo y de la herramienta de corte está garantizada por el elemento guía. El cilindro 1 del elemento guía para la brocha (Figura 7-24b) se inserta en el orificio al final de la brocha, el cilindro 2 se usa para colocar la pieza de trabajo y la ranura 3 se usa para colocar la brocha.
2. Características del proceso de brochado
(1) Durante el brochado, la herramienta de corte trabaja con varios dientes simultáneamente, completando el mecanizado de desbaste y fino en una sola pasada, lo que resulta en una alta productividad.
(2) La brocha es una herramienta de tamaño fijo con dientes calibrados para calibración y pulido; La brochadora adopta un sistema hidráulico, con transmisión suave, baja velocidad de corte (=2-8m/min), espesor de corte fino y sin acumulación de viruta, por lo que la brochadora puede lograr una alta calidad de procesamiento.
(3) La fabricación de brochas es compleja y cara, y una brocha sólo es adecuada para un tamaño de agujero o chavetero. Por lo tanto, el brochado se utiliza principalmente para la producción en masa o la producción en masa de productos estandarizados.
(4) El brochado no puede procesar agujeros escalonados ni agujeros ciegos. Debido a las características de trabajo de la brochadora, no es adecuada para brochar los orificios de algunas piezas complejas, como los orificios del cuerpo de la caja.
6, agujeros de pulido
El rectificado es uno de los métodos de mecanizado de precisión para agujeros, con niveles de tolerancia dimensional alcanzables de IT8~IT6 y valores de rugosidad superficial de Ra0.8~0.4 μ M.
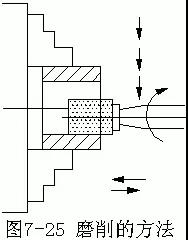
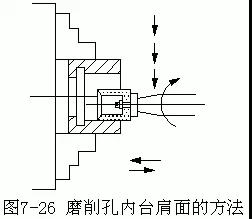
Los orificios de pulido se pueden realizar en una amoladora cilíndrica interior o en una amoladora cilíndrica exterior universal, como se muestra en la Figura 7-25. El uso de una muela abrasiva con una superficie cónica cóncava interior en el extremo puede pulir el orificio y la superficie del hombro dentro del orificio con una sola sujeción, como se muestra en la Figura 7.26.
En comparación con el pulido del círculo exterior, el pulido de agujeros tiene las siguientes desventajas:
(1) El valor de rugosidad de la superficie de los orificios de rectificado es generalmente ligeramente mayor que el del rectificado del círculo exterior, porque el cabezal de rectificado del círculo interno comúnmente utilizado tiene una velocidad que generalmente no excede las 20000 r/min, y el diámetro de la muela es pequeño, lo que hace que Es difícil que su velocidad circunferencial alcance 35-50m/s de molienda del círculo exterior.
(2) El control de la precisión del rectificado no es tan conveniente como el rectificado cilíndrico. Debido a que el área de contacto entre la muela y la pieza de trabajo es grande, la generación de calor es alta, las condiciones de enfriamiento son malas y la pieza de trabajo es propensa a quemarse; Especialmente cuando el eje de la muela es delgado y tiene poca rigidez, es propenso a deformarse por flexión y causar errores cónicos internos. Por lo tanto, es necesario reducir la profundidad del rectificado y aumentar el número de pasadas de pulido.
(3) Baja productividad. Debido a que el diámetro de la muela es pequeño, se desgasta rápidamente; Además, el refrigerante no es fácil de eliminar las virutas y la muela es propensa a obstruirse, lo que requiere reparaciones o reemplazos frecuentes para aumentar el tiempo auxiliar. Además, la disminución de la profundidad del rectificado y el aumento de la frecuencia del pulido afectarán inevitablemente la productividad. Por lo tanto, el rectificado de agujeros se utiliza principalmente para el mecanizado de precisión de agujeros de alta precisión que no son adecuados o no pueden ser taladrados, escariados y brochados, así como agujeros endurecidos.
7,孔的精密加工
1.精细镗孔
这种方法常用于材料为有色金属合金和铸铁的套筒零件孔的终加工,或作为珩磨和滚压前的预加工.精细镗孔可获得精度高和表面质量好的孔,其加工的经济精度为IT7~IT6,表面粗糙度值为Ra0.4~0. 05 µm.
目前普遍采用硬质合金YT30,YT15,YG3X或人工合成金刚石和立方氮化硼作为精细镗刀具的材料.为了达到高精度与较小的表面粗糙度值,减少切削变形对加工质量的影响,采用回转精度高,刚度大的金刚镗床,并选择切削速度较高(切钢为20{{10}}m/min;切铸铁为1{ {25}}0m/min;切铝合金为300m/min),加工余量较小(约0.2~0.3mm),进给量较小(0.03~0.08mm/r),以保证其加工质量.精细镗孔的尺寸控制,采用微调镗刀头,图7-27所示的是一种带游标刻度盘的微调镗刀,刀杆4上夹有可转位刀片5, 刀杆4上有精密的小螺距螺纹,刻度盘3的螺母与刀杆4组成精密的丝杠螺母副.微调时,半松开夹紧螺钉7,转动刻度盘3,因刀杆4用键9导向,因此刀杆0,0025 mm.
2.珩磨
珩磨是用油石条进行孔加工的一种高效率的光整加工方法% 2C需要在磨削或精镗的基础上进行.珩磨的加工精度高,珩磨�% 90�尺寸公差等级为IT7~IT6,表面粗糙度值为Ra0.2~0}}.05μm.
珩磨的应用范围很广,可加工铸铁件,淬硬和不淬硬的钢件以及青铜等,但不宜加工易堵塞油石的塑性金属.珩磨加工的孔径为Φ5~Φ500mm,也可加工L/D >10的深孔,因此广泛应用于加工发动机的汽缸,液压装置的油缸以及各种炮筒的孔.
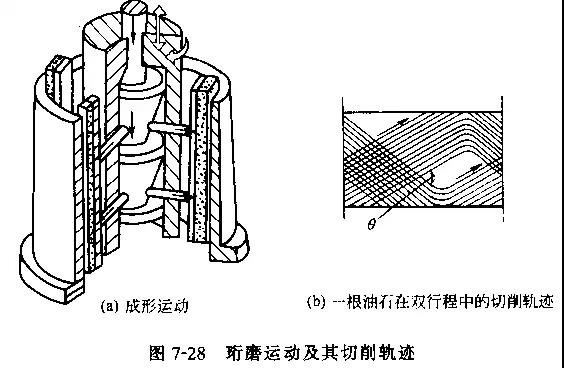
El bruñido es un proceso de rectificado por contacto de gran superficie y baja velocidad, que es básicamente el mismo que el principio de rectificado. La herramienta abrasiva utilizada para el bruñido es un cabezal de bruñido compuesto por varias piedras de aceite de grano fino. Durante el bruñido, la piedra de aceite del cabezal de bruñido tiene tres tipos de movimiento: movimiento rotacional, movimiento lineal alternativo y movimiento radial bajo presión aplicada, como se muestra en la Figura 7-28a. La rotación y el movimiento lineal alternativo son los movimientos principales del bruñido, y la combinación de estos dos movimientos hace que las trayectorias de corte de las partículas abrasivas en la superficie interna del orificio de la piedra petrolífera formen patrones que se cruzan y no se repiten, como se muestra en la Figura {{ 4}}b. El movimiento de presión radial es el movimiento de avance de las piedras petrolíferas y cuanto mayor es la presión aplicada, mayor es la velocidad de avance.
Durante el bruñido, el área de contacto entre la piedra petrolífera y la pared del agujero es grande y hay muchas partículas abrasivas participando en el corte. Por lo tanto, la fuerza de corte aplicada a cada partícula abrasiva es muy pequeña (la carga vertical de las partículas abrasivas es sólo 1/50~1/100 del rectificado), la velocidad de corte del bruñido es baja (generalmente por debajo de 100 m/min, sólo 1/30~1/100 del rectificado ordinario) y se aplica una gran cantidad de refrigerante durante el proceso de bruñido. Por lo tanto, se genera menos calor durante el proceso de bruñido y la superficie del orificio no se quema fácilmente. Además, la capa de deformación del procesamiento es extremadamente delgada, lo que permite lograr una alta precisión dimensional, precisión de forma y calidad de la superficie mediante el mecanizado. el agujero.
Para garantizar un contacto uniforme entre la piedra de aceite y la superficie del orificio, y para eliminar márgenes de mecanizado pequeños y uniformes, el cabezal de bruñido tiene una pequeña cantidad de flotación en relación con la pieza de trabajo. El cabezal de bruñido está conectado al husillo de la máquina herramienta de forma flotante, por lo que el bruñido no puede corregir la precisión de la posición y la rectitud del orificio. La precisión de la posición y la rectitud del agujero deben garantizarse en el proceso antes del bruñido.
3. Molienda
El rectificado también es un método de acabado comúnmente utilizado para orificios, que debe realizarse después de un taladrado, bisagra o rectificado de precisión. Después del rectificado, el nivel de tolerancia dimensional del orificio se puede aumentar a IT6~IT5 y el valor de rugosidad de la superficie es Ra0.1~0.008 μm. En consecuencia, también aumentan la redondez y la cilindricidad del agujero.
Los materiales de las herramientas abrasivas, los agentes abrasivos y los márgenes de rectificado que se utilizan para pulir los orificios son similares a los que se utilizan para pulir los círculos exteriores.
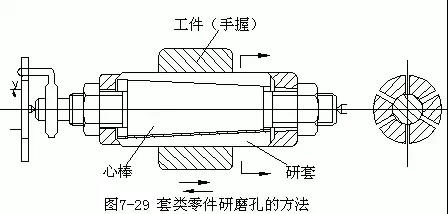
El método de rectificado para el orificio de la pieza del manguito se muestra en la Figura 7-29. La herramienta abrasiva de la imagen es una varilla abrasiva ajustable, que consta de una varilla central cónica y un manguito abrasivo. Gire las tuercas en ambos extremos para ajustar el diámetro dentro de un rango determinado. Las ranuras y muescas del manguito abrasivo están diseñadas para abrirse o contraerse uniformemente durante el ajuste y pueden almacenar abrasivo.
Para la producción de una sola pieza se utilizan a menudo varillas abrasivas fijas. La varilla de pulido ranurada (como se muestra en la Figura 7-30a) facilita el almacenamiento del agente de pulido para el pulido basto; Las varillas de rectificado lisas (como se muestran en la Figura 7-30b) generalmente se utilizan para rectificado de precisión.
Antes de esmerilar, coloque la pieza de trabajo, instale la varilla de esmerilado en el torno, aplique agente de esmerilado, ajuste el diámetro de la varilla de esmerilado para proporcionar la presión adecuada sobre la pieza de trabajo y luego continúe con el esmerilado. Durante el rectificado, la varilla de rectificado gira y la mano sujeta la pieza de trabajo hacia adelante y hacia atrás.

Al pulir agujeros grandes en piezas de carcasa o cilindros, se pueden realizar con una máquina perforadora o con un equipo simple modificado. La varilla abrasiva gira y se mueve axialmente al mismo tiempo, pero debe estar conectada de forma flotante al husillo de la máquina. De lo contrario, cuando el eje de la varilla abrasiva se desvía del eje del orificio, se producirá un error de forma del orificio.
Ocho agujeros interiores rodantes
La cantidad real de prensado de piezas procesadas mediante laminación es muy pequeña y depende del autoposicionamiento de la superficie de mecanizado para el procesamiento, lo que puede reducir la rugosidad de la superficie de las piezas y mejorar la precisión dimensional. Sin embargo, la desviación de forma de las piezas no mejorará significativamente. Por lo tanto, la precisión de las piezas procesadas mediante laminación depende principalmente de la precisión del preprocesamiento (torneado) y de la rugosidad de la superficie antes de la laminación. El procesamiento por laminación es un procesamiento sin astillas y sin fenómenos de calentamiento. El tamaño final es el tamaño formado y el tamaño de procesamiento es fácil de controlar. La capa superficial de las piezas laminadas genera tensión de compresión residual y endurecimiento en frío, lo que puede mejorar la resistencia a la fatiga de las piezas y aumentar la eficiencia de la producción. Pero es necesario fabricar herramientas rodantes.
La calidad de la superficie del proceso de laminación tiene los siguientes efectos sobre el rendimiento de la pieza de trabajo:
① El impacto en la resistencia al desgaste. La rugosidad de la superficie tiene un impacto significativo en el desgaste inicial de los pares de fricción, pero no es que cuanto menor sea la rugosidad, más resistente al desgaste será. Bajo ciertas condiciones de trabajo, siempre existe un valor de parámetro óptimo en la superficie del par de fricción, que es aproximadamente 0.32-1.25, μ M.
② El impacto sobre la resistencia a la fatiga. Bajo la acción de cargas alternas, las irregularidades y defectos en la superficie de la pieza de trabajo pueden causar fácilmente concentración de tensiones y grietas por fatiga, lo que lleva a fallas por fatiga. Para algunas piezas importantes que soportan cargas alternas, como la unión entre el cigüeñal y el muñón, se debe realizar un mecanizado de acabado para reducir la rugosidad de la superficie y mejorar la resistencia a la fatiga.
③ El impacto en la resistencia a la corrosión. Cuanto más rugosa sea la superficie de la pieza de trabajo, más fácil será que se acumulen sustancias corrosivas; Cuanto más profundo es el valle, más fuertes son las infiltraciones y la corrosión. Por lo tanto, reducir el valor de rugosidad de la superficie de las piezas puede mejorar su rendimiento de resistencia a la corrosión.
④ El impacto en las propiedades del accesorio. Las superficies de ajuste rugosas pueden aumentar la holgura del ajuste, cambiar las propiedades del ajuste, reducir la precisión y rigidez del ajuste y afectar la suavidad y confiabilidad del funcionamiento después del desgaste de las piezas del ajuste. Por lo tanto, para superficies con requisitos coincidentes, se debe limitar un valor del parámetro de rugosidad superficial más pequeño.
La tecnología de mecanizado asistido por rodadura es un nuevo tipo de tecnología de mecanizado que se ha desarrollado gradualmente con el desarrollo del procesamiento mecánico. El método de procesamiento de laminado de superficies es un método auxiliar de modificación de superficies, que tiene las ventajas de baja presión elástica, baja fricción, reducción adicional del valor Ra de rugosidad de la superficie, mejora significativa de la dureza de la superficie y mayor resistencia al desgaste de la superficie. Por tanto, ha atraído cada vez más la atención y el favor del personal técnico.
Para una nueva tecnología de procesamiento, los técnicos están más preocupados por el excelente rendimiento que los materiales pueden lograr a través de esta tecnología, pero hay poca participación en la selección de los parámetros del proceso y su impacto en la calidad del procesamiento. En la tecnología de mecanizado por laminado de superficies, la selección de parámetros de mecanizado como la velocidad del husillo, el avance axial, la frecuencia de mecanizado, la presión estática y la lubricación determina directamente el estado final de la superficie.


