
¡Un artículo para entender! ¡Problemas comunes de herramientas y contramedidas en el mecanizado CNC!
Para los centros de mecanizado, las herramientas de corte son herramientas consumibles que pueden causar daños, desgaste y astillas durante el proceso de mecanizado. Estos fenómenos son inevitables, pero también existen razones controlables, como operaciones no científicas y no estándar, mantenimiento inadecuado, etc. Sólo encontrando la causa raíz podremos resolver mejor el problema.
uno
La manifestación del daño de la herramienta.
1) Microcolapso de vanguardia
Cuando la estructura del material, la dureza y el margen de la pieza de trabajo son desiguales, el ángulo frontal es demasiado grande, lo que resulta en una baja resistencia del filo, una rigidez insuficiente del sistema de proceso que causa vibración o corte intermitente y una mala calidad del rectificado, el filo es propenso a microcolapso, es decir, pequeño colapso, muesca o descamación en el área del borde. Después de que ocurra esta situación, la herramienta perderá algo de capacidad de corte pero aún podrá continuar trabajando. Durante el corte adicional, la parte dañada del área del filo puede expandirse rápidamente, provocando daños mayores.
2) Rotura del filo o punta
Este tipo de daño a menudo ocurre en condiciones de corte que son más severas que las que causan microdescantillados en el filo o un mayor desarrollo de microdescantillados. El tamaño y el alcance de la fractura son mayores que los de las microfracturas, lo que hace que la herramienta pierda por completo su capacidad de corte y tenga que terminar el trabajo. La situación en la que la punta de la hoja se rompe a menudo se denomina caída de la punta.
3) Rotura de cuchilla o herramienta
Cuando las condiciones de corte son extremadamente duras, la cantidad de corte es demasiado grande, hay una carga de impacto y hay microfisuras en la hoja o el material de la herramienta. Debido a la tensión residual en la hoja causada por la soldadura y el esmerilado, combinada con una operación descuidada, puede causar que la hoja o la herramienta se rompa. Después de que se produzca este tipo de daño, la herramienta no puede seguir utilizándose y, por lo tanto, se desecha.
4) Pelado de la superficie de la hoja
Para materiales con alta fragilidad, como aleaciones duras con alto contenido de TiC, cerámica, PCBN, etc., debido a defectos o posibles grietas en la estructura de la superficie, o tensión residual en la superficie debido a la soldadura y el esmerilado, el pelado de la superficie es propenso a ocurren cuando el proceso de corte no es lo suficientemente estable o la superficie de la herramienta está sujeta a tensiones de contacto alternas. Se puede pelar la superficie de la hoja frontal, mientras que la hoja puede ocurrir en la superficie de la hoja trasera. El material de pelado se presenta en forma de escamas, con una gran superficie de pelado. Existe una alta posibilidad de que las herramientas de corte recubiertas se despeguen. Después de un ligero pelado de la hoja, aún puede seguir funcionando, pero después de un pelado severo, perderá su capacidad de corte.
5) Deformación plástica de piezas cortantes.
Debido a su baja resistencia y dureza, el acero para herramientas y el acero rápido pueden sufrir deformaciones plásticas en sus zonas de corte. Cuando las aleaciones duras trabajan bajo alta temperatura y tensión de compresión triaxial, también puede ocurrir flujo plástico superficial e incluso causar deformación plástica del filo o la punta de la herramienta, lo que resulta en colapso. El colapso generalmente ocurre al cortar grandes cantidades de material y al procesar materiales duros. El módulo elástico de la aleación dura basada en TiC es menor que el de la aleación dura basada en WC, por lo que la primera tiene una resistencia acelerada a la deformación plástica o falla rápida. PCD y PCBN generalmente no presentan deformación plástica.
6) Agrietamiento en caliente de las palas
Cuando la herramienta de corte se somete a cargas mecánicas y térmicas alternas, la superficie de la pieza de corte experimenta inevitablemente tensión térmica alterna debido a la expansión y contracción térmica repetidas, lo que provoca fatiga y agrietamiento de la hoja. Por ejemplo, cuando se utiliza una fresa de aleación dura para fresado a alta velocidad, los dientes de la fresa están sujetos constantemente a impactos periódicos y tensiones térmicas alternas, lo que produce grietas en forma de peine en la superficie de corte frontal. Es posible que algunas herramientas de corte no tengan cargas y tensiones alternas obvias, pero debido a la temperatura inconsistente de la superficie y las capas internas, también se producirá tensión térmica. Además, inevitablemente se producen defectos en el material de la herramienta de corte, por lo que la hoja también puede producir grietas. Después de la formación de grietas, la herramienta a veces puede continuar funcionando durante un período de tiempo y, a veces, las grietas se expanden rápidamente, lo que hace que la hoja se rompa o que la superficie de corte se desprenda severamente.
dos
Las razones del desgaste de las herramientas.
1) Desgaste abrasivo
A menudo, en el material procesado se encuentran pequeñas partículas con una dureza extremadamente alta que pueden rayar las ranuras en la superficie de la herramienta, lo que se denomina daño por lijado abrasivo. El desgaste abrasivo existe en todas las superficies, siendo la superficie de la hoja frontal la más pronunciada. Además, el desgaste del material de cáñamo puede ocurrir a varias velocidades de corte, pero para el corte a baja velocidad, debido a la menor temperatura de corte, el desgaste causado por otras razones no es significativo, por lo que el desgaste abrasivo es la causa principal. Cuanto menor sea la dureza de la herramienta de corte, más graves serán los daños abrasivos.
2) Desgaste por soldadura en frío
Durante el corte, existe una presión significativa y una fuerte fricción entre la pieza de trabajo, el corte y las superficies de corte delantera y trasera, lo que da como resultado una soldadura en frío. Debido al movimiento relativo entre los pares de fricción, la soldadura en frío provocará una ruptura y será arrastrada por un lado, lo que provocará desgaste por soldadura en frío. El desgaste por soldadura en frío es generalmente más severo a velocidades de corte moderadas. Según los experimentos, los metales quebradizos tienen una mayor resistencia a la soldadura en frío que los metales plásticos; Los metales multifásicos son más pequeños que los metales unidireccionales; Los compuestos metálicos tienen una menor tendencia a la soldadura en frío en comparación con los materiales elementales; La tendencia de los elementos del grupo B a soldarse en frío con el hierro en la tabla periódica de elementos químicos es pequeña. La soldadura en frío es más severa durante el corte a baja velocidad de acero rápido y aleaciones duras.
3) Desgaste por difusión
Durante el proceso de corte a altas temperaturas y el contacto entre la pieza de trabajo y la herramienta, los elementos químicos de ambos lados se difunden entre sí en estado sólido, cambiando la composición y estructura de la herramienta, haciendo que la superficie de la herramienta sea frágil y exacerbando desgaste de la herramienta. El fenómeno de difusión siempre mantiene que los objetos con gradientes de profundidad altos continúan difundiéndose hacia objetos con gradientes de profundidad bajos.
Por ejemplo, el cobalto en aleaciones duras se difunde rápidamente en virutas y piezas de trabajo a 800 grados, mientras que el WC se descompone en tungsteno y carbono y se difunde en acero; Cuando se utilizan herramientas de corte de PCD para cortar materiales de acero y hierro, cuando la temperatura de corte es superior a 800 grados, los átomos de carbono en PCD se transferirán a la superficie de la pieza de trabajo con gran fuerza de difusión para formar nuevas aleaciones, y la superficie de la herramienta será grafitizado. El cobalto y el tungsteno se difunden más intensamente, mientras que el titanio, el tantalio y el niobio tienen capacidades antidifusión más fuertes. Por lo tanto, las aleaciones duras tipo YT tienen buena resistencia al desgaste. Al cortar cerámica y PCBN, el desgaste por difusión no es significativo a temperaturas de hasta 1000 grados -1300 grados. Debido al mismo material, las piezas de trabajo, las virutas y las herramientas de corte generarán potencial termoeléctrico en el área de contacto durante el corte, lo que promueve la difusión y acelera el desgaste de la herramienta. Este tipo de desgaste por difusión bajo la acción del potencial termoeléctrico se denomina "desgaste termoeléctrico".
4) Desgaste oxidativo
Cuando la temperatura aumenta, la superficie de la herramienta se oxida y produce óxidos más blandos, que son frotados por las virutas y forman un desgaste llamado desgaste por oxidación. Por ejemplo, en el rango de temperatura de 700 grados a 800 grados, el oxígeno del gas reacciona con cobalto, carburos, carburo de titanio, etc. en aleaciones duras para formar óxidos más blandos; PCBN sufre una reacción química con vapor de agua a 1000 grados.

tres
La forma de desgaste de la hoja.
1) Daño en la superficie de la hoja delantera
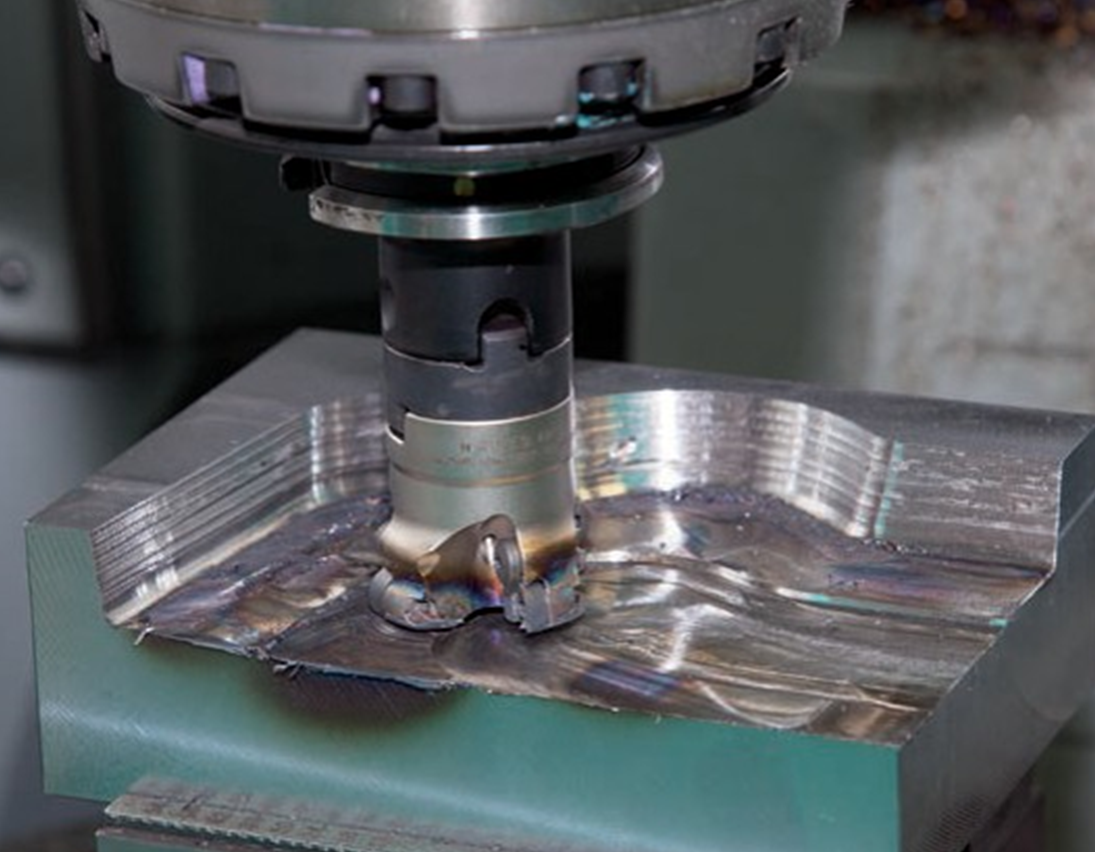
Al cortar materiales plásticos a alta velocidad, el área cercana a la fuerza de corte en el filo frontal se desgastará formando hoyos en forma de media luna bajo la acción de las virutas, lo que también se conoce como desgaste por hoyos en forma de media luna. En la etapa inicial de desgaste, el ángulo de ataque de la herramienta aumenta, lo que mejora las condiciones de corte y favorece el rizado y la rotura de las virutas. Sin embargo, cuando la depresión en forma de media luna aumenta aún más, la resistencia del filo se debilita enormemente, lo que en última instancia puede provocar que el filo se rompa y se dañe. Al cortar materiales quebradizos o materiales plásticos con velocidades de corte más bajas y espesores de corte más delgados, generalmente no hay desgaste por picadura en forma de media luna.
2) Desgaste de la punta del cuchillo
El desgaste de la punta de la herramienta se refiere al desgaste en la cara posterior del arco de la punta de la herramienta y la cara posterior secundaria adyacente, que es una continuación del desgaste en la cara posterior de la herramienta. Debido a las malas condiciones de disipación de calor y concentración de tensión aquí, la tasa de desgaste es más rápida que la de la superficie de corte trasera. A veces, se forma una serie de pequeñas ranuras con una separación igual a la velocidad de avance en la superficie de corte trasera secundaria, lo que se denomina desgaste de ranura. Son causados principalmente por la capa endurecida y los patrones de corte en la superficie procesada. Al cortar materiales difíciles de cortar con una alta tendencia a endurecerse por trabajo, es más probable que se produzca desgaste en las ranuras. El desgaste de la punta de la herramienta tiene el mayor impacto en la rugosidad de la superficie y la precisión del mecanizado de la pieza de trabajo.
3) Desgaste de la cuchilla trasera
Al cortar materiales plásticos con un gran espesor de corte, debido a la presencia de depósitos de viruta, es posible que la cara posterior de la herramienta no entre en contacto con la pieza de trabajo. Además, la superficie de corte posterior generalmente entra en contacto con la pieza de trabajo, formando una banda de desgaste con un ángulo posterior de 0 en la superficie de corte posterior. Generalmente, en la mitad de la longitud de trabajo del filo, el desgaste en la cara posterior es relativamente uniforme, por lo que el grado de desgaste en la cara posterior se puede medir por el ancho de la banda de desgaste VB en la cara posterior del vanguardia en esa sección.
Debido al hecho de que varios tipos de herramientas de corte casi siempre experimentan desgaste de la cara posterior en diferentes condiciones de corte, especialmente cuando se cortan materiales frágiles o materiales plásticos con espesores de corte más pequeños, el desgaste de la herramienta es principalmente el desgaste de la cara posterior. Además, la medición del ancho de la banda de desgaste VB es relativamente sencilla, por lo que normalmente se utiliza VB para representar el grado de desgaste de la herramienta. Cuanto mayor sea el VB, no sólo aumentará la fuerza de corte y provocará vibración de corte, sino que también afectará el desgaste en el arco de la punta de la herramienta, afectando así la precisión del mecanizado y la calidad de la superficie.
cuatro
Métodos para prevenir daños a las herramientas.
1) Seleccionar razonablemente los tipos y grados de materiales de herramientas en función de las características de los materiales y piezas procesados. Bajo la premisa de tener cierta dureza y resistencia al desgaste, es necesario asegurar que el material de la herramienta tenga la tenacidad necesaria.
2) Seleccionar razonablemente los parámetros geométricos de la herramienta de corte. Ajustando los ángulos delantero y trasero, los ángulos de desviación principal y auxiliar, los ángulos de inclinación de la hoja y otros ángulos; Asegúrese de que el filo y la punta tengan buena resistencia. El rectificado de chaflanes negativos en el filo es una medida eficaz para evitar la rotura de la herramienta.
3) Garantizar la calidad de la soldadura y el rectificado y evitar diversos defectos causados por una soldadura y un rectificado deficientes. Las herramientas de corte utilizadas en procesos clave deben pulirse para mejorar la calidad de la superficie y comprobarse en busca de grietas.
4) Elija razonablemente la cantidad de corte para evitar una fuerza de corte excesiva y una temperatura de corte alta, a fin de evitar daños a la herramienta.
5) Trate de garantizar que el sistema de proceso tenga buena rigidez y reduzca la vibración tanto como sea posible.
6) Adopte el método de funcionamiento correcto y trate de minimizar la capacidad de la herramienta para soportar cambios repentinos de carga.
cinco
Las causas y contramedidas de la rotura de herramientas.
1. Selección inadecuada de la marca y las especificaciones de la hoja, como que el espesor de la hoja sea demasiado delgado o que se seleccione una marca que sea demasiado dura o demasiado quebradiza durante el mecanizado en desbaste.
Contramedida: aumente el grosor de la hoja o instálela verticalmente y elija una marca con mayor resistencia a la flexión y dureza.
2. Selección inadecuada de los parámetros de geometría de la herramienta (como ángulos delanteros y traseros grandes, etc.).
Contramedidas:
Puede comenzar a rediseñar las herramientas de corte desde los siguientes aspectos.
1) Reduzca adecuadamente las esquinas delanteras y traseras.
2) Utilice un ángulo de inclinación negativo mayor de la hoja.
3) Reducir el ángulo de desviación principal.
4) Utilice chaflanes negativos o arcos de cuchilla más grandes.
5) Rectificar el filo de transición para mejorar la punta de la herramienta.
3. El proceso de soldadura de la hoja es incorrecto, lo que provoca una tensión de soldadura excesiva o grietas en la soldadura.
Contramedidas:
1) Evite el uso de una estructura de ranura de hoja cerrada de tres lados.
2) Correcta selección de soldadura.
3) Evite el uso de llamas de oxiacetileno para calentar la soldadura y mantenga el aislamiento después de la soldadura para eliminar la tensión interna.
4) Intente utilizar estructuras de sujeción mecánicas tanto como sea posible.
4. Los métodos de molienda inadecuados pueden causar tensiones de molienda y grietas; La vibración excesiva de los dientes de la fresa PCBN después del rectificado puede provocar una carga excesiva en los dientes individuales y también provocar la rotura de la herramienta.
Contramedidas:
1) Utilice un rectificado intermitente o una muela abrasiva de diamante para rectificar.
2) Elija una muela abrasiva más suave y recórtela periódicamente para mantenerla afilada.
3) Preste atención a la calidad del rectificado de la hoja y controle estrictamente la vibración de los dientes de la fresa.
5. La selección de la cantidad de corte no es razonable. Si la cantidad es demasiado grande, la máquina herramienta puede atascarse; Al cortar de forma intermitente, la velocidad de corte es demasiado alta, la velocidad de avance es demasiado grande y la profundidad de corte es demasiado pequeña cuando el margen en blanco es desigual; Al cortar materiales con una alta tendencia al endurecimiento por trabajo, como el acero con alto contenido de manganeso, la velocidad de avance es demasiado pequeña.
Contramedida: elija una nueva cantidad de corte.
6. Razones estructurales como superficie inferior desigual de la ranura o extensión excesiva de la hoja para herramientas de corte de tipo sujeción mecánica.
Contramedidas:
1) Recorte la superficie inferior de la ranura de la cuchilla.
2) Disponga razonablemente la posición de las boquillas del fluido de corte.
3) Agregue una junta de aleación dura debajo de la hoja para el portaherramientas endurecido.
7. Desgaste excesivo de herramientas.
Contramedida: Cambie la herramienta o el filo de manera oportuna.
Un flujo insuficiente de fluido de corte o un método de llenado incorrecto pueden causar un calentamiento repentino y agrietamiento de la hoja.
Contramedidas:
1) Aumente el caudal de fluido de corte.
2) Disponga razonablemente la posición de las boquillas del fluido de corte.
3) Utilice métodos de enfriamiento efectivos, como el enfriamiento por aspersión, para mejorar el efecto de enfriamiento.
4) Utilizar * corte para reducir el impacto en la hoja.
9. Instalación incorrecta de herramientas de corte, como herramientas de corte instaladas demasiado altas o demasiado bajas; La fresa frontal adopta fresado frontal asimétrico y otros métodos.
Contramedida: Vuelva a instalar las herramientas de corte.
10. La rigidez del sistema de proceso es demasiado pobre, lo que provoca una vibración de corte excesiva.
Contramedidas:
1) Aumentar el soporte auxiliar de la pieza y mejorar la rigidez de la sujeción de la pieza.
2) Reduzca la longitud saliente de la herramienta.
3) Reduzca adecuadamente el ángulo posterior de la herramienta.
4) Adoptar otras medidas de reducción de vibraciones.
11. Operación inadecuada, como fuerza excesiva cuando la herramienta corta por la mitad de la pieza de trabajo; Detenga el vehículo antes de retirar la cuchilla.
Contramedida: preste atención a los métodos operativos.
seis
Las causas, características y medidas de control de los tumores por acumulación de desechos.
1. Causa de formación
En la parte cercana al filo, dentro del área de contacto de la viruta de la herramienta, debido a la alta presión hacia abajo, el metal subyacente de las virutas está incrustado en los picos y valles micro irregulares de la superficie de corte frontal, formando un verdadero contacto de metal con metal. sin espacios y produciendo un fenómeno de unión. Esta parte del área de contacto del chip de la herramienta se llama área de unión. En la zona de unión, se acumulará una fina capa de material metálico en la superficie de corte frontal en la capa inferior de las virutas, y el material metálico de esta parte de las virutas sufre una deformación y un fortalecimiento severos a una temperatura de corte adecuada. A medida que las virutas continúan saliendo, bajo la fuerza de empuje del flujo de corte posterior, esta capa de material estancado se deslizará con respecto a la capa superior de las virutas y se irá, convirtiéndose en la base del grumo de acumulación de virutas. A continuación se forma encima una segunda capa de material de corte por histéresis, que se acumula continuamente y forma nódulos de viruta.
2. Características y su impacto en el procesamiento de corte.
1) La dureza es 1.5-2.0 veces mayor que la del material de la pieza de trabajo y puede reemplazar la superficie de corte frontal para cortar. Tiene la función de proteger el filo y reducir el desgaste de la superficie de corte frontal. Sin embargo, cuando los residuos caen, fluyen a través del área de contacto entre la herramienta y la pieza de trabajo, provocando desgaste en la superficie de corte posterior de la herramienta.
2) Después de la formación de depósitos de viruta, el ángulo de ataque de trabajo de la herramienta aumenta significativamente, lo que juega un papel positivo en la reducción de la deformación de la viruta y la fuerza de corte.
3) Debido a la acumulación de virutas que sobresalen más allá del filo, la profundidad de corte real aumenta, lo que afecta la precisión dimensional de la pieza de trabajo.
4) La acumulación de escombros puede causar "arado" en la superficie de la pieza de trabajo, afectando la rugosidad de la superficie de la pieza de trabajo.
5) Los fragmentos de residuos acumulados pueden adherirse o incrustarse en la superficie de la pieza de trabajo, provocando puntos duros y afectando la calidad de la superficie procesada de la pieza de trabajo.
Del análisis anterior se desprende que la acumulación de viruta es desfavorable para el corte, especialmente para el mecanizado de precisión.
3. Medidas de control
Para evitar la formación de depósitos de viruta, se pueden tomar las siguientes medidas para evitar la unión o el fortalecimiento de la deformación entre el material del sustrato de viruta y la superficie de corte frontal.
1) Reducir la rugosidad de la superficie de la hoja frontal.
2) Aumente el ángulo frontal de la herramienta.
3) Reducir el espesor de corte.
4) Utilice cortes de baja o alta velocidad para evitar velocidades de corte propensas a la acumulación de viruta.
5) Trate térmicamente adecuadamente el material de la pieza de trabajo para aumentar su dureza y reducir la plasticidad.
6) Utilice fluidos de corte con buenas propiedades antiadhesivas (como fluidos de corte de extrema presión que contengan azufre y cloro).


