
Cómo mejorar la suavidad de la superficie de giro.
En la etapa de mecanizado de precisión de las operaciones de torneado, lo menos deseable para los operadores es desechar piezas debido a una mala calidad del mecanizado superficial. Las fábricas también deben considerar muchos factores para mejorar la suavidad de la superficie y cumplir con los requisitos del cliente. Las hojas y los parámetros de corte adecuados son esenciales, pero también es necesario adoptar un enfoque integral para producir una mejor suavidad de la superficie.
1.
Adoptar un enfoque integral
Es importante considerar todos los pasos, desde el mecanizado en desbaste hasta el mecanizado de precisión, ya que están interrelacionados, interrelacionados e interdependientes. Por ejemplo, antes de comenzar con el mecanizado en desbaste, debe considerar dejar margen para el mecanizado de precisión y el mecanizado de semiprecisión.
Para garantizar un acabado superficial de alta calidad, los operadores deben eliminar una cantidad adecuada de material durante las etapas de mecanizado de desbaste y semiprecisión, de modo que el mecanizado de precisión pueda llevarse a cabo con errores mínimos o mínimos. Cualquier problema puede provocar una mala calidad de la superficie.
La unión de mecanizado de desbaste procesa la mayor parte del margen en blanco, de modo que la herramienta de mecanizado de precisión no tendrá presión. Igualar razonablemente el margen de mecanizado en desbaste también evita daños prematuros a la herramienta de mecanizado de precisión. Muchas fábricas prefieren utilizar parámetros de avance más agresivos para el mecanizado de desbaste, lo que puede provocar rebabas más grandes en las paredes de la pieza y dificultar su rotura.
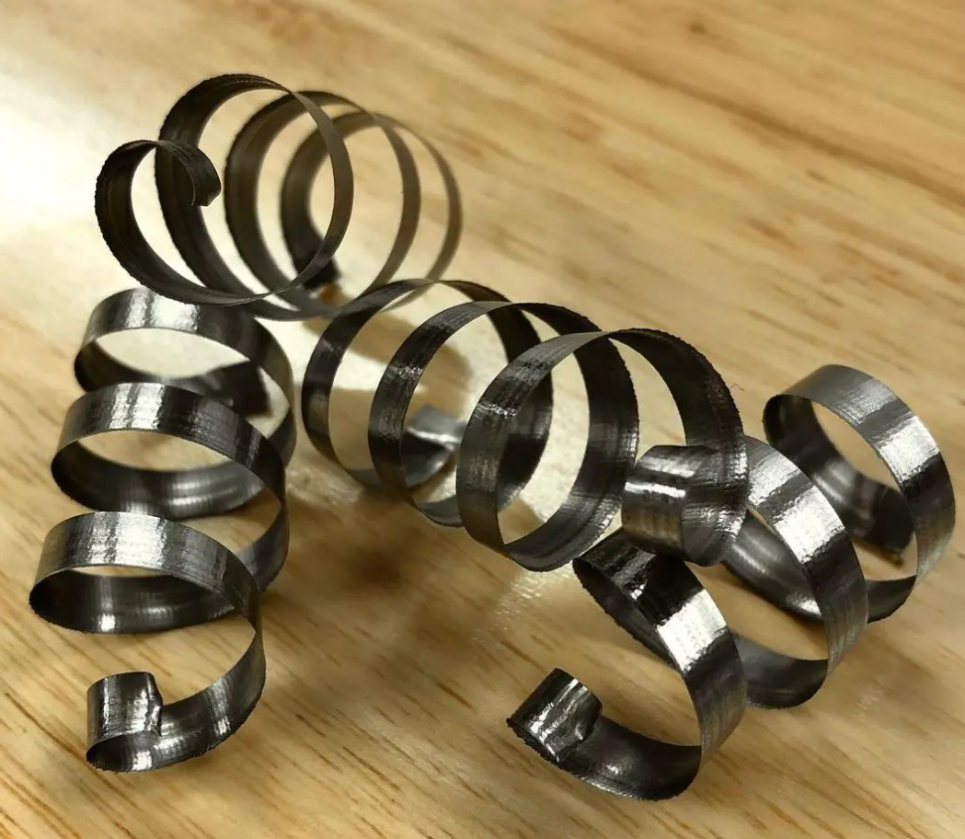
Si estas rebabas se encuentran en las piezas durante operaciones de mecanizado de precisión, pueden ser muy duras (lo que provoca la acumulación de virutas), lo que reduce la vida útil de la hoja. Las herramientas de mecanizado en desbaste deben programarse para eliminar muescas y rebabas, y deben proporcionar una buena superficie mecanizada para la etapa de mecanizado de precisión.
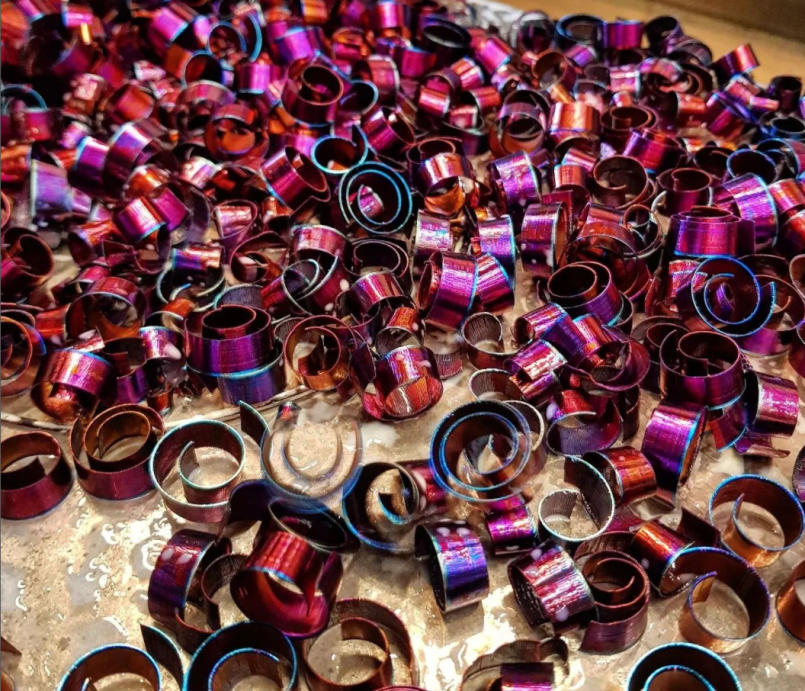
Si nos fijamos en una máquina herramienta que funciona normalmente o en un proceso de torneado de acero blando, el operador necesita producir suficiente acabado superficial en las primeras etapas para lograr el acabado superficial necesario. Si comienza a estudiar componentes de acero endurecido, el acabado superficial del laminado en bruto antes del tratamiento térmico afectará en gran medida el acabado superficial final después del tratamiento térmico.
2.
Elija el avance y la velocidad adecuados
Durante el mecanizado de precisión, utilizará velocidades de avance superficial más altas, lo que dará como resultado velocidades más rápidas y velocidades de avance más bajas. Además, en términos generales, la profundidad de corte será menor. Pero igualmente importante es asegurarse de que la velocidad de avance sea consistente con el acabado superficial deseado. Si la velocidad de avance es demasiado lenta, puede causar una fricción excesiva y un desgaste prematuro de la hoja, lo que resulta en una superficie deficiente.
Una velocidad de corte más rápida ayuda a aumentar ligeramente la temperatura, lo que da como resultado un mejor acabado superficial. También evita que el material se adhiera a la parte superior o superficie de la herramienta. En comparación con las aplicaciones de mecanizado en desbaste, el operador debe aumentar ligeramente la velocidad, pero no demasiado, de lo contrario tendrá el efecto contrario. Si hay depósitos de viruta en el costado de la hoja, se debe aumentar la velocidad de avance.
En comparación con las aplicaciones de mecanizado en bruto, muchas marcas tienden a reducir la velocidad, lo cual es un error común en las operaciones de mecanizado de precisión. Es necesario mejorar la velocidad para lograr un acabado superficial de alta calidad.
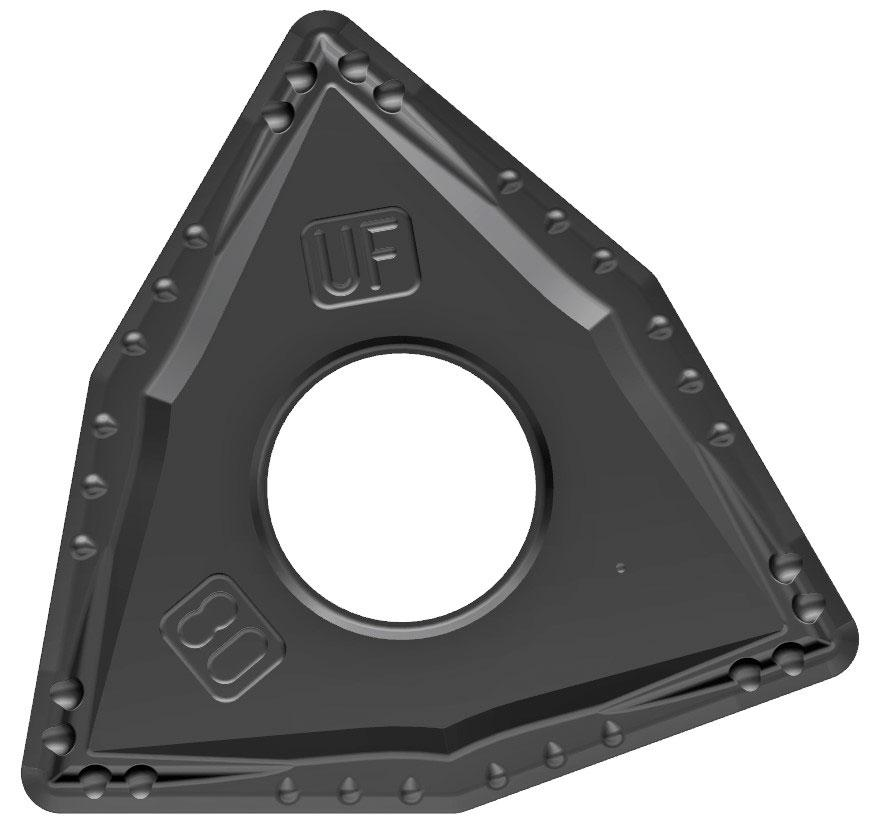
Una ranura del portaherramientas con una tolerancia dimensional excesiva reducirá el área de contacto entre la hoja (como la hoja WNMG) y la ranura del portaherramientas, lo que provocará el movimiento de la ranura del portaherramientas. Esto puede provocar microvibraciones, que tienen un impacto negativo en la suavidad de la superficie.
Determinar la profundidad de corte correcta contribuirá a la estabilidad del proceso de torneado. Una profundidad de corte demasiado pequeña puede hacer que el radio de la punta de la herramienta aplique todas las fuerzas radialmente al componente, lo que puede provocar vibraciones y tener un impacto negativo en la suavidad de la superficie.
También es importante no recomendar el uso de una profundidad de corte excesiva, ya que la mayoría de los materiales deben eliminarse durante las etapas de mecanizado intermedio y desbaste. Por lo general, desea una profundidad de corte ligera y una velocidad de avance más baja.
3.
Elija la marca adecuada de herramientas de corte
El uso de hojas de marca puede ayudar a producir mejores resultados de corte. Por otro lado, discutir nuevas aplicaciones con los fabricantes de discos puede ayudar a determinar qué disco producirá un acabado superficial de alta calidad en operaciones de torneado, seleccionando así el disco adecuado. Las condiciones de procesamiento y los materiales de las piezas determinan qué tipo de hoja es adecuada, pero se pueden recomendar algunas características generales durante la etapa de mecanizado de precisión.
Siempre que la forma geométrica de la pieza lo permita, normalmente se prefieren radios más grandes durante el mecanizado de precisión. Un radio mayor ayuda a nivelar el material de manera más efectiva, casi como un limpiador. Al utilizar un radio de punta de herramienta más grande, puede aumentar ligeramente la velocidad de avance y al mismo tiempo mantener una mayor calidad de la superficie. Sin embargo, en aplicaciones de paredes delgadas, los radios más pequeños de las puntas de las herramientas pueden reducir las fuerzas de corte radiales, lo que puede provocar torceduras y vibraciones, lo que tiene un impacto negativo en la suavidad de la superficie.
La forma de la hoja tiene un impacto significativo en la formación inicial de viruta y en la suavidad de la superficie.
4.
El papel de las hojas de pulido en el mecanizado.
El uso de hojas de marca puede ayudar a producir mejores resultados de corte. Por otro lado, discutir nuevas aplicaciones con los fabricantes de discos puede ayudar a determinar qué disco producirá un acabado superficial de alta calidad en operaciones de torneado, seleccionando así el disco adecuado. Las condiciones de procesamiento y los materiales de las piezas determinan qué tipo de hoja es adecuada, pero se pueden recomendar algunas características generales durante la etapa de mecanizado de precisión.
Siempre que la forma geométrica de la pieza lo permita, normalmente se prefieren radios más grandes durante el mecanizado de precisión. Un radio mayor ayuda a nivelar el material de manera más efectiva, casi como un limpiador. Al utilizar un radio de punta de herramienta más grande, puede aumentar ligeramente la velocidad de avance y al mismo tiempo mantener una mayor calidad de la superficie. Sin embargo, en aplicaciones de paredes delgadas, los radios más pequeños de las puntas de las herramientas pueden reducir las fuerzas de corte radiales, lo que puede provocar torceduras y vibraciones, lo que tiene un impacto negativo en la suavidad de la superficie.
La forma de la hoja tiene un impacto significativo en la formación inicial de viruta y en la suavidad de la superficie.
5.
Elija la ranura de rotura de viruta adecuada
La elección del rompevirutas adecuado también es un punto clave. Cuando la hoja participa en el corte, la superficie superior de la hoja está directamente relacionada con el procesamiento del material y el área de viruta. Por lo tanto, si obtiene una profundidad de corte menor a una velocidad de avance más baja, la ranura de la viruta aparecerá diferente de obtener una profundidad de corte más profunda a una velocidad de avance más alta. Debe elegir una ranura de rotura de viruta adecuada para el material, ya que la rotura de viruta es crucial para mantener un acabado superficial bueno y consistente, especialmente en piezas múltiples.
6.
Cuanto más fina sea la capa, mejor
Un aspecto que se pasa por alto en este proceso es cómo el grado de la hoja afecta la suavidad de la superficie, especialmente cuando está relacionado con el recubrimiento.
Cuando se trata de recubrimientos de deposición física de vapor (PVD) y de deposición química de vapor (CVD), los recubrimientos CVD suelen ser mucho más gruesos que los recubrimientos PVD. En comparación con los recubrimientos más finos, los recubrimientos más gruesos enfrentan mayores desafíos a la hora de producir un acabado superficial de alta calidad, y este es siempre el caso. Debido a la adhesión del recubrimiento, el PVD produce una mayor suavidad superficial que el recubrimiento CVD. Las hojas de PVD tienen un recubrimiento completo en todas las superficies, mientras que la deposición química de vapor reduce el recubrimiento en la microgeometría, alterando así la forma de la microgeometría.
7.
Cómo controlar las fichas
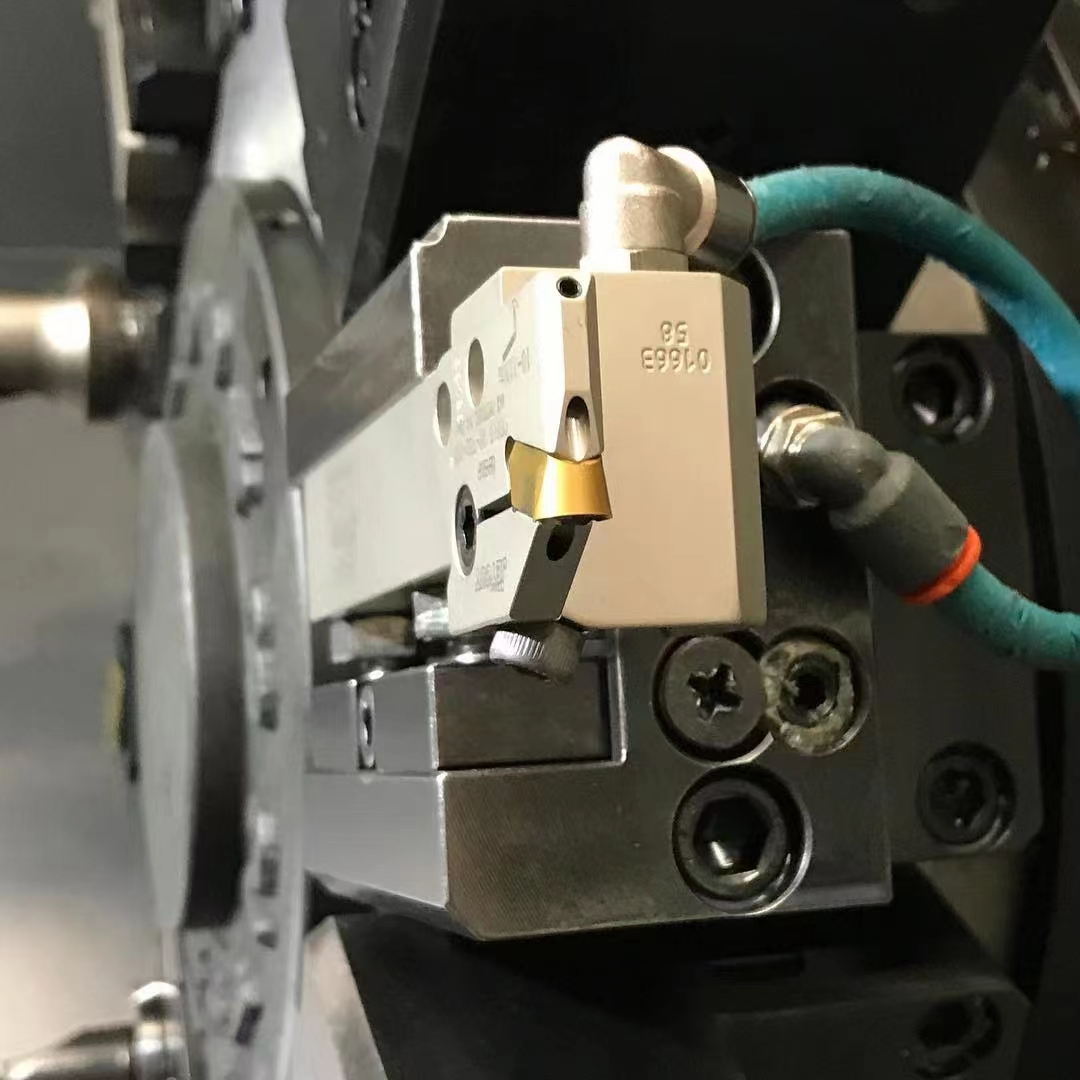
Para la mayoría de las operaciones de torneado, se recomienda alinear el refrigerante de alta presión directamente con el filo. Esto ayuda a eliminar las virutas del área de corte. El control de virutas es crucial para mantener una suavidad de alta calidad. Quitar las virutas puede evitar que la herramienta vuelva a tocarlas, lo que podría dañar el filo de la herramienta. También puede evitar que las virutas se enrollen alrededor de la herramienta y se muevan sobre la superficie de la pieza de trabajo, lo que puede causar rayones o defectos en el pulido.
"El líquido refrigerante ayuda a mantener la refrigeración de piezas y herramientas, por lo que se puede cortar a mayor velocidad. Si el equipo no puede utilizar refrigeración a alta presión, los métodos de refrigeración convencionales o internos también son la mejor opción".
No se recomienda el líquido refrigerante para todas las aplicaciones. Para tornear materiales endurecidos, cualquier material que supere HRC50 debe evitar el uso de refrigerante para herramientas cerámicas, ya que tiende a provocar un choque térmico en la herramienta, lo que puede provocar su fractura. Sin embargo, si el material es blando, se pueden utilizar láminas de cerámica como refrigerante.
El control de las virutas es fundamental porque en este proceso necesitamos disipar el calor de las virutas. Pero aún así se necesita una superficie de corte suficientemente grande. Si se reduce el área de corte, la masa de calor eliminada del área de corte disminuirá y comenzará a ver los efectos del desgaste químico, el desgaste lateral y el desgaste de las fosas en la hoja. Cuando se considera el pulido de superficies, el control de virutas se convierte realmente en un desafío. Es por eso que debe elegir la forma geométrica correcta y mantener los parámetros de corte apropiados para la aplicación dada.
8.
La rigidez también es muy importante
Mucha gente coincide en que el portaherramientas y el accesorio desempeñan un papel importante a la hora de conseguir un acabado superficial de alta calidad. Si el accesorio no es lo suficientemente rígido, puede causar vibraciones, lo que puede afectar la suavidad. Es igualmente importante asegurarse de que la abrazadera de la hoja tenga el saliente más corto posible para ayudar a mantener su rigidez. La pieza de trabajo y las herramientas de corte deben estar adecuadamente apoyadas para que no haya vibraciones durante el proceso de mecanizado de precisión.
Una cosa en la que muchas personas no necesariamente piensan es en cómo se coloca esta hoja en el portacuchillas. El diseño del clip para cuchillos puede desempeñar un papel importante. Una ranura de la abrazadera de la cuchilla excesivamente abierta reducirá el área de contacto entre la hoja y la ranura de la abrazadera de la cuchilla (como la hoja WNMG), generando así movimiento en la ranura de la abrazadera de la cuchilla. Esto puede provocar microvibraciones y tener un impacto negativo en la suavidad de la superficie.
El movimiento de la herramienta de corte también dificulta mantener la tolerancia dimensional de las piezas. El portaherramientas debe coincidir con la tolerancia dimensional de la hoja y mantenerse en buenas condiciones. No debe haber desgaste ni deformación, ya que incluso el más mínimo movimiento puede tener consecuencias adversas.
9.
Utilizar según buenos métodos de procesamiento.
La mejor forma de conseguir un buen acabado superficial es empezar por el fabricante de la pala y seguir sus recomendaciones, lo que será un buen comienzo. Podemos hacer ajustes durante el corte de prueba, pero estas sugerencias sólo son adecuadas para operadores experimentados, por lo que es importante acumular más conocimientos profesionales en la vida diaria.
Se prefiere elegir una hoja con un ángulo de ataque positivo para el mecanizado de precisión. La esquina frontal ayuda a crear una hoja afilada para cortar el material. Para la etapa de mecanizado de desbaste, se recomienda utilizar un ángulo de ataque negativo ya que aplicará más fuerza detrás del filo para eliminar más material, proporcionando un mejor punto de partida para la etapa de mecanizado de precisión.
Otra cosa a considerar aquí es la fuerza direccional. En la etapa final, debes aplicar tanta fuerza como sea posible a lo largo de la dirección axial de la pieza, ya que esto te dará la estabilidad que necesitas. Elegir una hoja con un ángulo de entrada cercano a 0 grados le permitirá ganar mayor fuerza a lo largo del eje, pero también necesitará aumentar el espacio libre posterior de la hoja para lograr un acabado superficial de alta calidad.
La fuerza tangencial es un factor importante en el proceso de mecanizado. La fuerza tangencial, que es la combinación de fuerza axial y fuerza radial, puede considerarse constante durante el giro. Si la operación aumenta la fuerza axial, reducirán la influencia de la fuerza radial, lo que les permite mantener mejores tolerancias y reducir las microvibraciones, ya que reduce la inestabilidad natural. En las etapas de mecanizado de desbaste y semiprecisión del proceso, este no es necesariamente un factor a considerar.
Por último, es importante señalar que la dirección de corte de la herramienta también es importante. Debe asegurarse de que la fuerza operativa se dirija hacia la parte bien apoyada de la pieza. El procesamiento lejos del marco de soporte puede causar vibraciones, lo que también puede afectar la vida útil de la herramienta y la suavidad de la superficie definitivamente se verá afectada.


