
¡Método de mecanizado eficiente para agujeros profundos y complejos!
El mecanizado complejo de agujeros profundos se ha vuelto cada vez más desafiante. Las piezas a menudo requieren características adicionales, como acabados de orificios muy pequeños, cámaras internas, cambios en la apertura, contornos, ranuras, roscas y cambios de dirección de los orificios. Para obtener eficientemente tales agujeros con tolerancias pequeñas, no sólo se requiere una amplia experiencia y recursos de investigación y desarrollo, sino también capacidades de ingeniería, instalaciones de aplicación y una participación sustancial del cliente.
Mecanizado de agujeros profundos (DHM)
Es un tipo de campo de mecanizado dominado por herramientas de corte diseñadas específicamente para aplicaciones existentes. Muchas industrias diferentes involucran el mecanizado de agujeros profundos, pero las más utilizadas son las industrias energética y aeroespacial. Al principio, ciertas características de las piezas de agujeros profundos pueden parecer imposibles de formar, pero las soluciones de herramientas no estándar diseñadas por expertos no solo resuelven los problemas del proceso, sino que también garantizan que se ejecuten hasta cierto punto con alta eficiencia y características libres de errores.
La creciente demanda de agujeros complejos y la urgente necesidad de acortar el tiempo de procesamiento han promovido el desarrollo de tecnología moderna de procesamiento de agujeros profundos. Durante décadas, la perforación de pozos profundos ha sido un método de mecanizado eficiente utilizando herramientas de corte de aleaciones duras, pero el cuello de botella de la perforación de fondo ha comenzado a surgir.
Hoy en día, el éxito en este campo del mecanizado suele basarse en una combinación de componentes de herramientas estándar y especializados, que tienen experiencia en el diseño de herramientas especializadas de mecanizado de agujeros profundos. Estas herramientas están equipadas con portaherramientas ampliados de alta precisión, funciones de soporte y escariadores integrados, combinados con los últimos materiales para ranuras y cuchillas de vanguardia, así como un eficiente control de viruta y refrigerante, para lograr los resultados de alta calidad requeridos con la más alta calidad. tasa de penetración y seguridad del procesamiento.

Figura 1
Las piezas que detienen el mecanizado de orificios profundos en la Figura 1 primero requieren perforar orificios muy profundos y luego, a menudo, implican el mecanizado de varias características complejas. El éxito del mecanizado de agujeros profundos suele basarse en una combinación de estándares de aplicación y componentes de herramientas comunes, que tienen experiencia en el diseño de herramientas no estándar. Este tipo de herramienta no estándar basada en la broca T-Max 424.10 forma parte de una aplicación de un solo tubo.
En la perforación de orificios profundos, los orificios de diámetro pequeño por debajo de 1 mm se mecanizan utilizando brocas de pistola de aleación dura. Sin embargo, para orificios de 15 mm y más, generalmente se usan taladros de borde de soldadura, mientras que para orificios de 25 mm y más, se usan taladros de hoja ajustable para una perforación altamente eficiente. La moderna tecnología de cuchillas indexables y los sistemas de tubos de perforación también brindan nuevas posibilidades para herramientas de corte especializadas para el mecanizado de agujeros profundos.
Cuando la profundidad del orificio excede 10 veces la apertura, el orificio procesado generalmente se considera muy profundo. Cuando la profundidad del pozo alcanza 300 veces el diámetro, se requieren técnicas especializadas y se pueden utilizar sistemas de tubería simple o doble para la perforación. En el largo proceso de mecanizado hasta el fondo de estos orificios, se requieren mecanismos de movimiento especializados, configuraciones de herramientas y bordes cortantes correctos para completar el mecanizado de la cámara interior, las ranuras, las roscas y las cavidades. La tecnología de placas de soporte es otro campo importante y también es crucial en la perforación de agujeros profundos. Ahora, como parte de la tecnología de procesamiento de agujeros profundos, ha logrado avances significativos. Esto incluye herramientas de corte calificadas que son adecuadas para este campo y pueden proporcionar un mayor rendimiento.
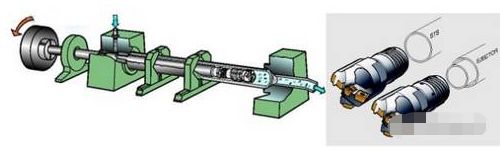
Figura 2
En el mecanizado de agujeros profundos, los agujeros de diámetro pequeño por debajo de 1 mm se mecanizan utilizando brocas de pistola de aleación dura. Sin embargo, para orificios de 15 mm y más, se usan comúnmente taladros de borde de soldadura, mientras que para orificios de 25 mm y más, se usan taladros de hoja indexable para ejecutar eficientemente estos procesos en sistemas de tubo simple y de tubo doble Eyector. El Centro global de procesamiento de agujeros profundos Sandvik Keleman puede proporcionar recursos de desarrollo, diseño y pruebas para el desarrollo de procesos de piezas en la industria. Además de las aplicaciones a pequeña escala, el centro también colabora estrechamente con muchas industrias que requieren una mayor producción de piezas y tocan una pequeña cantidad de orificios de alta calidad, como intercambiadores de calor y palanquillas de acero.
Oportunidades de artesanía
Los requisitos de fabricación actuales requieren una solución de mecanizado de agujeros profundos completamente diferente a la del taladrado de agujeros profundos (que suele realizarse en otras máquinas herramienta para posteriores procesos de taladrado con una sola cuchilla). Incluso en máquinas multitarea, este método es necesario para una única sujeción. Por ejemplo, al procesar un agujero de varios metros de profundidad, su abertura es de aproximadamente 100 mm, un extremo debe tener una rosca y la cámara interior que penetra en el agujero debe tener un diámetro mayor. Por lo general, cuando se completa la perforación, estas características se agregan al orificio mediante el proceso de perforación después de mover la pieza al torno. Hoy en día, el mecanizado de agujeros profundos combina la capacidad de una herramienta de corte para realizar procesos posteriores, y no existen restricciones de ajuste de la máquina herramienta. De hecho, esta nueva tecnología de herramientas ha ampliado sus capacidades operativas, permitiendo un procesamiento más eficiente de estas características exigentes dentro de un rango más pequeño de limitaciones.
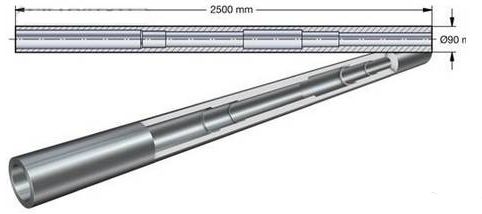
Un ejemplo del uso de tecnología de mecanizado de agujeros profundos para un mecanizado de características eficiente son las piezas de exploración petrolera. Este tipo de pieza mide aproximadamente 2,5 m de largo y tiene algunas características complejas con tolerancias pequeñas. Para lograr tolerancias pequeñas y un acabado superficial excelente, la solución de herramienta implica primero perforar orificios con un diámetro de 90 mm y luego utilizar un escariador flotante para un mecanizado de precisión. Luego, a una profundidad de 1,5 m, se amplió y escariado el agujero con un diámetro de 115 mm. La otra partición entra en el orificio aproximadamente a mitad de camino y luego también se expande, se escaria y se procesa mediante biselado. Finalmente, realice taladrado y escariado para formar dos cámaras internas con chaflanes (también escariado hasta el tamaño final).
Las herramientas de mecanizado de agujeros profundos comunes en el centro global de mecanizado de agujeros profundos ofrecen soluciones de eliminación no estándar adecuadas para piezas de esta industria energética. El tiempo de corte se ha ampliado de más de 30 horas a 7 horas y media. Este plan de eliminación de herramientas no estándar puede proporcionar la pequeña tolerancia y el brillo de la superficie requeridos en todo el agujero relativamente complejo. El proceso incluye una perforación profunda y el uso de un escariador flotante para detener el mecanizado de precisión. Posteriormente, alcanzando una profundidad de 1,5m, dejar de expandir y escariar el agujero con un diámetro de 115mm. A continuación, deje de perforar y escariar la parte más corta en otro agujero profundo y forme un chaflán. Finalmente, deje de perforar y escariar para formar dos cámaras interiores con chaflanes (también escariado hasta el tamaño final).
Durante el mecanizado de rutina, el tiempo necesario para completar esta pieza en la máquina herramienta supera las 30 horas. La solución de mecanizado de agujeros profundos equipada con herramientas de corte especializadas puede acortar el tiempo a 7,5 horas.
Mejora de la eficiencia
Completamente diferente de la sujeción de operaciones múltiples, el uso de tecnología de procesamiento de orificios profundos también puede lograr una mejora en la eficiencia de producción en lotes grandes. No es de extrañar que el tiempo de corte se haya reducido en un 80%. Un ejemplo que puede demostrar capacidad es que la tecnología patentada en el diseño de herramientas y hojas puede maximizar la seguridad de las cargas del filo. El equilibrio de carga y la optimización de los efectos de corte en la cantidad óptima de hojas pueden permitir tasas de penetración más altas, reduciendo así el tiempo de procesamiento. En términos de precisión, las tolerancias pequeñas son la especialidad del mecanizado de agujeros profundos, ya que el 70 % de los agujeros tienen diámetros internos concéntricos, una tolerancia típica de 0,2 mm y una tolerancia de diámetro de 20 micras.
Agujeros profundos que se desvían de la línea central
Otro ejemplo de las altas exigencias a las herramientas de corte y a la tecnología propia durante la perforación de agujeros es el mecanizado de agujeros muy profundos en el eje del generador de una central eléctrica. En este caso, la experta en la industria de generación de energía Generpro debe procesar 90 toneladas de piezas de acero forjado de manera asimétrica con orificios cercanos a los 5,5 m de largo y diámetros de poco más de 100 mm desde la línea central del eje. Este tipo de orificio profundo debe perforarse con una cierta desviación de ángulo y la tolerancia posicional debe estar dentro de los 8 mm al salir.
La dirección del taladrado, la rotura y evacuación de viruta, así como la ausencia absoluta de residuos en el eje premecanizado, son cruciales para esta aplicación. La solución de herramientas incluye una broca dedicada y un nuevo tipo de placa de soporte. Antes de aplicar en el eje, se requieren pruebas de perforación y los resultados confirman que es más eficiente y confiable, y que la posición de salida está a 2,5 mm del objetivo.
En muchos casos, el uso de tecnología moderna de procesamiento de orificios indica una reducción significativa en el tiempo de procesamiento (de varias horas a menos de 1 hora) y hace que muchas características complejas sean mecanizables.
La solución más completa de la historia a los problemas de procesamiento de máquinas rectificadoras.


