
¿Conoce alguno de los siete métodos de alineación de cuchillos?
La alineación de herramientas de torno CNC es una habilidad importante en el mecanizado, y la precisión de la alineación de la herramienta determina la precisión del mecanizado de las piezas. La eficiencia de la alineación de herramientas afecta directamente la eficiencia del mecanizado de piezas, y la alineación de herramientas es muy importante para las operaciones de mecanizado de máquinas herramienta.
Después de encender el torno CNC, se debe realizar una operación de retorno a cero (punto de referencia) para establecer una referencia unificada para la medición, control y visualización de la posición del torno CNC, es decir, la herramienta regresa al origen de la máquina herramienta. El origen de la máquina herramienta suele estar en la carrera positiva máxima de la herramienta y su posición está determinada por el sensor de posición de la máquina.
Después de que la máquina herramienta vuelve a cero, la distancia entre la posición de la herramienta (punta de la herramienta) y el origen de la máquina herramienta es fija y no cambia. Por lo tanto, para facilitar la alineación y el procesamiento de la herramienta, la posición de la punta de la herramienta después de que la máquina herramienta vuelve a cero puede considerarse como el origen de la máquina herramienta. La alineación de herramientas es el proceso de establecer un sistema de coordenadas de la pieza de trabajo en el sistema de coordenadas de la máquina de una máquina herramienta CNC y hacer que el origen del sistema de coordenadas de la pieza de trabajo coincida con el origen de programación.
Mida la distancia entre el punto de programación de la punta de la herramienta en el sistema de coordenadas de la máquina y el origen de mecanizado en las direcciones X y Z mediante métodos de corte de prueba o sin contacto, y establezca el valor numérico en los parámetros de la máquina herramienta. A través de llamadas al programa, establezca el sistema de coordenadas de la pieza de trabajo. El valor de coordenadas absolutas del punto base en el programa se basa en el origen del sistema de coordenadas de la pieza de trabajo establecido y procesa el contorno de la pieza.
1, Principio de alineación de cuchillas.
El propósito de la alineación de herramientas es establecer el sistema de coordenadas de la pieza de trabajo. Intuitivamente hablando, la alineación de la herramienta consiste en establecer la posición de la pieza de trabajo en el banco de trabajo de la máquina herramienta, que en realidad consiste en calcular las coordenadas del punto de alineación de la herramienta en el sistema de coordenadas de la máquina herramienta.
Para los tornos CNC, el primer paso antes del mecanizado es seleccionar el punto de alineación de la herramienta, que se refiere al punto inicial del movimiento relativo de la herramienta a la pieza de trabajo cuando se utiliza la máquina herramienta CNC para procesar la pieza de trabajo. El punto de alineación de la herramienta se puede establecer en la pieza de trabajo (como la referencia de diseño o la referencia de posicionamiento en la pieza de trabajo), así como en el dispositivo o la máquina herramienta. Si se establece en un determinado punto del dispositivo o de la máquina herramienta, el punto debe mantener un cierto grado de relación dimensional de precisión con la referencia de posicionamiento de la pieza de trabajo.
Al alinear la herramienta, la punta de la herramienta debe coincidir con la punta de la herramienta. El llamado punto de herramienta se refiere al punto de referencia de posicionamiento de la herramienta y, para herramientas de torneado, su punto de herramienta es la punta de la herramienta. El propósito de la alineación de la herramienta es determinar el valor de coordenadas absolutas del punto de alineación de la herramienta (u origen de la pieza de trabajo) en el sistema de coordenadas de la máquina y medir el valor de desviación de la posición de la herramienta. La precisión de la alineación de los puntos de la herramienta afecta directamente la precisión del mecanizado.
En el mecanizado real de piezas de trabajo, el uso de una herramienta de corte generalmente no puede cumplir con los requisitos de mecanizado de la pieza de trabajo, y generalmente se utilizan varias herramientas de corte para el mecanizado. Cuando se utilizan varias herramientas de torneado para el mecanizado, habrá diferencias en la posición geométrica del punto de punta de la herramienta después del cambio de herramienta, mientras que la posición de cambio de herramienta permanece sin cambios. Esto requiere diferentes herramientas para garantizar el funcionamiento normal del programa al iniciar el mecanizado en diferentes posiciones iniciales.
Para resolver este problema, el sistema CNC de la máquina herramienta está equipado con una función de compensación de la posición geométrica de la herramienta. Al utilizar la función de compensación de posición geométrica de la herramienta, siempre que la desviación de posición de cada herramienta con respecto a una herramienta de referencia preseleccionada se mida de antemano, se ingresa en el número de grupo designado en la columna de corrección de parámetros de herramienta del sistema CNC. En el programa de mecanizado, la desviación de la posición de la herramienta se puede compensar automáticamente en la trayectoria de la herramienta mediante el comando T. La medición de la desviación de la posición de la herramienta también debe lograrse mediante la operación de alineación de la herramienta.
2, método de alineación de cuchillas
En el mecanizado CNC, los métodos básicos de alineación de herramientas incluyen el método de corte de prueba, el instrumento de alineación de herramientas y la alineación automática de herramientas. Este artículo toma como ejemplo las fresadoras CNC para presentar varios métodos de alineación de herramientas de uso común.
1. Método de prueba de corte y combinación de cuchillos
Este método es simple y conveniente, pero dejará marcas de corte en la superficie de la pieza de trabajo y tiene una precisión de herramienta baja. Tomando como ejemplo el punto de alineación de la herramienta (que coincide con el origen del sistema de coordenadas de la pieza de trabajo) en la posición central de la superficie de la pieza de trabajo, se adopta el método de alineación de herramientas de doble cara.
(1) Alinee la cuchilla en las direcciones x e y.
① Instale la pieza de trabajo en el banco de trabajo a través de un dispositivo y, durante la sujeción, deje posiciones para la alineación de la herramienta en los cuatro lados de la pieza de trabajo.
② Inicie el giro del husillo a una velocidad media, mueva rápidamente la mesa de trabajo y el husillo, permitiendo que la herramienta se mueva rápidamente a una distancia segura cerca del lado izquierdo de la pieza de trabajo, y luego reduzca la velocidad para acercarse al lado izquierdo de la pieza de trabajo.
③ Al acercarse a la pieza de trabajo, utilice una operación de ajuste fino (generalmente 0.01 mm) para acercarse, permitiendo que la herramienta se acerque lentamente al lado izquierdo de la pieza de trabajo, de modo que la herramienta entre en contacto con precisión. la superficie en el lado izquierdo de la pieza de trabajo (observe, escuche los sonidos de corte, busque marcas de corte, busque astillas y cualquier situación que ocurra indica que la herramienta está en contacto con la pieza de trabajo) y luego retroceda 0,01 mm. Registre los valores de coordenadas que se muestran en el sistema de coordenadas de la máquina en este momento, como -240.500.
④ Retraiga la herramienta en la dirección z positiva hasta que llegue por encima de la superficie de la pieza de trabajo. Utilice el mismo método para acercarse al lado derecho de la pieza de trabajo y registrar el valor de coordenadas que se muestra en el sistema de coordenadas de la máquina en este momento, como -340.500.
⑤ En base a esto, el valor de coordenadas del origen del sistema de coordenadas de la pieza de trabajo en el sistema de coordenadas de la máquina es {-240.500+(-340.500)}/2=-290 .500.
⑥ De manera similar, se puede medir el valor de las coordenadas del origen del sistema de coordenadas de la pieza de trabajo en el sistema de coordenadas de la máquina.
(2) Alineación de la cuchilla en dirección Z.
① Mueva rápidamente la herramienta por encima de la pieza de trabajo.
② Inicie el giro del husillo a una velocidad media, mueva rápidamente la mesa de trabajo y el husillo, permitiendo que la herramienta se mueva rápidamente a una distancia segura cerca de la superficie de la pieza de trabajo, y luego reduzca la velocidad para mover la cara del extremo de la herramienta cerca de la superficie de la pieza de trabajo.
③ Al acercarse a la pieza de trabajo, utilice una operación de ajuste fino (generalmente 0.01 mm) para acercarse a ella, permitiendo que la cara del extremo de la herramienta se acerque lentamente a la superficie de la pieza de trabajo (tenga en cuenta que cuando la herramienta, especialmente la fresa de extremo , Es mejor bajar la herramienta en el borde de la pieza de trabajo, y el área de la cara del extremo de la herramienta en contacto con la superficie de la pieza de trabajo es menor que un semicírculo. Trate de no bajar el orificio central de la fresa en la superficie de la pieza de trabajo), de modo que la cara del extremo de la herramienta toque exactamente la superficie superior de la pieza de trabajo, luego levante el eje nuevamente y registre el valor z en el sistema de coordenadas de la máquina en este momento, -140.400, luego el valor de las coordenadas del origen del sistema de coordenadas de la pieza de trabajo W en el sistema de coordenadas de la máquina es -140.400.
(3) Ingrese los valores medidos de x, y y z en la dirección de almacenamiento G5 * del sistema de coordenadas de la pieza de trabajo de la máquina herramienta (generalmente usando los códigos G54 a G59 para almacenar los parámetros de alineación de la herramienta).
(4) Ingrese al modo de entrada del panel (MDI), ingrese "G5 *", presione el botón de inicio (en modo automático) y ejecute G5 * para que sea efectivo.
(5) Compruebe si la alineación de la cuchilla es correcta.
2. Galga de espesores, varilla central estándar, calibrador de bloque para método de combinación de herramientas
Este método es similar al método de alineación de prueba de la herramienta de corte, excepto que el husillo no gira durante la alineación de la herramienta. Se agrega una galga de espesores (o varilla central estándar, calibre de bloque) entre la herramienta y la pieza de trabajo, y la galga de espesores no se puede mover libremente. Tenga en cuenta que al calcular las coordenadas, se debe restar el grosor de la galga de espesores. Debido a que el husillo no necesita girar para cortar, este método no dejará marcas en la superficie de la pieza de trabajo, pero la precisión de la herramienta no es lo suficientemente alta.
3. Usar herramientas como buscadores de bordes, varillas excéntricas y ajustadores de ejes para ajustar el método de corte.
Los pasos de operación son similares al método de corte de prueba, excepto que la herramienta se reemplaza con un buscador de bordes o una varilla excéntrica, que es el método más comúnmente utilizado. Alta eficiencia, lo que garantiza la precisión de la alineación de la herramienta. Al utilizar el buscador de bordes, se debe tener cuidado de hacer un ligero contacto entre la pieza de bola de acero y la pieza de trabajo. Al mismo tiempo, la pieza a procesar debe ser un buen conductor y la superficie de referencia de posicionamiento debe tener una buena rugosidad superficial. El posicionador del eje Z se utiliza generalmente para transferir (indirectamente) el método de la cuchilla.
4. Técnica de transferencia (indirecta) del cuchillo
El procesamiento de una pieza de trabajo a menudo requiere el uso de más de una cuchilla. La longitud del segundo cuchillo es diferente de la longitud del primer cuchillo y es necesario volver a ponerlo a cero. Sin embargo, a veces el punto cero se mecaniza, lo que hace imposible encontrar directamente el punto cero, o no se permite dañar la superficie ya mecanizada. En algunos casos, resulta difícil alinear directamente la cuchilla con la segunda cuchilla. En este caso, se puede utilizar la puesta a cero indirecta.
(1) Al primer cuchillo
① Cuando utilice la primera cuchilla, utilice primero el método de corte de prueba, el método de galga de espesores, etc. Registre la coordenada de la máquina z1 del origen de la pieza de trabajo en este momento. Después de procesar la primera cuchilla, deje de girar el eje.
② Coloque el alineador de herramientas en una superficie plana del banco de trabajo de la máquina herramienta (como la superficie grande de un tornillo de banco).
③ En el modo de volante, use la manivela para mover el banco de trabajo a la posición adecuada, mueva el eje hacia abajo, presione la parte inferior de la cuchilla contra la parte superior del posicionador de herramientas y gire el puntero del dial dentro de una vuelta, preferiblemente dentro de un círculo. Registre la lectura del fijador de ejes en este momento y restablezca el eje de coordenadas relativo a cero.
④ Levante el eje y retire la primera cuchilla.
(2) Para el segundo cuchillo.
① Instale la segunda cuchilla.
② En el modo volante, mueva el eje hacia abajo y presione el extremo inferior de la cuchilla contra la parte superior del portaherramientas. El puntero del dial gira y apunta a la misma posición de lectura A que la primera cuchilla.
③ Registre el valor z0 (con un signo) correspondiente a las coordenadas relativas del eje en este momento.
④ Levante el eje y retire el alineador de herramientas.
⑤ Agregue z0 (con un signo) a los datos de la coordenada z1 en G5 * del primer cuchillo original para obtener una nueva coordenada.
⑥ Esta nueva coordenada es la coordenada real de la máquina herramienta correspondiente al origen de la pieza de la segunda herramienta que se va a encontrar. Se introduce en la coordenada de trabajo G5 * de la segunda herramienta, de modo que se ajuste el punto cero de la segunda herramienta. El método de alineación para las otras cuchillas es el mismo que para la segunda cuchilla.
Nota: Si varias cuchillas usan el mismo G5 *, los pasos ⑤ y ⑥ deben cambiarse para almacenar z0 en el parámetro de longitud de la segunda cuchilla, y cuando se usa la segunda cuchilla para mecanizar, la corrección de longitud de herramienta G43H02 puede ser llamado.
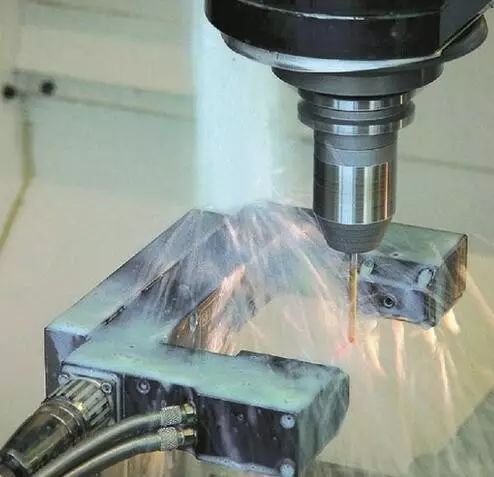
5. Técnica de cuchillo de primer nivel
(1) Alinee la cuchilla en las direcciones x e y.
① Instale la pieza de trabajo en el banco de trabajo de la máquina herramienta a través de un dispositivo y reemplácela con una tapa.
② Mueva rápidamente el banco de trabajo y el husillo para mover la punta por encima de la pieza de trabajo, encuentre el punto central de la línea de dibujo de la pieza de trabajo y reduzca la velocidad para acercar la punta a ella.
③ Utilice la operación de ajuste fino para acercarse lentamente al punto central de la línea de dibujo de la pieza de trabajo hasta que la punta de la punta se alinee con el punto central de la línea de dibujo de la pieza de trabajo. Registre los valores de las coordenadas xey en el sistema de coordenadas de la máquina en este momento.
(2) Retire la punta, instale la fresa y utilice otros métodos de alineación de herramientas, como corte de prueba y galga de espesores, para obtener el valor de las coordenadas del eje z.
6. Método de cuchilla con comparador de cuadrante (o micrómetro)
Método de alineación de herramientas con comparador (o micrómetro) (generalmente utilizado para la alineación de herramientas en piezas de trabajo circulares)
(1) Alinee la cuchilla en las direcciones x e y.
Instale la varilla de instalación del comparador en el mango de la herramienta o succione el asiento magnético del comparador en el manguito del husillo. Mueva el banco de trabajo para mover la línea central del husillo (es decir, el centro de la herramienta) aproximadamente al centro de la pieza de trabajo. Ajuste la longitud y el ángulo de la varilla telescópica en el asiento magnético de modo que el contacto del comparador haga contacto con la superficie circunferencial de la pieza de trabajo (el puntero gira aproximadamente {{0}}.1 mm). Gire lentamente el husillo con la mano para hacer que el contacto del comparador gire a lo largo de la superficie circunferencial de la pieza de trabajo. Observando el movimiento del puntero del comparador, mueva lentamente el eje y el eje del banco de trabajo. Después de múltiples repeticiones, cuando se gira el husillo, el puntero del indicador de cuadrante está básicamente en la misma posición (cuando el cabezal del medidor gira una revolución, la desviación del puntero está dentro del error de alineación de herramienta permitido, como 0,02 mm). En este momento, se puede considerar que el centro del husillo es el origen del eje y eje.
(2) Retire el comparador e instale la fresa. Utilice otros métodos de alineación de herramientas, como corte de prueba y galga de espesores, para obtener el valor de las coordenadas del eje z.
7. Método de alineación de herramientas especiales
El método tradicional de alineación de herramientas tiene desventajas como poca seguridad (como el uso de una galga de espesores para alinear la herramienta, que puede dañar fácilmente la punta de la herramienta debido a un impacto fuerte), alto consumo de tiempo de la máquina (como cortes repetidos para cortes de prueba), y grandes errores aleatorios causados por factores humanos. Ya no puede adaptarse al ritmo del mecanizado CNC y no favorece el uso completo de las funciones de las máquinas herramienta CNC. El uso de alineadores de herramientas especializados para la alineación de herramientas tiene ventajas como alta precisión, alta eficiencia y buena seguridad. Simplifica el tedioso trabajo de alineación de herramientas que depende de la experiencia y garantiza las características eficientes y de alta precisión de las máquinas CNC. Se ha convertido en una herramienta especial indispensable para resolver la alineación de herramientas en máquinas de mecanizado CNC.


