
Colección completa de técnicas de procesamiento de productos de aluminio
El aluminio es el material metálico más utilizado y utilizado entre los metales no ferrosos, y su rango de aplicación está en constante expansión. Los productos de aluminio producidos con materiales de aluminio son diversos e innumerables, con más de 700.000 tipos según las estadísticas. Desde la industria de la construcción y la decoración hasta las industrias del transporte y aeroespacial, varias industrias tienen diferentes necesidades. Hoy, el editor presentará la tecnología de procesamiento de productos de aluminio y cómo evitar la deformación del procesamiento.
Las ventajas y características del aluminio son las siguientes:
1. Baja densidad. La densidad del aluminio es de aproximadamente 2,7 g/cm3. Su densidad es sólo un tercio de la del hierro o el cobre.
2. Alta plasticidad. El aluminio tiene buena ductilidad y se puede convertir en diversos productos mediante métodos de procesamiento a presión, como la extrusión y el estiramiento.
3. Resistencia a la corrosión. El aluminio es un metal con carga muy negativa que forma una película protectora de óxido en su superficie en condiciones naturales o en oxidación anódica, y tiene una resistencia a la corrosión mucho mejor que el acero.
4. Fácil de reforzar. La resistencia del aluminio puro no es alta, pero se puede mejorar anodizándolo.
5. Fácil tratamiento superficial. El tratamiento superficial puede mejorar o alterar aún más las propiedades superficiales del aluminio. El proceso de anodizado de aluminio es bastante maduro y estable en funcionamiento, y se ha utilizado ampliamente en el procesamiento de productos de aluminio.
6. Buena conductividad, fácil de reciclar.
Tecnología de procesamiento de productos de aluminio.
Punzonado de productos de aluminio.
1. Puñetazo en frío
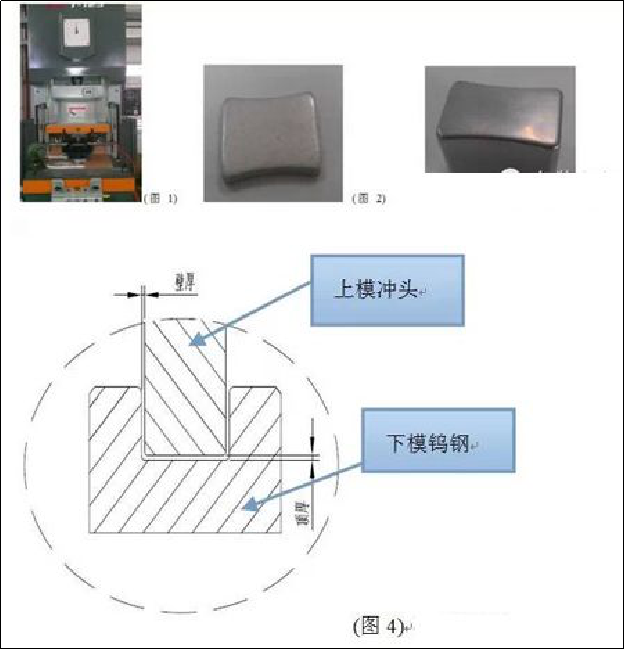
Utilice partículas de material de aluminio. El uso de máquinas de extrusión y moldes para moldeo de una sola vez es adecuado para productos cilíndricos o formas de productos que son difíciles de lograr en procesos de estiramiento, como productos elípticos, cuadrados y rectangulares. (Como se muestra en la Figura 1 Máquina, Figura 2 Partículas de aluminio y Figura 3 Producto)
El tonelaje de la máquina utilizada está relacionado con el área de la sección transversal del producto. El espacio entre el punzón superior y el acero de tungsteno del troquel inferior es el espesor de la pared del producto, y el espacio vertical hasta el punto muerto inferior cuando se presionan el punzón superior y el acero de tungsteno del troquel inferior es el espesor superior del producto. . (Como se muestra en la Figura 4)
Ventajas: Ciclo de apertura de molde corto y menor costo de desarrollo en comparación con los moldes de estiramiento.
Desventajas: el proceso de producción es largo, el tamaño del producto fluctúa mucho durante el proceso y el costo de mano de obra es alto.
2. Estirar
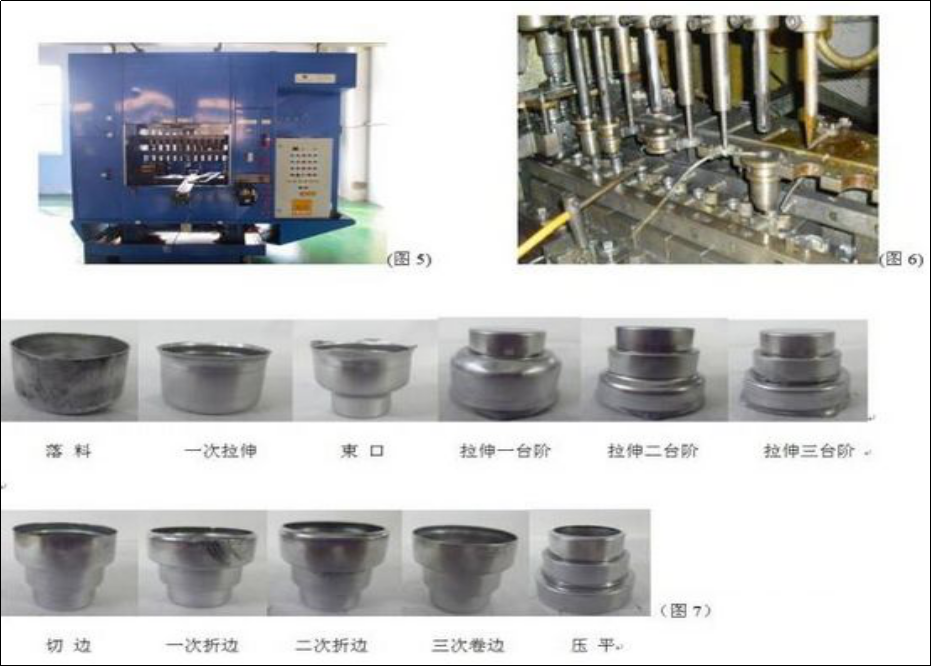
Utilice material de lámina de aluminio. Utilización de máquina de moldeo continuo y molde para múltiples deformaciones para cumplir con los requisitos de forma, apto para cuerpos no cilíndricos (productos de aluminio con curvatura). (Como se muestra en la Figura 5 Máquina, la Figura 6 Molde y la Figura 7 Producto)
Ventajas: Los productos complejos y deformados repetidamente tienen un control dimensional estable durante el proceso de producción y la superficie del producto es relativamente lisa.
Desventajas: alto costo del molde, ciclo de desarrollo relativamente largo, altos requisitos de selección y precisión de la máquina.
Tratamiento superficial de productos de aluminio.
1. Arenado (granallado)
El proceso de limpieza y rugosidad de superficies metálicas mediante el impacto del flujo de arena a alta velocidad.
Este método de tratamiento superficial para piezas de aluminio puede lograr un cierto grado de limpieza y diferente rugosidad en la superficie de la pieza de trabajo, mejorar las propiedades mecánicas de la superficie de la pieza de trabajo, mejorando así la resistencia a la fatiga de la pieza de trabajo, aumentando su adhesión al recubrimiento. prolongando la durabilidad del revestimiento, y facilitando además la nivelación y decoración del mismo. A menudo vemos este proceso en varios productos de Apple.
2. Pulido
Un método de mecanizado que utiliza efectos mecánicos, químicos o electroquímicos para reducir la rugosidad de la superficie de las piezas de trabajo, con el fin de obtener una superficie brillante y plana. El proceso de pulido incluye principalmente pulido mecánico, pulido químico y pulido electrolítico. Las piezas de aluminio pueden lograr un efecto de espejo similar al del acero inoxidable después del pulido mecánico y el pulido electrolítico. Este proceso brinda a las personas una sensación de futuro de alto nivel, simple y moderno.
3. Trefilado
El trefilado de metal es el proceso de fabricación que consiste en raspar repetidamente placas de aluminio con papel de lija para crear líneas. El dibujo se puede dividir en dibujo de línea recta, dibujo de línea irregular, dibujo de línea en espiral y dibujo de hilo. El proceso de trefilado del metal puede mostrar claramente cada pequeño rastro, dando así un brillo fino al cabello en el metal mate, y el producto combina moda y tecnología.
4. Corte de alto brillo
Usando una máquina de tallado de precisión, la cuchilla de diamante se refuerza en el husillo giratorio de alta velocidad (generalmente 20000 rpm) de la máquina de tallado de precisión para cortar piezas, creando áreas locales brillantes en la superficie del producto. El brillo de las mechas de corte depende de la velocidad de la broca de fresado. Cuanto más rápida sea la velocidad de la broca, más brillante será el resaltado del corte, mientras que ocurre lo contrario, haciéndolo más oscuro y más propenso a las líneas de la herramienta. El alto brillo y el corte de alto brillo son particularmente comunes en las aplicaciones de teléfonos móviles, como el iPhone 5. En los últimos años, algunos marcos metálicos de televisores de alta gama han adoptado tecnología de fresado de alto brillo, combinada con procesos de anodizado y trefilado, lo que hace que TV en general llena de moda y agudeza tecnológica.
5. Anodización
La anodización se refiere a la oxidación electroquímica de metales o aleaciones, en la que el aluminio y sus aleaciones forman una película de óxido sobre productos de aluminio (ánodos) bajo los electrolitos correspondientes y condiciones de proceso específicas debido a la acción de la corriente aplicada. El anodizado no sólo resuelve los defectos de dureza de la superficie y resistencia al desgaste del aluminio, sino que también prolonga su vida útil y mejora su estética. Se ha convertido en una parte indispensable del tratamiento de superficies de aluminio y actualmente es el proceso más utilizado y exitoso.
6. Ánodo de dos colores
El ánodo de dos colores se refiere a anodizar un producto y asignar diferentes colores a áreas específicas. El proceso de anodizado de dos colores se utiliza con menos frecuencia en la industria de la televisión debido a su complejidad y alto costo; Pero el contraste entre los dos colores refleja mejor la apariencia única y de alta gama del producto.
Medidas de proceso y habilidades operativas para reducir la deformación en el procesamiento del aluminio.
Hay muchas razones para la deformación de las piezas de aluminio durante el procesamiento, que están relacionadas con el material, la forma de la pieza, las condiciones de producción, etc. Existen principalmente los siguientes aspectos: deformación causada por tensión interna en la pieza en bruto, deformación causada por la fuerza de corte y corte. calor y deformación causada por la fuerza de sujeción.
Medidas de proceso para reducir la deformación del procesamiento.
1. Reducir el estrés interno del cultivo de lana.
El tratamiento de vibración y envejecimiento natural o artificial puede eliminar parcialmente la tensión interna de la pieza en bruto. El preprocesamiento también es un método de proceso eficaz. Debido al gran margen, también hay una gran cantidad de deformación después del procesamiento en las partes ásperas de la cabeza gorda y las orejas grandes. Si las piezas sobrantes de la pieza en bruto se procesan previamente y se reduce el exceso de cada pieza, no solo se puede reducir la deformación del procesamiento de procesos posteriores, sino que también se puede liberar algo de tensión interna después de dejarla durante un período de tiempo después del procesamiento previo.
2. Mejorar la capacidad de corte de las herramientas de corte.
El material y los parámetros geométricos de las herramientas de corte tienen un impacto importante en la fuerza de corte y el calor de corte. La correcta selección de herramientas de corte es crucial para reducir la deformación en el mecanizado de piezas.
1) Seleccionar razonablemente los parámetros geométricos de la herramienta de corte.
① Ángulo frontal: mientras se mantiene la resistencia del filo, seleccionar un ángulo frontal más grande no solo puede afilar el filo, sino también reducir la deformación del corte, lo que facilita la eliminación de la viruta, lo que reduce la fuerza y la temperatura de corte. Evite el uso de herramientas con ángulo de inclinación negativo.
② Ángulo posterior: el tamaño del ángulo posterior tiene un impacto directo en el desgaste de la superficie de corte posterior y la calidad de la superficie mecanizada. El espesor de corte es una condición importante para seleccionar el ángulo del respaldo. Durante el desbaste, debido a la gran velocidad de avance, la gran carga de corte y la alta generación de calor, se requiere que la herramienta tenga buenas condiciones de disipación de calor. Por lo tanto, se debe seleccionar un ángulo de espalda más pequeño. Cuando se realiza un fresado de precisión, se requiere tener un borde afilado para reducir la fricción entre la superficie de corte posterior y la superficie de mecanizado, y para reducir la deformación elástica. Por lo tanto, se debe seleccionar un ángulo de espalda mayor.
③ Ángulo en espiral: para garantizar un fresado suave y reducir la fuerza de fresado, el ángulo en espiral debe seleccionarse lo más grande posible.
④ Ángulo de desviación principal: Reducir adecuadamente el ángulo de desviación principal puede mejorar las condiciones de disipación de calor y reducir la temperatura promedio del área de procesamiento.
2) Mejorar la estructura de la herramienta.
① Reduzca la cantidad de dientes de la fresa y aumente el espacio de retención de virutas. Debido a la alta plasticidad de los materiales de aluminio, se produce una deformación de corte significativa durante el procesamiento, lo que requiere un mayor espacio para contener las virutas. Por lo tanto, es aconsejable tener un radio inferior de ranura de sujeción de viruta más grande y menos dientes de fresa.
② Rectificado fino de los dientes de la hoja. El valor de rugosidad del filo de los dientes del cortador debe ser inferior a Ra=0.4um. Antes de usar un cuchillo nuevo, se debe usar una piedra de aceite fina para pulir suavemente la parte delantera y trasera de los dientes de la hoja unas cuantas veces para eliminar cualquier rebaba restante y leves estrías al pulir los dientes de la hoja. De esta manera, no sólo se puede reducir el calor de corte, sino que la deformación del corte también es relativamente pequeña.
③ Controlar estrictamente los estándares de desgaste de las herramientas de corte. Después del desgaste de la herramienta, el valor de rugosidad de la superficie de la pieza de trabajo aumenta, la temperatura de corte aumenta y la deformación de la pieza de trabajo aumenta en consecuencia. Por lo tanto, además de seleccionar materiales para herramientas con buena resistencia al desgaste, el estándar de desgaste de la herramienta no debe exceder los 0.2 mm, de lo contrario es fácil que se produzcan depósitos de viruta. Durante el corte, la temperatura de la pieza de trabajo generalmente no debe exceder los 100 grados para evitar deformaciones.
3. Mejora del método de sujeción de piezas de trabajo.
Para piezas de aluminio de paredes delgadas con poca rigidez, se pueden utilizar los siguientes métodos de sujeción para reducir la deformación:
① Para piezas de revestimiento de paredes delgadas, si se utiliza un mandril autocentrante de tres mordazas o un mandril de resorte para sujetar radialmente, una vez aflojado después del procesamiento, la pieza de trabajo inevitablemente se deformará. En este punto, se debe utilizar el método de comprimir la cara del extremo axial con buena rigidez. Utilizando el orificio interno de la pieza para posicionar, haga un eje pasante roscado e insértelo en el orificio interno de la pieza. Utilice una placa de cubierta para presionar firmemente la cara del extremo y luego apriétela con una tuerca. Al procesar el círculo exterior, se puede evitar la deformación de sujeción, logrando así una precisión de mecanizado satisfactoria.
② Al procesar piezas de trabajo de placas delgadas de paredes delgadas, es mejor usar ventosas de vacío para obtener una fuerza de sujeción distribuida uniformemente y luego usar cantidades de corte más pequeñas para procesar, lo que puede prevenir efectivamente la deformación de la pieza de trabajo.
Además, también se puede utilizar el método del relleno. Para aumentar la rigidez del proceso de piezas de trabajo de paredes delgadas, se pueden llenar medios dentro de la pieza de trabajo para reducir la deformación durante los procesos de sujeción y corte. Por ejemplo, inyectar urea fundida que contenga entre 3% y 6% de nitrato de potasio en la pieza de trabajo y, después del procesamiento, sumergir la pieza de trabajo en agua o alcohol puede disolver y derramar el relleno.
4. Organizar razonablemente el proceso
Durante el corte a alta velocidad, debido al gran margen de mecanizado y al corte intermitente, el proceso de fresado a menudo genera vibraciones, lo que afecta la precisión del mecanizado y la rugosidad de la superficie. Por lo tanto, el proceso de corte CNC de alta velocidad generalmente se puede dividir en mecanizado de desbaste, mecanizado de semiprecisión, mecanizado de limpieza de esquinas, mecanizado de precisión y otros procesos. Para piezas con requisitos de alta precisión, a veces se requiere un mecanizado secundario de semiprecisión, seguido de un mecanizado de precisión. Después del mecanizado de desbaste, las piezas se pueden enfriar de forma natural para eliminar la tensión interna generada por el mecanizado de desbaste y reducir la deformación. El margen que queda después del desbaste debe ser mayor que la deformación, generalmente 1-2 mm. Durante el mecanizado de precisión, la superficie de las piezas debe mantener un margen de mecanizado uniforme, que generalmente oscila entre 0.2 y 0.5 mm, para mantener la herramienta de corte en un estado estable durante el proceso de mecanizado. Esto puede reducir en gran medida la deformación del corte, lograr una buena calidad de mecanizado de superficies y garantizar la precisión del producto.
Habilidades operativas para reducir la deformación del mecanizado.
La deformación de las piezas de aluminio durante el proceso de mecanizado no solo se debe a las razones anteriores, sino también a la importancia de los métodos operativos en las operaciones prácticas.
1. Para piezas con grandes márgenes de mecanizado, para tener mejores condiciones de disipación de calor durante el proceso de mecanizado y evitar la concentración de calor, se debe utilizar mecanizado simétrico durante el mecanizado. Si hay una chapa de metal de 90 mm de espesor que debe mecanizarse a 60 mm, si se fresa un lado y el otro se fresa inmediatamente, y la planitud alcanza los 5 mm al mecanizar hasta el tamaño final de una sola vez; Si se utiliza mecanizado simétrico de avance repetido, cada lado se mecaniza dos veces hasta el tamaño final, asegurando una planitud de 0,3 mm.
2. Si hay varias cavidades en la pieza de chapa metálica, no es recomendable utilizar el método de procesamiento secuencial de una cavidad para cada cavidad durante el procesamiento, ya que esto puede causar fácilmente tensiones desiguales en la pieza y deformación. Al adoptar múltiples capas de procesamiento, cada capa se procesa simultáneamente en todas las cavidades tanto como sea posible, y luego se procesa la siguiente capa para hacer que las piezas se estresen uniformemente y reducir la deformación.
3. Reduzca la fuerza de corte y el calor de corte cambiando la cantidad de corte. Entre los tres elementos de los parámetros de corte, la retroalimentación tiene un impacto significativo en la fuerza de corte. Si el margen de mecanizado es demasiado grande y la fuerza de corte de una sola pasada es demasiado grande, no solo provocará la deformación de las piezas, sino que también afectará la rigidez del husillo de la máquina herramienta y reducirá la durabilidad de la herramienta. Si se reduce la cantidad de corte posterior, se reducirá en gran medida la eficiencia de la producción. Sin embargo, el fresado de alta velocidad se utiliza habitualmente en el mecanizado CNC para superar este desafío. Mientras se reduce la cantidad de corte posterior, siempre que se aumente correspondientemente la velocidad de avance y se aumente la velocidad de la máquina, se puede reducir la fuerza de corte y al mismo tiempo garantizar la eficiencia del mecanizado.
4. También es necesario considerar cuidadosamente el orden de corte. El mecanizado de desbaste enfatiza la mejora de la eficiencia del mecanizado y la búsqueda de una tasa de corte por unidad de tiempo. Generalmente se puede utilizar el fresado inverso. Corte el exceso de material en la superficie de la pieza en bruto a la mayor velocidad y en el menor tiempo posible, y básicamente forme el contorno geométrico requerido para el mecanizado de precisión. El mecanizado de precisión enfatiza la alta precisión y calidad, y es aconsejable utilizar fresado directo. Debido a que el espesor de corte de los dientes del cortador disminuye gradualmente desde el máximo hasta cero durante el fresado directo, el grado de endurecimiento por trabajo se reduce considerablemente, al tiempo que se reduce el grado de deformación de las piezas.
5. Las piezas de paredes delgadas sufren deformaciones durante el mecanizado debido a la sujeción, lo que es difícil de evitar incluso durante el mecanizado de precisión. Para minimizar la deformación de la pieza de trabajo, la pieza de sujeción se puede aflojar antes de alcanzar el tamaño final durante el mecanizado de precisión, permitiendo que la pieza de trabajo vuelva libremente a su estado original. Luego, se puede apretar ligeramente para garantizar que la pieza de trabajo esté firmemente sujeta (completamente según la sensación de la mano), lo que puede lograr el efecto de mecanizado deseado. En resumen, lo mejor es que la fuerza de sujeción actúe sobre la superficie de soporte, y la fuerza de sujeción debe actuar en la dirección de una buena rigidez de la pieza de trabajo. Bajo la premisa de garantizar que la pieza de trabajo no esté suelta, cuanto menor sea la fuerza de sujeción, mejor.
6. Al procesar piezas con cavidades, es aconsejable no dejar que la fresa penetre directamente en la pieza como una broca, lo que provocará un espacio de viruta insuficiente para la fresa, una eliminación de viruta irregular, sobrecalentamiento, expansión, rotura de la herramienta y otros fenómenos adversos. Primero, use una broca del mismo tamaño o un tamaño más grande que la fresa para perforar el orificio de la herramienta y luego use la fresa para fresarlo. Alternativamente, se puede utilizar el software CAM para producir programas de corte en espiral.
La aplicación del sistema CNC multieje en el mecanizado de superficies.


