
Estrategia de mantenimiento y diagnóstico de fallas de equipos de mecanizado CNC.
Este artículo presenta principalmente los métodos de reparación y diagnóstico de fallas de equipos de mecanizado CNC, como centros de perforación vertical, tornos CNC y fresadoras CNC. Estas fallas se encuentran comúnmente en la producción diaria, incluidos los aspectos mecánicos y eléctricos. Este artículo proporciona una explicación específica de varios métodos de mantenimiento y diagnóstico de fallas de una manera simple y concisa, que vale la pena aprender de los colegas en el mantenimiento de CNC.
resumen
Los equipos de mecanizado CNC incluyen principalmente centros de perforación vertical, tornos CNC, fresadoras CNC y punzonadoras y cizallas CNC. El principio de funcionamiento de este tipo de equipos se basa en el programa de procesamiento de piezas y las instrucciones de operación formuladas de acuerdo al proceso productivo, las cuales son procesadas y procesadas por el dispositivo de control numérico (CNC) mediante las correspondientes operaciones lógicas digitales. Después de eso, se emiten instrucciones de control de procesamiento individuales para controlar la acción coordinada de varias partes móviles del equipo y las partes del proceso que cumplen con los requisitos. Este tipo de equipo tiene las características de alta precisión, operación confiable del sistema e instrucciones de salida precisas, pero es difícil de diagnosticar y reparar después de que ocurre un mal funcionamiento. Este artículo resume principalmente los métodos de reparación y diagnóstico de fallas de varios equipos de mecanizado CNC en el proceso de trabajo diario de nuestra unidad, brindando ideas para que los colegas de reparación de equipos manejen fallas similares.
Diagnóstico de fallas y reparación de centro de perforación vertical.
El centro de taladrado y roscado vertical realiza principalmente taladrado, roscado y fresado plano simple en piezas de trabajo. Generalmente consta de un husillo, una mesa de trabajo que puede moverse en las direcciones X e Y (algunos lugares lo llaman mesa de deslizamiento transversal), un almacén de herramientas y el eje A. El fenómeno de las averías en el almacén de herramientas es muy común. A continuación se describen los métodos de diagnóstico y reparación de fallas del almacén de herramientas.
(1) Fenómeno de falla. Un centro de taladrado vertical, modelo TC500, no puede ejecutar instrucciones de cambio de herramienta durante el proceso de mecanizado. En modo automático, cuando el programa ejecuta el cambio de herramienta, el cargador de herramientas no se mueve, el sistema no emite alarma y la acción de cambio de herramienta no se ejecuta en modo manual.
(2) Diagnóstico y análisis de fallas. Según el diagnóstico del principio de funcionamiento del centro de mecanizado vertical, luego del análisis, se cree que las principales causas de este fenómeno de falla son: ① pérdida de la señal de detección de posición de la herramienta. ② La señal de cambio de herramienta es incorrecta. ③ Falta el punto de referencia de las coordenadas del eje Z. ④ El sistema no detectó el recorrido del husillo (dirección Z) en la posición del punto de cambio de herramienta. ⑤ La distancia entre la cara del extremo inferior del husillo y el banco de trabajo es incorrecta. ⑥ El motor del cargador no está activado.
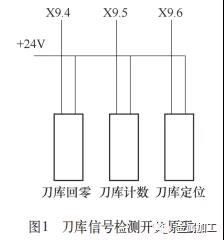
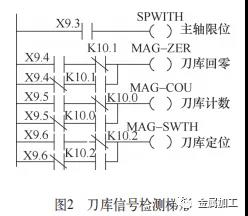
(3) Solución de problemas y reparación. Con respecto a ① abrir el diagrama de escalera del sistema (ver Figura 1 y Figura 2) y usar una placa metálica para detectar el interruptor de detección de posición de la herramienta, se encontró que la señal del interruptor de detección era consistente con la acción del contacto de programa X9.6 en el diagrama de escalera. Por tanto, se descarta la culpa ①; Con respecto a ②, después de escribir el comando de cambio de herramienta en modo manual (MDI), se detectó que el relé de cambio de herramienta estaba funcionando normalmente y la salida de frecuencia del convertidor de frecuencia de cambio de herramienta estaba disponible. Por lo tanto, se eliminó la falla ②; Para restablecer el punto de referencia de coordenadas del eje Z para ③, es decir, cuando se utiliza el volante para mover el eje Z al valor de coordenadas mecánicas de Z=130, cambie el valor correspondiente a APC (Z) en el parámetro 1815 a "0", luego apague la máquina y reiníciela. Cambie el valor correspondiente a APC (Z) a "1", e incluso después de apagar y reiniciar la máquina, el almacén de herramientas aún no ejecuta el comando de cambio de herramienta. Por lo tanto, solución de problemas ③; Abra el diagrama de escalera del sistema para verificar si la señal de la posición del punto de cambio de herramienta es normal; por lo tanto, solucione el problema ④; Al ajustar la distancia entre la cara del extremo inferior del husillo y el banco de trabajo usando un volante, y midiendo la distancia lineal entre la cara del extremo inferior del husillo y el banco de trabajo con una regla para alcanzar 540mm, el " La posición 0" del parámetro 15 del sistema K se modifica a 1. Incluso cuando la máquina herramienta se apaga y se reinicia, el almacén de herramientas aún no ejecuta el comando de cambio de herramienta. Incluso cuando la distancia se ajusta a 535 mm, 530 mm y 520 mm, todavía no funciona. Por lo tanto, la solución de problemas ⑤; En cuanto al desmontaje e inspección cuidadosa del motor del almacén de herramientas ⑥, se encontró que todas las líneas eléctricas del motor estaban desconectadas en los terminales debido al envejecimiento. Las líneas eléctricas desconectadas se reconectaron y el cargador de herramientas pudo reemplazar la herramienta normalmente durante la operación de prueba.
 Después de la investigación, la falla fue causada por el cable de alimentación que se atascó y fue arrancado por el cabezal de corte giratorio durante el proceso de cambio de herramienta del cargador de herramientas. Por lo tanto, después de conectar el cable de alimentación, fíjelo firmemente para evitar que este fenómeno vuelva a ocurrir.
Diagnóstico y reparación de averías en tornos CNC.
Los tornos CNC generalmente se componen de bancos de trabajo, husillos y otras unidades de trabajo móviles en las direcciones X y Z, que completan principalmente tareas como tornear y taladrar piezas de trabajo. Existen muchos tipos de fallas, incluido el control eléctrico del husillo y los portaherramientas eléctricos. A continuación, se explicará un diagnóstico y reparación de fallas típicas del sistema eléctrico.
(1) Fenómeno de falla. Un torno CNC de guía inclinada, modelo HTC2050i, experimentó un mal funcionamiento repentino durante el proceso de mecanizado y el mensaje de alarma del sistema CNC fue: El interruptor de control de potencia del motor hidráulico NO.2121 se disparó; motor hidráulico NO.2123 no arrancado; La presión del mandril NO.2130 es baja. Después de la investigación, se disparó un disyuntor de control monofásico de 24 V CC en el armario de control eléctrico. Si el disyuntor disparado se cierra a la fuerza, el dispositivo CNC se apagará y la luz indicadora de alimentación en la placa de alimentación de CC parpadeará.
(2) Diagnóstico y análisis de fallas. Con base en la información de alarma del sistema y el análisis del principio de operación del equipo, se cree que las causas principales de este fenómeno de falla son: ① El motor de la estación hidráulica no funcionó correctamente. ② El relé de presión para detectar la presión del mandril hidráulico no funciona correctamente. La fuente de alimentación de 24 V CC del tablero de relés tiene una falla de cortocircuito.
(3) Solución de problemas y reparación. En cuanto a la inspección del motor de la estación hidráulica, el circuito del sistema hidráulico se muestra en la Figura 3.
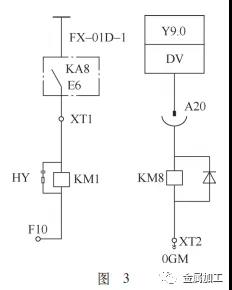
Al utilizar un megaóhmetro para probar el motor de la estación hidráulica, los resultados fueron normales. El motor estaba conectado directamente al extremo inferior del interruptor de encendido de control y, después de cerrarse, el motor hidráulico podía arrancar normalmente. Por lo tanto, se eliminó la falla ①; Con respecto a la inspección del relé de presión del mandril hidráulico SP3, el circuito de control del mandril se muestra en la Figura 4. Después de la medición, la señal del relé de presión es normal. La línea de alimentación del relé de presión se desconecta desde arriba del relé. Después de encender la máquina, la información de alarma anterior aún existe. Por tanto, se descarta la avería ②; Con respecto a 3, primero verifique los circuitos en ambos extremos del disyuntor de disparo, mida su voltaje de control y, después de la prueba, el circuito superior es normal, mientras que la fuente de alimentación de +24 V inferior está en cortocircuito a tierra. Después de verificar la conexión entre el extremo inferior y el tablero de relés, use un multímetro para verificar el estado de cada fuente de alimentación de +24V en el tablero de relés y encontrará que todos los circuitos están en cortocircuito a tierra. Como todas las señales de límite y medición son fuentes de alimentación de +24V y hay contactos de monitoreo hidráulico en el disyuntor, primero verifique si los contactos de monitoreo hidráulico son normales.
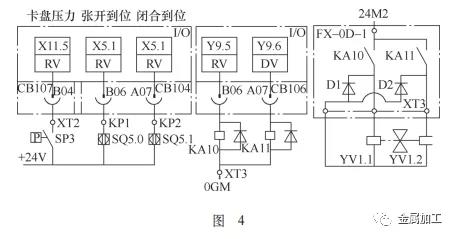
Retire el otro extremo de cada terminal conectado a la fuente de alimentación+24V del tablero de relés y use un multímetro para probar uno por uno. Se descubrió que el terminal XT3 tenía un cortocircuito a tierra, lo que provocaba que cada fuente de alimentación de+24V tuviera un cortocircuito a tierra (debido a que todas las fuentes de alimentación de+2 4V están conectadas entre sí en el tablero de relés, cualquier cortocircuito a tierra en la línea de conexión provocará un cortocircuito a tierra en todas las fuentes de alimentación de +24V). Después de la inspección, se encontró que el terminal XT3 es la línea de señal de detección de expansión del dispositivo transportador de virutas. Al abrir la cubierta protectora, se encontró que el cable de señal estaba enredado con la rueda de expansión, que giraba con el motor de extracción de virutas y tiraba del cable de señal aparte. El cable de señal desconectado y la fuente de alimentación de 24 V sufrieron un cortocircuito a tierra a través de la cama, lo que provocó la falla mencionada anteriormente. Después de restaurar la línea de señal dañada, la falla se resolvió y la máquina herramienta funcionó normalmente. Fije firmemente la línea de señal para evitar que tales fenómenos vuelvan a ocurrir.
Diagnóstico de averías y reparación de fresadoras CNC.
Las fresadoras CNC generalmente se componen de bancos de trabajo, husillos y otras unidades de trabajo que se mueven en las direcciones X e Y. Principalmente realizan tareas como fresar agujeros, ranuras y ranuras en piezas de trabajo. Hay muchos tipos de fallas, incluidas las de control eléctrico y mecánicas. A continuación, explicaremos el diagnóstico y reparación de una falla eléctrica típica que no puede volver al punto cero de trabajo.
(1) Fenómeno de falla. Una fresadora CNC, modelo CK7136, está controlada por el sistema CNC Shandong Kandi (KND). Durante el inicio y el uso del proceso de retorno a cero, las direcciones X, Y y Z no pueden volver a cero y las alarmas del sistema: +X,+Y,+Z exceden el rango.
(2) Diagnóstico y análisis de fallas. Con base en la información de alarma del sistema y el análisis del principio de operación del equipo, se cree que las principales causas de este fenómeno de falla son: ① Falla del interruptor de límite en todas las direcciones. ② La falla ocurre en el circuito límite en todas las direcciones. ③ Los parámetros del sistema han cambiado.
(3) Solución de problemas y reparación. Con respecto a la detección de encendido/apagado de interruptores de límite en varias direcciones, se encontró que los interruptores de límite de dirección X e Y eran normales, y no había señal para el engranaje de detección de desaceleración del interruptor de límite de dirección Z. Tras la inspección, se descubrió que el engranaje de desaceleración del interruptor de límite de dirección Z no se podía cerrar o soltar de manera efectiva. Después de reemplazar el interruptor de límite de dirección Z, haga clic en el botón "Diagnóstico" en el dispositivo CNC para ingresar a la interfaz de diagnóstico, muévase manualmente en todas las direcciones y verifique los parámetros X000, X001 y X002 correspondiente a las direcciones X, Y y Z, respectivamente. Compruebe si hay algún cambio en los primeros cuatro dígitos binarios de cada número correspondiente de izquierda a derecha. Se descubrió que solo la dirección Z puede responder de manera efectiva, y los interruptores de límite de las direcciones X e Y son normales, pero aún no pueden regresar a cero. Por lo tanto, solucione el problema ①; En cuanto a la inspección del circuito desde los finales de carrera X e Y hasta el sistema CNC, se encontró que el circuito envejecía debido al uso prolongado y la inmersión en fluido de corte aceitoso, lo que provocaba que la piel aislante de los circuitos X e Y se despegara. Además, los circuitos X e Y se fijaron entre sí y se movieron con el banco de trabajo, lo que provocó un cortocircuito entre el circuito y el cuerpo del equipo. Después de procesar los circuitos X e Y, el sistema CNC los diagnosticó y descubrió que los circuitos X, Y y Z eran todos normales, pero aún no pueden volver a cero, así que solucione el problema ②; Respecto a la tecla "Parámetro" en el dispositivo CNC (CNC) en el punto 3, ingrese a la interfaz de parámetros y busque el parámetro "0015". El siguiente mensaje es: POD GB4S FXC0 FXCS... ZRSZ ZRSY ZRSX Compruebe si su parámetro es "01000111". Este parámetro es el valor de configuración del punto cero en las direcciones X, Y y Z, y se encuentra que es "01000001", lo cual obviamente es incorrecto y debe ajustarse.
El método de ajuste es el siguiente: haga clic en el botón "Configuración" en el dispositivo CNC para ingresar a la superficie de configuración de parámetros, mueva el cursor hacia abajo a la posición "Interruptor de parámetro", haga clic en la flecha "Derecha" en el teclado del dispositivo CNC para encender "Interruptor de parámetro", luego haga clic en el botón "Parámetros" para ingresar a la interfaz de configuración de parámetros, mueva el cursor al parámetro 0015, cambie el método de inicio de sesión al estado "Entrar" e ingrese "01000111" en el cuadro de configuración numérica a continuación. Haga clic en Presione el botón "Entrar" en el panel del dispositivo CNC, luego apague el interruptor de parámetro, restablezca la información de la alarma, apague el equipo, reinicie la máquina herramienta para realizar varias direcciones de retorno a cero, la máquina herramienta funciona normalmente y se produce la falla. esta resuelto.
Este tipo de falla es una falla típica que ocurre tanto en el hardware del interruptor de límite como en la pérdida de los parámetros cero del sistema. La aparición de esta falla se debe al envejecimiento de la piel aislante del circuito límite, lo que provoca un cortocircuito durante el proceso de retorno a cero, lo que resulta en la pérdida de los parámetros cero del sistema y la aparición de la falla anterior. Después de que ocurren tales fallas, primero se deben eliminar las fallas de hardware y luego las fallas de software relacionadas con los parámetros del sistema.
epílogo
En resumen, los equipos de mecanizado CNC son un dispositivo que integra digitalización, inteligencia y especialización. Su trabajo de diagnóstico y mantenimiento de fallas es relativamente complejo. Por lo tanto, si bien se requiere que el personal de mantenimiento de fallas domine los conocimientos teóricos relevantes, también debe tener una rica experiencia práctica. Esto requiere una comprensión clara de la estructura y las funciones operativas de cada equipo de mecanizado CNC, y ser bueno analizando y juzgando fallas de acuerdo con los principios operativos de los equipos de mecanizado CNC cuando se trata de problemas de fallas. Sólo entonces se podrá llevar a cabo una solución de problemas específica, resolviendo eficazmente el problema de falla y logrando el efecto de sacar inferencias de un ejemplo a otro.


